Kysy keneltä tahansa valmistajalta, kuinka kuumaksi happipolttoaineleikkauspoltin saa, ja kuulet erilaisia vastauksia riippuen siitä, puhuvatko he liekistä, teräksestä vai itse leikkauksesta. Suora vastaus on, että happi-asetyleeniliekki saavuttaa noin 3160 °C (5720 °F) sisäkartion kohdalla, kun taas happi-propaaniliekki on noin 2828 °C (5120 °F). Käytännön vastaus on hyödyllisempi: lämpötila, joka todella tuottaa puhtaan leikkauksen, on alhaisempi, koska happipolttoaineleikkausta ohjaa happi-teräsreaktio, ei materiaalia sulattava liekki.
Liekin lämpötila polttokaasulla
Alla olevissa lämpötila-arvoissa oletetaan neutraalia liekiä, kuivia kaasuja ja hyvässä kunnossa olevaa poltinta. Ne ovat vertailupisteitä, eivät taattuja arvoja jokaiselle suuttimelle jokaisessa kahvassa.
| Polttoainekaasu | Maksimi liekin lämpötila hapessa | Tyypillinen käyttö |
|---|---|---|
| Asetyleeni | noin 3160°C (5720°F) | Leikkaus, hitsaus, juotto; keskittynyt lämpö |
| Propaani | noin 2828°C (5120°F) | Leikkaus, lämmitys, huivi; isompi esilämmitys |
| Propyleeni | noin 2850°C (5160°F) | Leikkaus, juotto; hyvä tasapaino |
| MAPP kaasu | noin 2900°C (5250°F) | Juotos, leikkaus, juottaminen |
| Maakaasu | noin 2770°C (5020°F) | Suuren volyymin kasvien leikkaaminen |
Asetyleeni pitää edelleen kärjessä tiivistetyn lämmön toimituksen. Propaani tuottaa leveämmän liekin, joka voi esilämmittää laajemman alueen, mutta alentaa huippulämpötilaa. Siksi monissa liikkeissä säilytetään molemmat: asetyleeni hienoleikkaukseen ja hitsaukseen, propaani voimakkaaseen esilämmitykseen ja yleiseen tuotantoleikkaukseen.
Sisäkartion lukeminen
Neutraalin happiasetyleeniliekin sisäkartio on kuumin alue. Kun säädät polttimen hiilettävästä liekistä neutraaliin liekkiin, sisäkartio muuttuu teräväksi ja lämpötila nousee lähelle maksimia. Pehmeä, repaleinen kartio tarkoittaa, että seos ei ole oikea, ja tehokas leikkauslämpötila laskee, vaikka kaasun paine ei ole muuttunut.
Asetyleeni vs. propaani käytännössä
Taulukossa selitetään, miksi asetyleeniä käytetään, kun tarvitaan tiivistettyä lämmönlähdettä. Propaani maksaa vähemmän ja antaa pehmeämmän, suuremman liekin. Teräslevyn leikkaamiseen kumpi tahansa kaasu voi toimia, mutta kärjen rakenteen on vastattava kaasua. Asetyleenikokoinen kärki ei tuota oikeaa liekkirakennetta propaanilla ja päinvastoin.
Miksi leikkauslämpötila ei ole liekin lämpötila
Happi-polttoaineleikkaus ei sulata terästä pois. Se käyttää esilämmitysliekiä vähähiilisen teräksen saattamiseksi syttymislämpötilaansa ja ohjaa sitten korkeapaineisen happivirran kuumennetulle alueelle. Rauta hapettuu nopeasti vapauttaen lämpöä, joka ylläpitää leikkausta pinnan alla.
Esilämmitä ja leikkaa happivirta
Vähähiilisen teräksen esilämmityksen tarvitsee vain tuoda pieni vyöhyke noin 870–930 °C:seen (1600–1700 °F). Kun leikkaushappi virtaa, hapetusreaktio toimittaa suurimman osan lämmöstä, joka pitää leikkausta liikkeessä. Tästä syystä leikkauspoltin voi viipaloida paksun levyn läpi, vaikka pelkkä liekki ei pysty sulattamaan samaa levyä nopeasti.
Miksi kuumempi liekki ei aina ole nopeampi leikkaus
Liian kuuma liekki voi sulattaa yläreunan ennen kuin happivirta voi muodostaa puhtaan raon. Tuloksena on pyöristetty yläreuna, raskas kuona ja hitaampi ajonopeus. Oikea tapa on asettaa neutraali liekki, käyttää oikeaa kärjen kokoa levyn paksuudelle ja liikkua nopeudella, joka pitää leikkaushapen sulamislinjan edellä.
Hapen puhtaus asettaa katon
Happi-polttoaineleikkauksessa hapen puhtaus on osa lämpötilayhtälöä. Teollisuuden leikkaushappi on normaalisti 99,5 % tai parempi. Jos puhtaus laskee, hapetusreaktio hidastuu, uurre muuttuu epätasaiseksi ja leikkaus vaatii enemmän esilämmitystä. Taskulamppu voi näyttää oikean liekin lämpötilan, mutta leikkaa silti huonosti, kun happisyöttö on saastunut.
Tämä selittää myös sen, miksi happipolttoaineleikkaus toimii hyvin vähähiiliselle teräkselle, mutta ei ruostumattomalle teräkselle tai alumiinille. Nämä metallit muodostavat oksideja, jotka eivät kestä samaa reaktiota, joten korkeampi liekin lämpötila ei helpota niiden leikkaamista.
Käytännöllinen taskulamppu ja kärkivalikoima
Lämpötilaluvuilla on eniten merkitystä, kun ne on kytketty laitteeseen. Polttokaasu asettaa lämpökaton, mutta polttimen kärki ohjaa, minne tämä lämpö johdetaan ja kuinka vakaa liekki pysyy leikkausolosuhteissa.
Kärjen koko ja liekin muoto
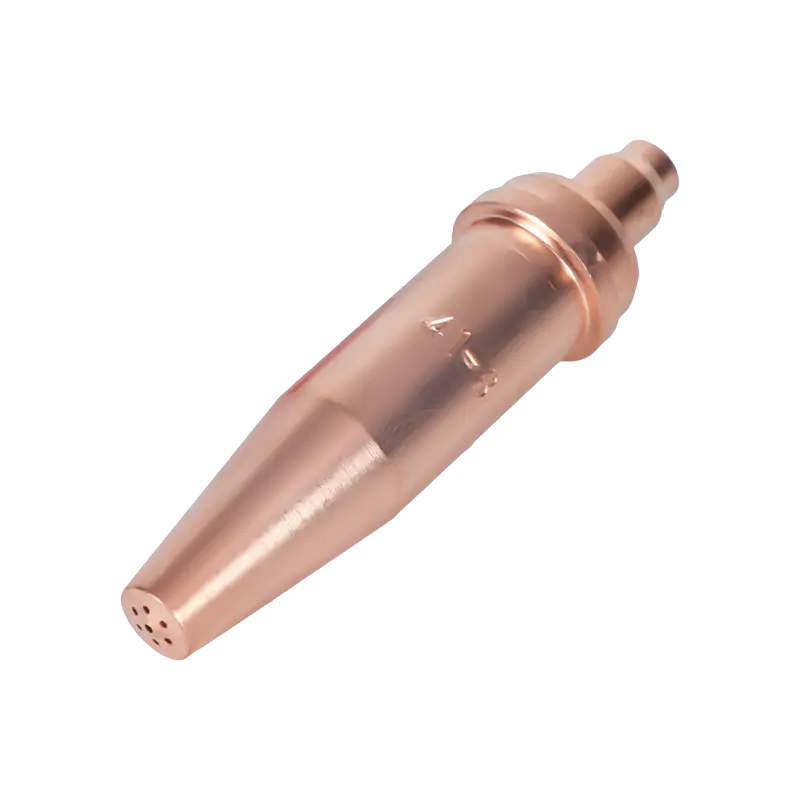
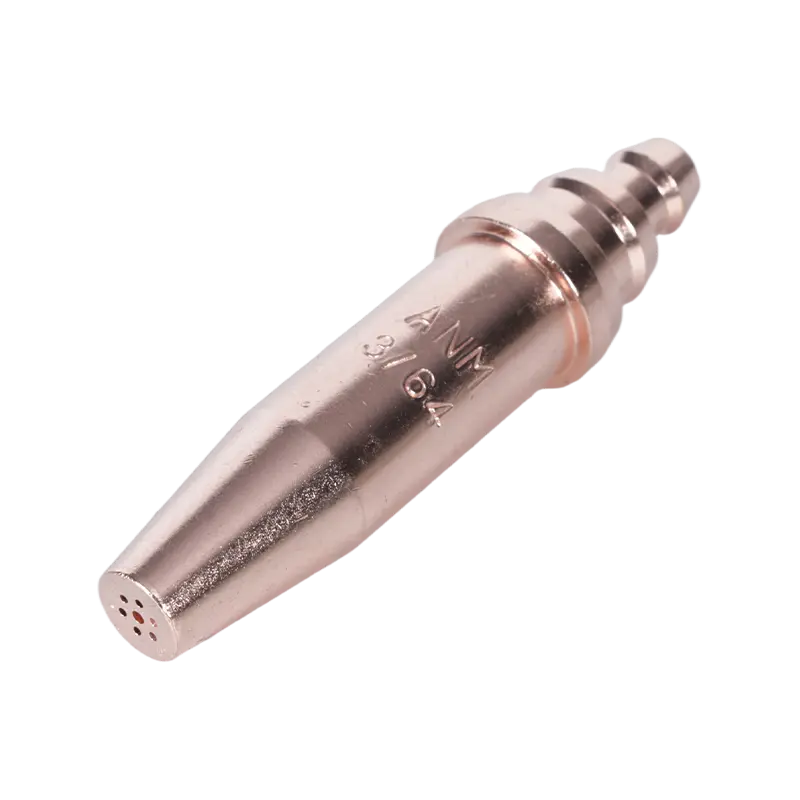
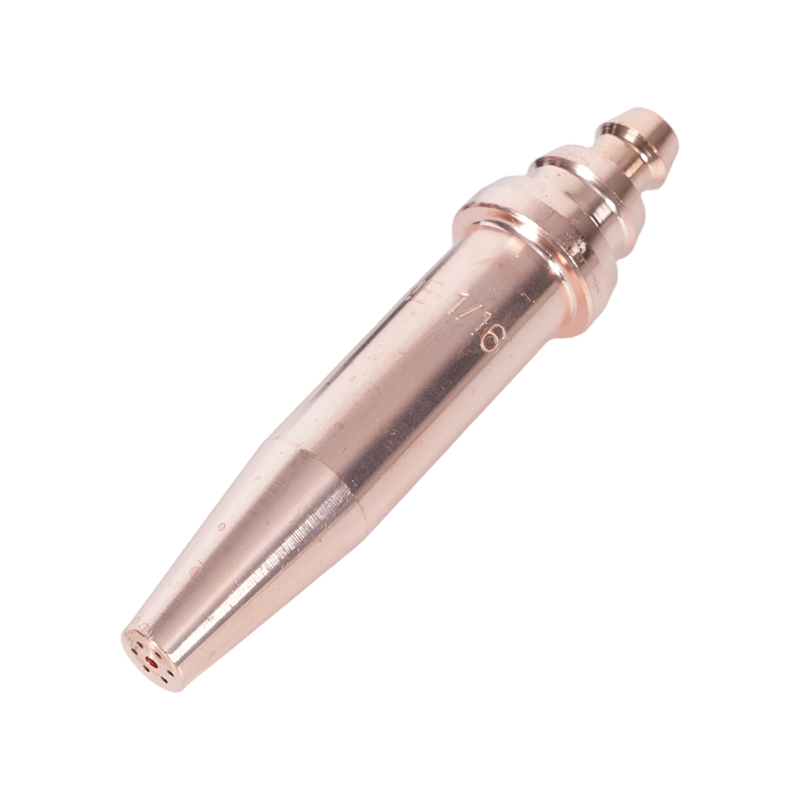
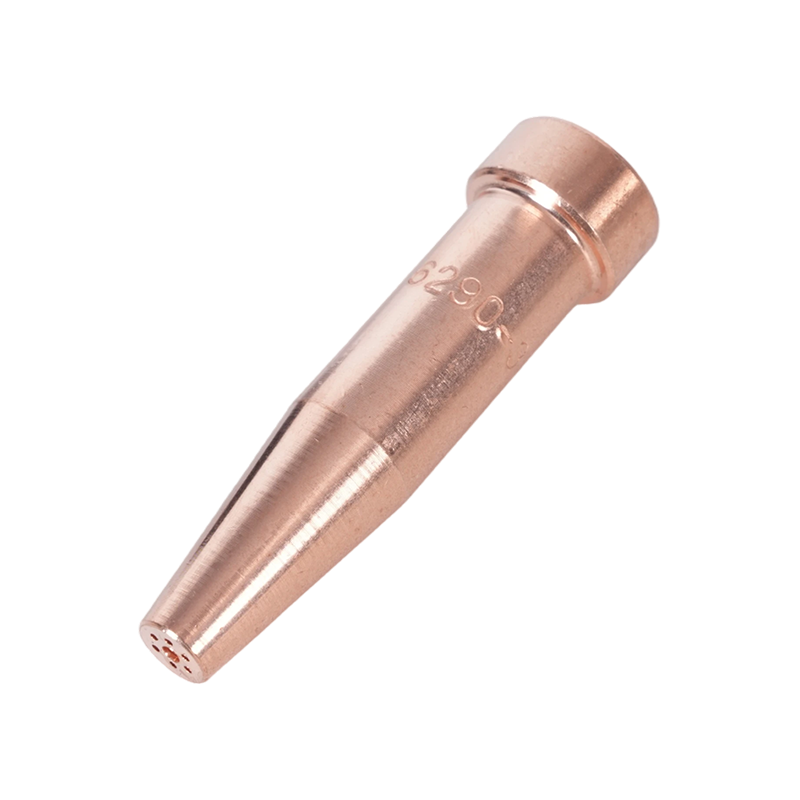
Kärjen valinta on ensimmäinen paikka, jossa käyttäjät tuntevat erot lämpötilan säätelyssä. Jos kärki on liian pieni, esilämmitysliekistä puuttuu lämmöntuotto, joka tarvitaan pitämään syttymislämpötila ennen leikkausta. Jos se on liian suuri, liekki ylikuumenee yläreunan ja leventää rakoa. Amerikkalaistyylisissä taskulampuissa luotettava lähtökohta on sekä polttimen kahvaan että polttokaasuun sovitettu kärki, kuten esim. 6290-sarjan asetyleenileikkauskärjet amerikkalaistyylisiin taskulamppuihin . Nämä kärjet ylläpitävät sisäkartion vakautta, mikä pitää leikkauslämpötilan keskittyneenä sinne, missä se kuuluu.
 6290-sarjan asetyleenileikkaussuutin amerikkalaiseen leikkauspolttimeen WELDMAN on paras Kiinan 6290-sarjan asetyleenileikkaussuutin amerikkalaistyyliselle leikkauspolttimen toimittajalle ja yritykselle, tukkumyynti 6290-sarja... Näytä tuote →
Polttimen runko ja käyttöluokka
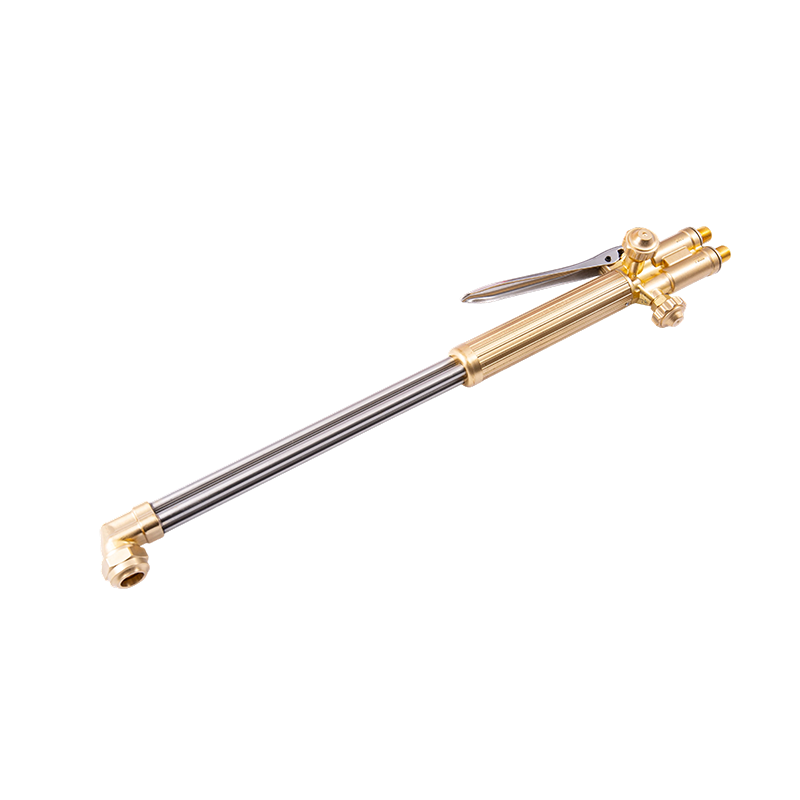
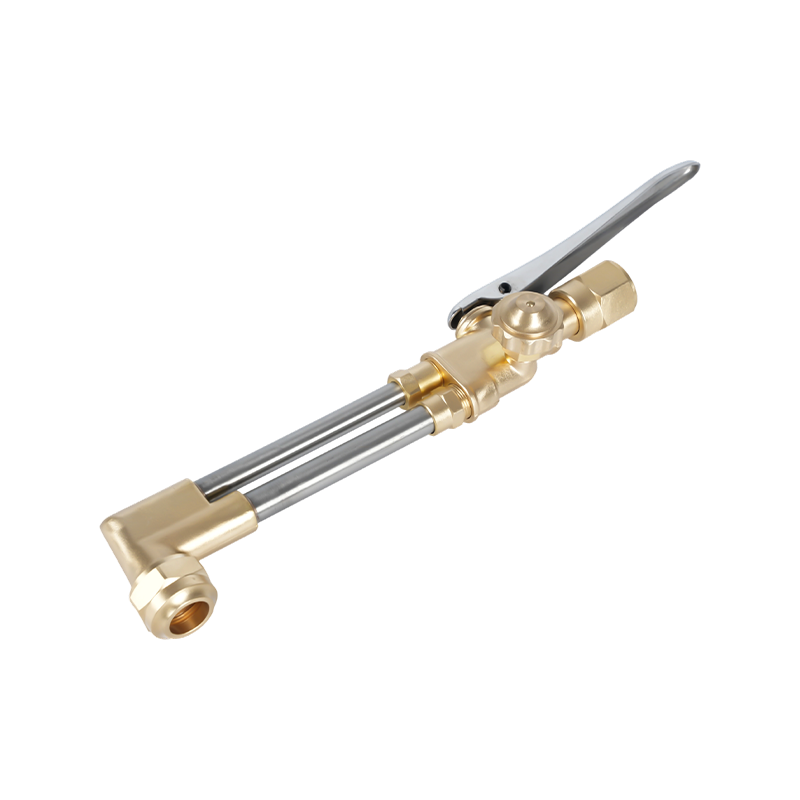
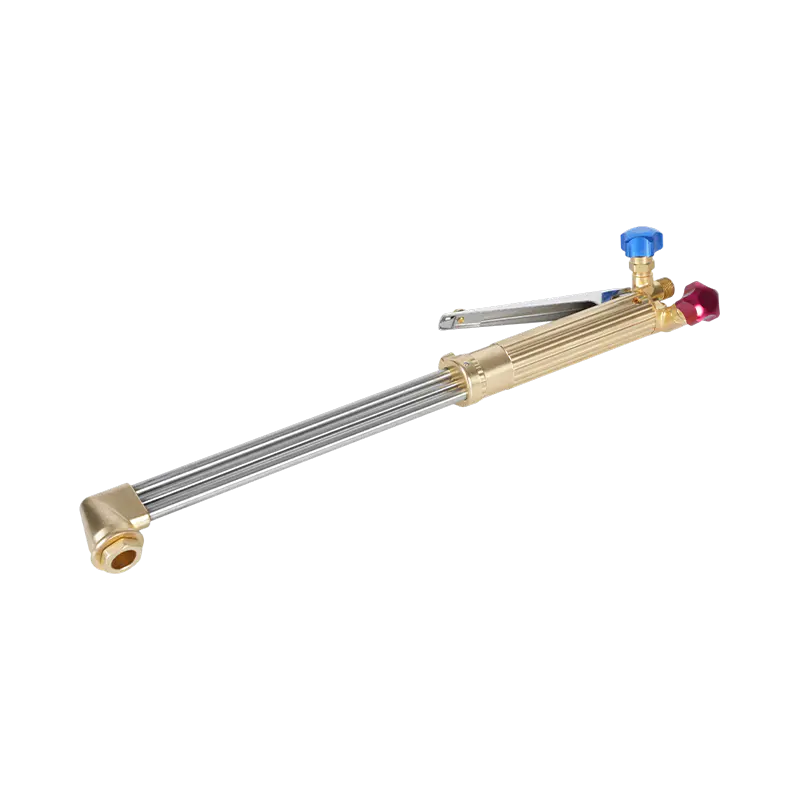
Polttimen runko muuttaa myös sitä, miten lämpötila tuntuu käyttäjän käsissä. Kevyt taskulamppu voi olla mukava lyhyisiin töihin, mutta pitkäkestoisessa levyn leikkaamisessa raskaaseen käyttöön tarkoitettu rakenne pitää saman kärjen kulman vähentäen käyttäjän väsymistä ja pysyy viileämpänä venttiilien lähellä. A raskas kädessä pidettävä oksi-asetyleenileikkauspoltin oikein kohdistetuilla putkilla on helpompi hallita, mikä puolestaan tuottaa tasaisemman leikkauslämpötilan levyn koko pituudelta.
 B400 Heavy Duty Handheld happiasetyleenileikkauspolttimen toimittajat, tukkumyynti WELDMAN on Kiinan paras B400 Heavy Duty Handheld Oxygen Asetyleeni Leikkauspolttimen toimittaja ja yritys, Tukkumyynti B400 Heavy Duty Handheld Oxy... Näytä tuote →
Kaasunsyöttö ja säätimen asennus
Säädin on osa lämpötilaketjua. Säädin, joka ajautuu tai hiipii, muuttaa kaasun nopeutta ja liekin muotoa, vaikka kärki pysyy samana. Aloita kärjen koon mukaan luetelluilla paineilla, aseta neutraali liekki ja hienosäädä sitten, kunnes sisäkartio on rapea. Täydellisen tarkastussarjan saamiseksi aloita meidän leikkauspolttimen kärjen valinta, asennus ja huoltoopas , joka kattaa suuttimien koot, istuinpinnat ja yleiset asennusvirheet.
Turvallisuus ja kaasunkäsittely
Sama korkea lämpötila, joka tekee happipolttoaineleikkauksesta käytännöllisen, voi sytyttää vakavan tulipalon sekunneissa. Muutama gramma öljyä happiliittimessä, halkeileva letku tai puuttuva takaiskusuoja voi muuttaa normaalin leikkauksen myymälän hätätilanteeksi.
Paine, takaiskusuoja ja letkut
Korkea liekin lämpötila on turvallista vain, kun polttokaasu ei voi virrata taaksepäin happiletkuun. Takaiskuventtiilit eivät yksin estä takaiskua. Asianmukainen happi-asetyleenin takaiskusuoja, kuten B288-sarjan happi-asetyleeninen takaiskusuoja pysäyttää reaktion ennen kuin se kulkee pidemmälle linjaa. Käyttäjien on myös tarkastettava letkut, sylinteriliittimet ja säädinliitännät säännöllisin väliajoin. Täydelliset säännöt käsitellään yhteenvedossamme happi-polttoainepolttimen turvaohjeet , mutta lyhyt versio on: ei öljyä, ei vaurioituneita letkuja, ei improvisoituja korjauksia.
 B288-sarjan happiasetyleenipalautuspysäytimien toimittajat, tukkumyyntiyritys - NING WELDMAN on Kiinan paras B288-sarjan oksi-asetyleenin takaiskusuojan toimittaja ja yritys, tukku-B288-sarjan oksi-asetyleenipalautus... Näytä tuote →
Leikkauspolttimen lämpötilan käyttöönotto
Kun valitset leikkausasetuksen, käytä lämpötilataulukkoa lähtökohtana, älä lopullista vastausta. Polttokaasu määrittää lämpökaton, kärjen rakenne ohjaa, minne tämä lämpö toimitetaan, ja turvalaitteet päättää, onko järjestelmä käyttökelpoinen. Jos haluat sovittaa polttimen, kahvan ja kaasukokoonpanon levypaksuuteen ja käyttömäärään, ota yhteyttä suunnittelutiimiimme käyttöehtojesi kanssa.