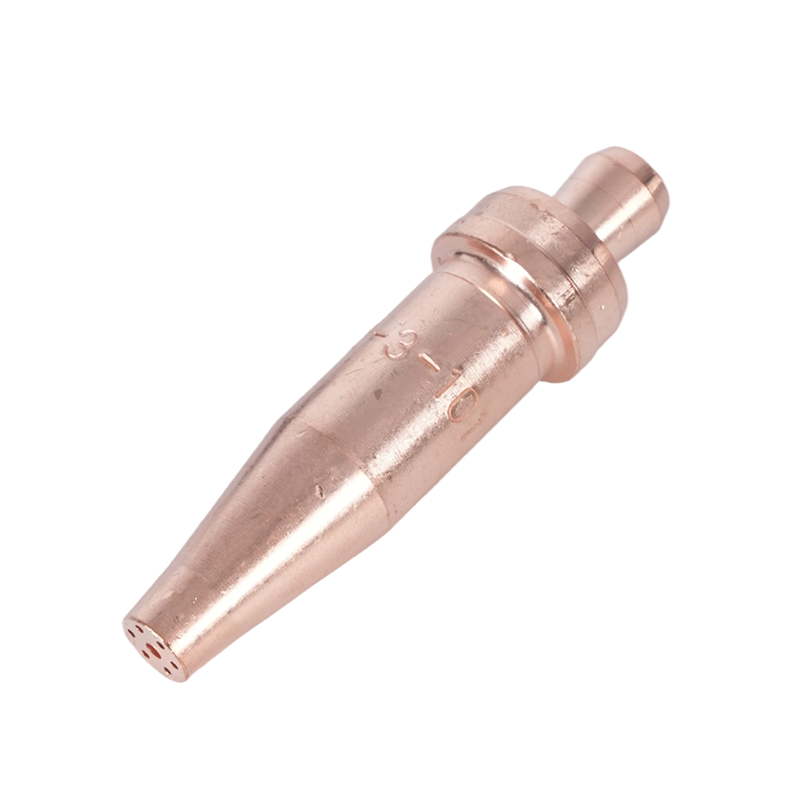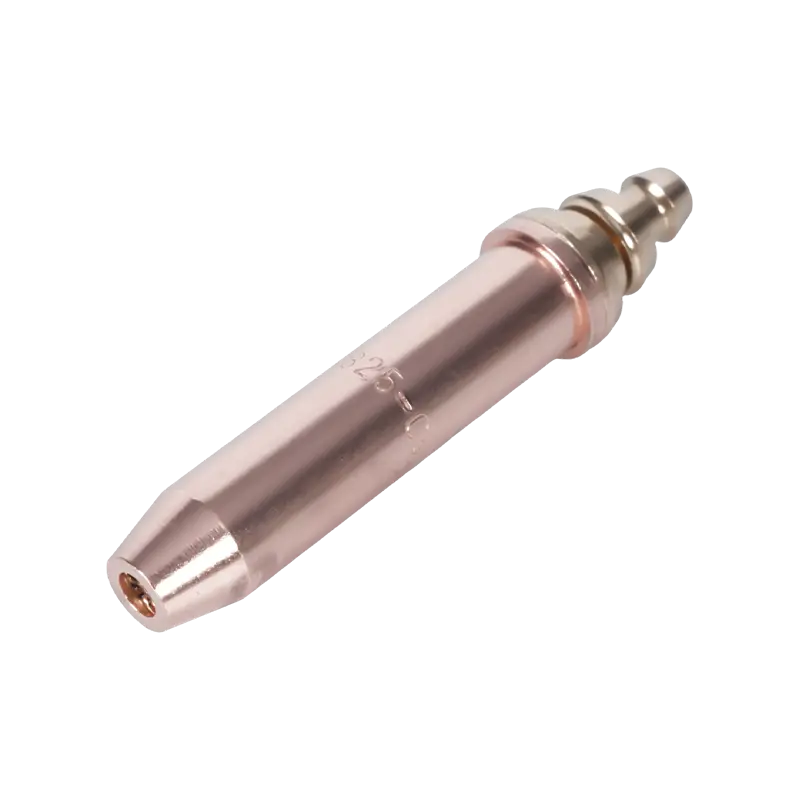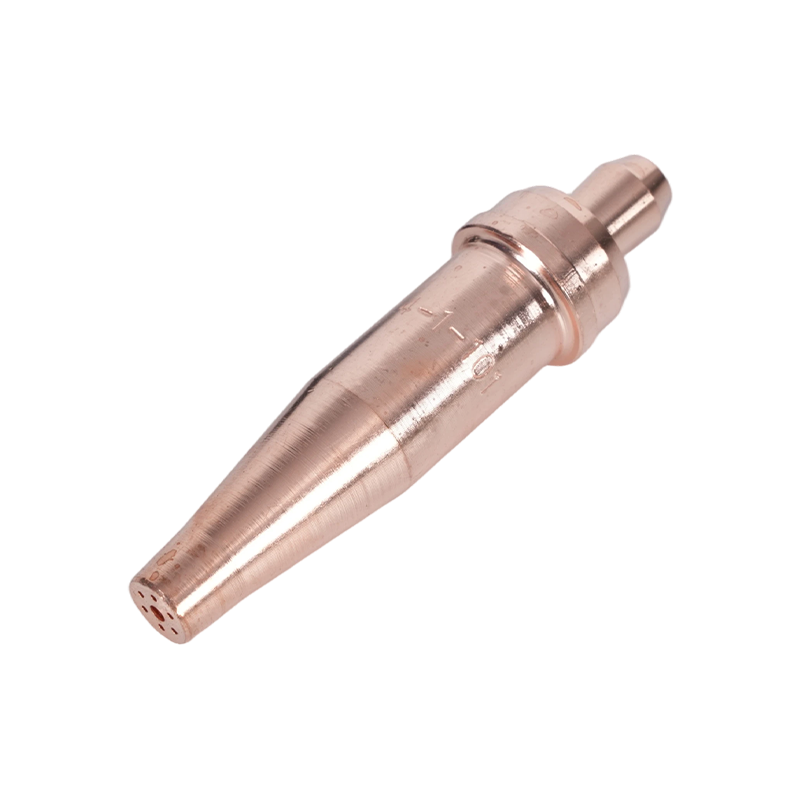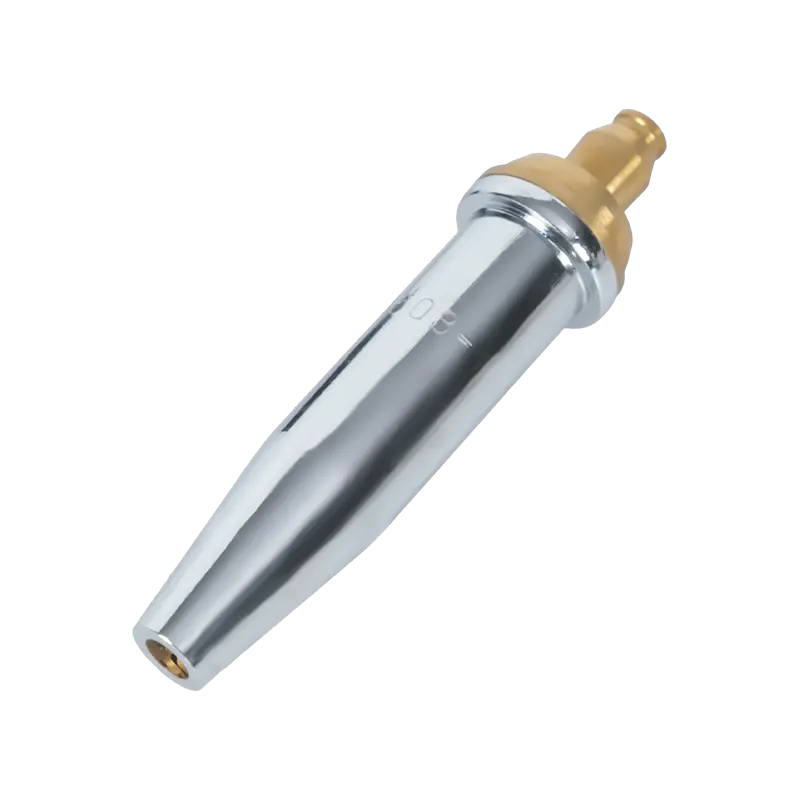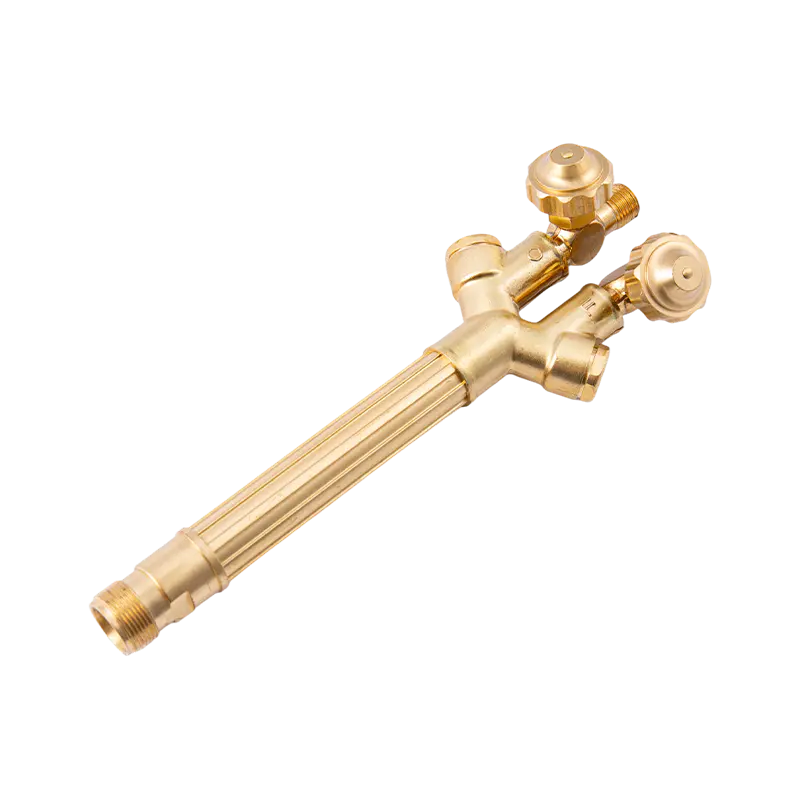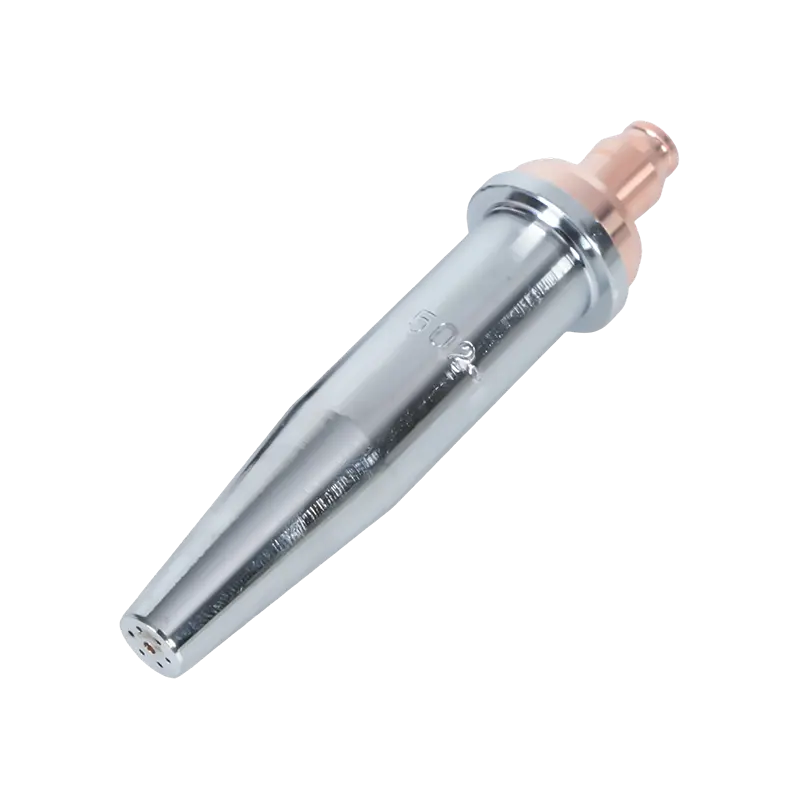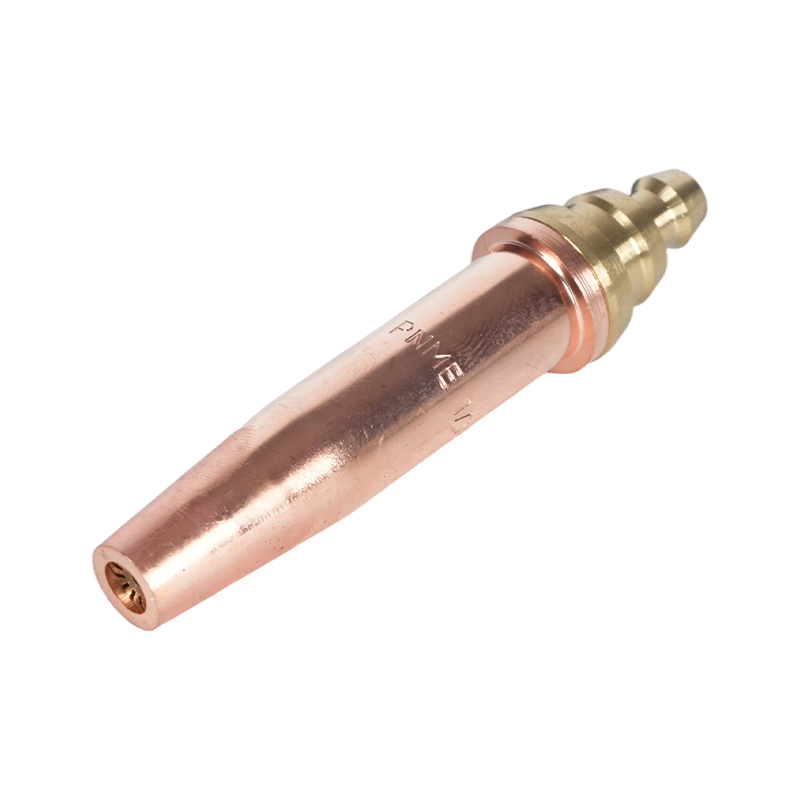
Tämä artikkeli keskittyy erityisesti polttimen kärkien leikkaamiseen ja leikkauspolttimen suuttimet käytetään happipolttoaineen metallin leikkauksessa. Se kattaa vinkit, oikean suuttimen valitsemisen työhön, oikean asennuksen ja paineohjauksen, huollon ja puhdistuksen, yleisten leikkausongelmien vianmäärityksen ja turvallisuusnäkökohdat. Tiedot ovat käytännöllisiä ja tarkoitettu hitsaajille, valmistajille ja huoltoteknikoille, jotka tarvitsevat toimivia vaiheita ja referenssitaulukoita päivittäisiin leikkaustehtäviin.
Leikkauspolttimen kärkien ja suuttimien tyypit
Leikkauspolttimen kärjet ja suuttimet on suunniteltu tiettyjä tehtäviä varten. Tyypin ymmärtäminen auttaa sovittamaan kärjen materiaalin paksuuteen ja haluttuun leikkauslaatuun. Tärkeimmät luokat on lueteltu alla toiminnallisine eroineen ja soveltuvin osin.
Käsin (manuaaliset) leikkausvinkit
Käsikärjet ovat yleisiä liikkuvassa työssä ja pienissä liikkeissä. Niissä on yksi leikkaushappiaukko ja esilämmityssuihkujärjestely. Koot vaihtelevat paksuuden mukaan, jonka ne leikataan puhtaasti; pienempiä kärkiä käytetään ohuille levyille ja suuria kärkiä raskaalle levylle. Käsikärjet on helppo korjata (vaihda suuttimen sisäosa) ja niitä käytetään käsikäyttöisen polttimen rungon kanssa.
Kone- ja linjaleikkaussuuttimet
Koneen suuttimet on suunniteltu portaalijärjestelmiin, CNC-happi-polttoaineleikkauspöytiin tai automatisoituihin telineisiin. Ne ovat usein kestävämpiä, niissä on vaihdettavat aukot, ja niihin voi sisältyä erityisiä sekoituskammioita esilämmityksen johdonmukaisuuden parantamiseksi suuremmilla kulkunopeuksilla. Koneen suuttimet vaativat usein tarkempaa paineenhallintaa ja puhdistuskuria.
Drag and Gouging vinkkejä
Vetokärjet on muotoiltu jatkuvaan tai lähes kosketukseen työkappaleen kanssa (käytetään pitkiin suoriin leikkauksiin tai talttaukseen). Talttauskärjeissä ja suuttimissa on leveämmät, usein useat suuttimet metallin poistamiseen ohuiden, tarkkojen leikkausten sijaan – hyödyllisiä hitsausliitosten valmistelussa tai vikojen poistamisessa.
Oikean kärjen valitseminen: koko, aukko ja muoto
Kärjen valitseminen edellyttää suuttimen aukon koon, suihkun kokoonpanon ja kärjen geometrian sovittamista levypaksuuteen, teräslaatuun ja leikkausmenetelmään (käsi vs. kone). Alla on tärkeimmät valintakriteerit ja niiden soveltaminen.
Kärjen koko vs. levyn paksuus
Valmistajat arvioivat vinkit nimellisleikkauskapasiteetin mukaan. Käytä konservatiivista lähestymistapaa: valitse kärki, jonka koko on hieman levyn paksuutta suurempi, jotta leikkaus on tehokasta ja kuona vähenee. Toistuvaa työtä varten säilytä pieni valikoima kärkien kokoja tyypillisten töiden kattamiseksi jatkuvasti vaihtavien kärkien sijaan.
| Tyypillinen kärjen koko | Suositeltu hiiliteräksen paksuus | Tyypillinen leikkaushapen paine (psi) |
| Vihje 0 (erittäin pieni) | 1–6 mm (1/16"–1/4") | 20-40 psi |
| Vinkki 1-2 | 6–12 mm (1/4"–1/2") | 30-50 psi |
| Vinkki 3-5 | 12–25 mm (1/2"–1") | 40-60 psi |
| Vihje 6 ja ylöspäin (iso) | 25–100 mm (1"–4") | 50-90 psi |
Nämä arvot ovat tyypillisiä alueita – katso valmistajan kärkitaulukosta tarkat aukkojen halkaisijat, leikkaushapen paine ja suositellut kulkunopeudet tietylle kärkimallillesi ja teräslaadullesi.
Materiaali- ja pinnoitusnäkökohdat
Suurin osa happipolttoaineleikkauksesta tehdään pehmeälle teräkselle. Ruostumattomat ja runsasseosteiset teräkset vaativat erilaisia lähestymistapoja (esim. plasmaleikkausta tai erikoistekniikoita), koska ne eivät hapetu samalla tavalla. Kärjet ovat yleensä messinkiä tai kupariseosta; valitse vaihdettavalla suuttimella varustettu suutin, jos odotat voimakasta kulumista tai toistuvaa likaantumista.
Oikea asetus: paineet, esilämmitys ja ajonopeus
Oikeat kaasunpaineet, esilämmityssuihkun säätö ja kulkunopeus ovat yhtä tärkeitä kuin kärjen suunnittelu. Alla on käytännöllisiä asetusvaiheita ja parametrialueita, joita käytetään yleisesti hiiliteräksen happipolttoaineleikkauksessa.
Vaiheittainen asennus
- Tarkista kärjessä ja suuttimessa roskia, uurrettuja istuimia tai vaurioituneita aukkoja.
- Aseta polttoaineen (asetyleeni/propaani) esilämmityspaine polttimen valmistajan suositusten mukaan.
- Avaa esilämmityssuuttimet ja säädä sisäiset liekkikartiot neutraaliksi tai lievästi hiilettäväksi liekiksi, jos leikkaat ohutta metallia.
- Aseta leikkaushapen paine valmistajan suosittelemaan kärjen koon ja levyn paksuuden arvoon.
- Suorita koeleikkaus romulle varmistaaksesi puhtaan lävistyksen, oikean ajonopeuden ja hyväksyttävän kuonan muodostumisen.
Tyypillinen paine- ja nopeusopastus
Ajonopeudet riippuvat kärjen koosta ja levyn paksuudesta; tietylle paksuudelle optimoitu kärki mahdollistaa suuremman kulkunopeuden ja kapeamman uurteen vähemmällä kuonalla. Käytä aina suuttimen valmistajan kulkunopeuskaavioita lähtökohtana ja tarkenna polttimen ja teräksen kuntoa vastaavaksi.
Huolto: puhdistus, kärjen korjaus ja käyttöikä
Säännöllinen huolto pitää suuttimen suorituskyvyn ennustettavana. Yleiseen huoltoon kuuluu esilämmitysaukkojen puhdistaminen, kuonan poistaminen aukon alueelta ja kuluneiden aukkojen tai kärkiosien vaihtaminen. Noudata aikataulua: tarkasta kärjet päivittäin raskaassa käytössä olevissa siimoissa ja puhdista talttauksen tai pitkän ajon jälkeen.
Puhdistusmenetelmät ja -välineet
- Käytä suositeltuja kärkikalvikkeita ja esilämmitä suihkuharjoja – älä koskaan käytä lankanauloja, jotka voivat suurentaa tai vääristää aukkoja.
- Liota voimakkaasti likaantuneet kärjet hetkeksi liuottimeen, joka on suunniteltu leikkauslaitteisiin rasvan ja kuonan liuottamiseksi (noudata valmistajan ohjeita).
- Vaihda kärkiosat, kun aukossa on eroosiota (epätasainen halkaisija) tai istuin on uurrettu – suorituskyky heikkenee ennen kuin näkyviä suuria vaurioita ilmaantuu.
Odotettu elinikä
Elinikä vaihtelee materiaalileikkauksen, kärjen materiaalin ja kontaminaatiotason mukaan. Hyvin huollettu kärki, jota käytetään puhtaalla miedolla teräksellä, voi kestää useita kuukausia ajoittaisessa käytössä; tuotantoympäristöt saattavat joutua vaihtamaan muutaman viikon välein. Seuraa käyttötunteja ja pidä varaosat käsillä seisokkien välttämiseksi.
Yleisten suutin- ja kärkiongelmien vianmääritys
Kun leikkaukset ovat huonoja, säästää aikaa sen selvittäminen, onko kärjessä/suuttimessa vika. Seuraavat ongelma-ratkaisuparit ovat yleisiä työpajoissa.
- Ongelma: Liiallinen kuona ja hidas leikkaus. Korjaus: Vähennä kulkunopeutta hieman, tarkista leikkaushapen paine, tarkasta aukko osittaisen tukkeutumisen tai eroosion varalta ja tarkista, onko esilämmitysliekki tylppä.
- Ongelma: Vaikeasti aloitettava lävistys tai epäjohdonmukainen lävistys. Korjaus: Lisää esilämmitystä varmistaaksesi, että pinnan hapettuminen poistetaan; varmista, että kärjen koko on riittävä levyn paksuudelle; tarkista vaurioituneiden aukkojen tai sisemmän sekoituskammion tukoksen varalta.
- Ongelma: Epäsäännöllinen liekki tai takaiskuja. Korjaus: Pysäytä välittömästi, tarkista takaiskuventtiilit ja takaiskusuojat ja vaihda vaurioituneet letkut tai liittimet. Älä käytä kärkeä ennen kuin järjestelmä läpäisee vuoto- ja takaisinvirtaustestit.
- Ongelma: Erittäin leveä rako tai liiallinen metallin sulaminen. Korjaus: Kärki voi olla työn kannalta ylimitoitettu tai aukko vaurioitunut – vaihda pienempään kärkeen ja vähennä hapen painetta ja kulkunopeutta tarpeen mukaan.
Turvallisuus ja parhaat käytännöt leikkaussuuttimien kanssa työskennellessä
Turvallinen työskentely happipolttoainejärjestelmien ympärillä ei ole neuvoteltavissa. Oikea kärjen käsittely ja laitevalinnat vähentävät takaiskuriskiä ja suojaavat henkilöstöä ja omaisuutta.
- Käytä aina takaiskusuojaimia ja takaiskuventtiilejä säätimissä ja polttimissa; vaihda ne ensimmäisten vaurioiden ilmetessä.
- Käytä asianmukaisia henkilönsuojaimia: nahkakäsineitä, silmäsuojaimia asianmukaisella suodatinvarjostimella leikkausta varten, kuulosuojaimia meluisassa ympäristössä ja tulenkestäviä vaatteita.
- Säilytä sylinterit pystyasennossa ja ketjutettuina; kiinnitä polttimet ja letkut, jotta vältyt vahingossa tapahtuvalta venttiilivaurioilta. Sulje sylinterin venttiilit, kun niitä ei käytetä, ja ilmauslinjat ennen varastointia.
Osto- ja yhteensopivuusvinkkejä
Kaikki kärjet eivät ole ristiin yhteensopivia valmistajien välillä – istuimen sovitus, kierreväli ja aukon geometria vaihtelevat. Ota nämä seikat huomioon ostaessasi vaihtokärkiä tai suuttimia.
OEM vs jälkimarkkinat
OEM-kärjet vastaavat alkuperäisen laitteen toleransseja ja sisältävät usein tarkan aukon mitoituksen ja vaihtoterät. Laadukkaat jälkimarkkinavinkit voivat olla kustannustehokkaita, mutta ne varmistavat sopivuuden ja materiaalitiedot. Suosittele tuotantokriittisissä sovelluksissa OEM- tai valtuutettuja kolmannen osapuolen osia, joiden toleranssit ovat dokumentoituja.
Mitä pitää varastossa
- Valikoima 2–3 eniten käytetystä kärjen koosta työnkulkuusi.
- Varakärjen sisäosat/suuttimet, esilämmityssuihkusuuttimet ja kärkien puhdistustyökalut (kalvimet, harjat).
- Vähintään yksi ylimääräinen takaiskusuoja ja varasäädin jokaista kaasuhuoltoa varten.
Lokin pitäminen leikkauspolttimen kärki suorituskyky (tunnit/työt) ja varakärkien merkitseminen nimellisleikkauspaksuudella nopeuttavat työn valmistelua ja vähentävät yhteensopimattomien kärkien aiheuttamaa romua.
Yhteenveto: Käytännön tarkistuslista ennen jokaista leikkausta
- Tarkista oikea kärjen koko levyn paksuudelle.
- Tarkista ja puhdista kärki ja esilämmityssuuttimet; vaihda kuluneet sisäosat.
- Aseta esilämmitys- ja leikkaushapen paineet kärkitaulukon mukaan; tee romutestileikkaus ja säädä ajonopeutta.
- Varmista, että turvalaitteet (takaiskusuojat, takaiskuventtiilit) ovat paikoillaan ja toimivat.
Näiden käytännöllisten valinta-, asetus- ja huoltovaiheiden soveltaminen pidentää kärjen käyttöikää, parantaa leikkauslaatua ja vähentää seisokkeja. Katso tarkat aukon mitat, painekaaviot ja kulkunopeussuositukset aina käyttämäsi suuttimen valmistajan teknisistä tiedoista.