Puikkohitsaus vs. kaarihitsaus: Selvitä sekaannukset
Tämä vertailu saa ihmiset ylös ennen kuin se edes alkaa, koska kaksi vertailtavaa asiaa eivät itse asiassa ole erillisiä kategorioita. Puikkohitsaus on eräänlainen kaarihitsaus — sen vieressä ei ole kilpailevaa prosessia. "Kaarihitsaus" on kattotermi kaikille prosesseille, joissa käytetään sähkökaarta metallin sulattamiseen, ja puikko, MIG, TIG ja flux-core kuuluvat kaikki tämän sateenvarjon alle.
Useimmat ihmiset tarkoittavat kysyessään "puikko vs. kaari" todella "puikko vs. muut kaarihitsausprosessit" - yleensä MIG tai TIG. Stickin virallinen nimi on suojattu metallikaarihitsaus (SMAW), jota joskus kutsutaan myös manuaaliseksi metallikaarihitsaukseksi Yhdysvaltojen ulkopuolella. Se ansaitsi lempinimen "kaarihitsaus" vanhempien ammattilaisten keskuudessa yksinkertaisesti siksi, että se oli vuosikymmeniä kaikkien käyttämä kaariprosessi oletuksena.
Kuinka puikkohitsaus (SMAW) todella toimii
Puikkohitsauskone ohjaa virtaa kulutuselektrodin – juoksutuksella päällystetyn metallitangon – läpi, joka on kiinnitetty puristimessa. Tangon lyöminen työkappaletta vasten luo kaaren ja lämpö sulattaa sekä perusmetallin että itse tangon. Kun juoksutusainepinnoite palaa pois, se muodostaa suojakaasua hitsisulan ympärille ja jättää jälkeensä kuonakerroksen jäähtyvän metallin päälle, jotka molemmat estävät ilmakehän hapen ja typen saastuttamasta liitosta.
Tämä kuonakerros on kompromissi prosessin anteeksiantavuuden suhteen. Toisin kuin MIG tai TIG, jotka tarvitsevat suojakaasua pistoolin läpi ja suhteellisen puhtaan pinnan toimiakseen hyvin, puikkoelektrodi voi palaa suoraan valssihilseen, kevyen ruosteen tai maalin läpi ja tuottaa silti hyvän hitsin. Kustannukset ovat haketus- ja teräsharjausvaihe jokaisen ajon jälkeen kuonan poistamiseksi ennen kuin seuraava kaatuu.
Puikko vs. muut kaarihitsausprosessit: MIG, TIG, Flux-Core
Kun puikko on oikein kehystetty yhdeksi kaarihitsausprosessiksi useiden joukossa, hyödyllisempi vertailu on, kuinka se asettuu muihin mittareihin, jotka todella vaikuttavat työhön.
| tekijä | Tikku (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Laitteiston hinta | Alin | Kohtalainen | Korkein |
| Käyttö ulkona/tuulessa | Erinomainen | Köyhä | Köyhä |
| Pinnan valmistelua tarvitaan | Minimaalinen | Merkittävä | Merkittävä |
| Hitsauksen jälkeinen puhdistus | Kuonan haketus vaaditaan | Minimaalinen | Minimaalinen |
| Paras paksulle materiaalille | Kyllä, yli ⅜ tuumaa | Parempi ohuella materiaalilla | Parempi ohuella materiaalilla |
| Oppimiskäyrä | Kohtalainen to steep | Helpoin | Jyrkin |
Tikun suurin rakenteellinen etu on riippumattomuus – suojakaasupullon puuttuminen tarkoittaa, ettei tuuli puhaltaa kaasua pois, ja sauvakone voi olla tarpeeksi pieni kuljetettavaksi työmaalle sen sijaan, että se olisi pyöräillä. MIG vaihtaa tämän siirrettävyyden nopeuteen ja paljon lyhyempään oppimiskäyrään, minkä vuoksi se hallitsee myymälän valmistustyötä. TIG vaihtaa nopeuden ohjaukseen ja hitsin laatuun, joten se on valinta silloin, kun ulkonäkö ja tarkkuus ovat tärkeämpiä kuin tuotantonopeus.
Kun puikkohitsaus on oikea kutsu
Stick ansaitsee pysyvyyden tilanteissa, joissa muut prosessit kamppailevat. Rakennustyöt ulkona, maatilan ja karjan korjaus, putkien rakentaminen ja kenttätyöt yleensä suosivat, koska suojakaasua ei voi menettää tuulessa. Paksumpi rakenneteräs – levy ja palkki yli ⅜ tuumaa – kestää hyvin puikkohitsauksen, ja prosessi käsittelee likaisen, ruosteisen tai maalatun metallin, joka pilaa MIG-hitsauksen laadun ilman laajaa hiontaa.
Se voittaa myös laitteiden yksinkertaisuuden. Puikkohitsauskone, kourallinen elektrodikoteloita ja maadoituspuristin ovat täydellinen kokoonpano, joka sopii kuorma-auton sänkyyn, mikä on tärkeää kaikille, jotka tekevät korjaustöitä muualla kuin kiinteässä liikkeessä.
Beyond the Arc: Mitä muuta hitsauspaja tarvitsee
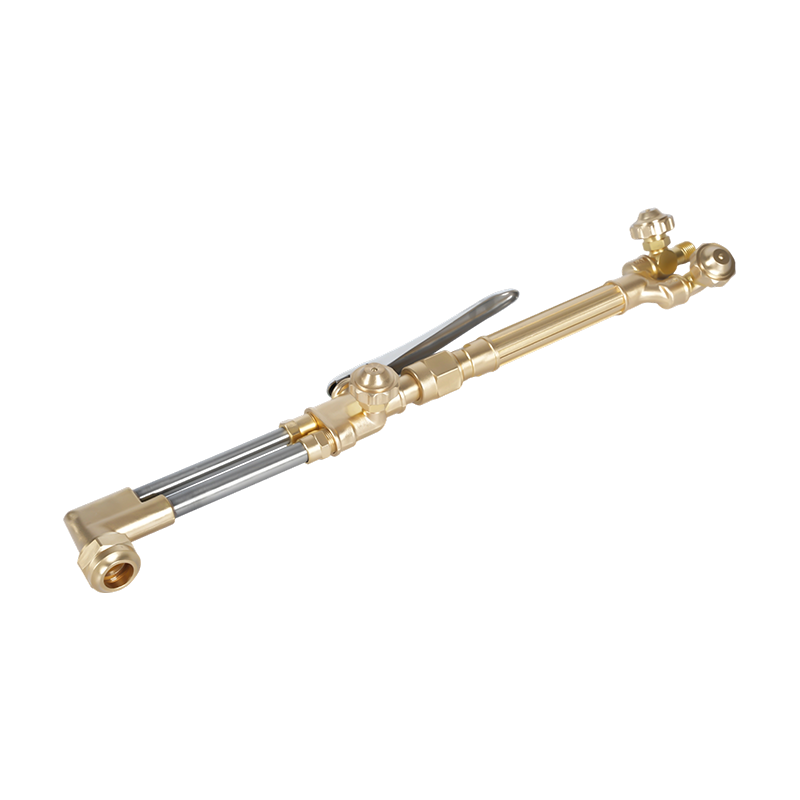
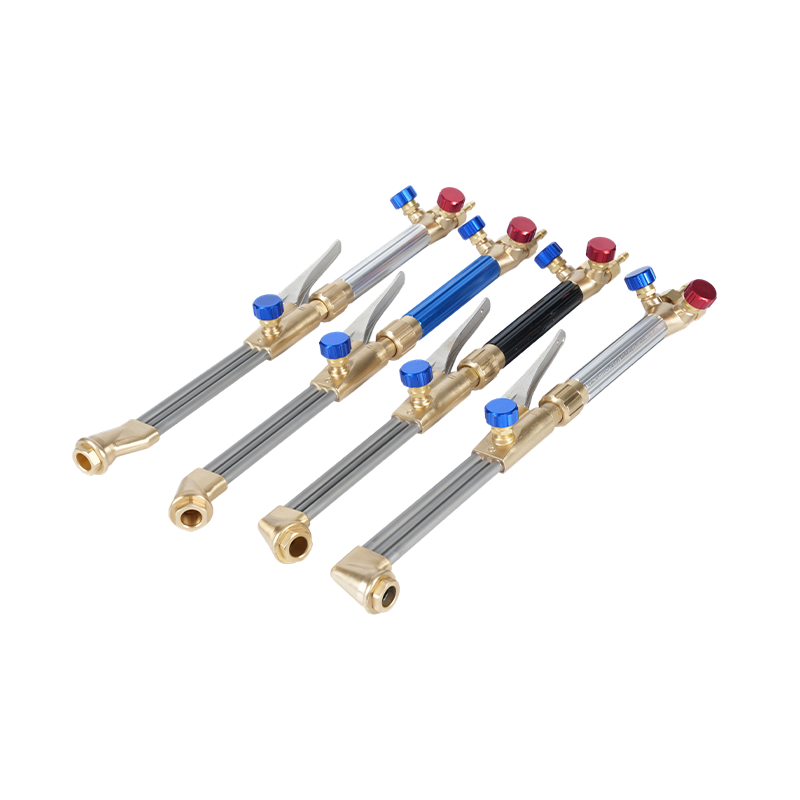
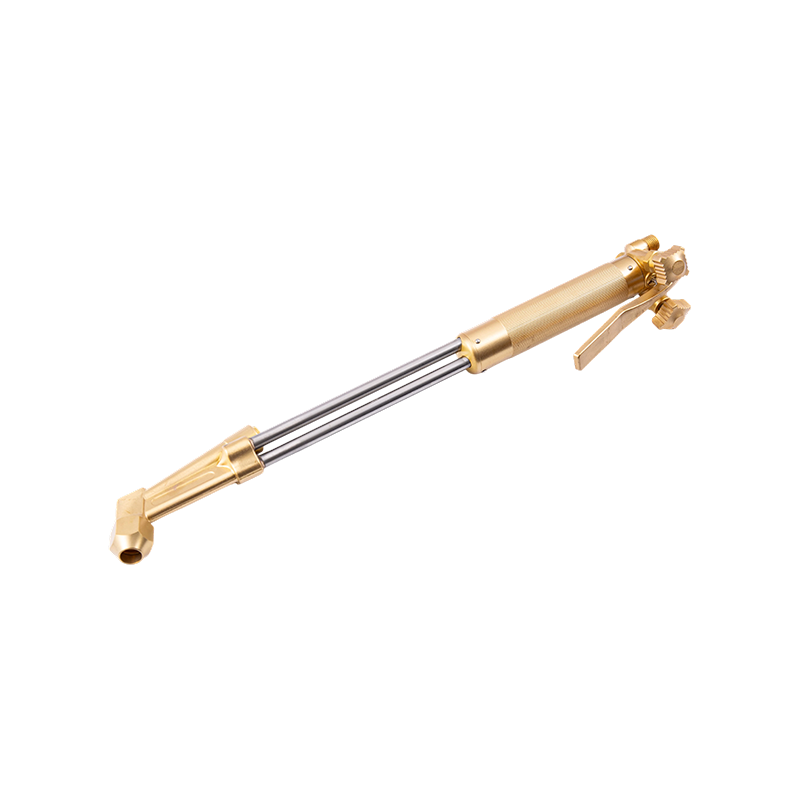
Valokaariprosessin valitseminen on vain yksi osa työnkulkua. Useimmat puikkohitsaustyöt alkavat ja päättyvät vaiheisiin, joilla ei ole mitään tekemistä itse valokaaren kanssa. Teräs on yleensä leikattava sopivaan kokoon ennen kuin se pääsee hitsauspöydälle, missä se on käsinleikkauspolttimet teräksen valmistukseen ja mitoitusta varten ennen hitsausta tule mukaan – happipolttoaineleikkaus on edelleen tavallinen tapa leikata paksu levy paikan päällä ilman plasmapöytää.
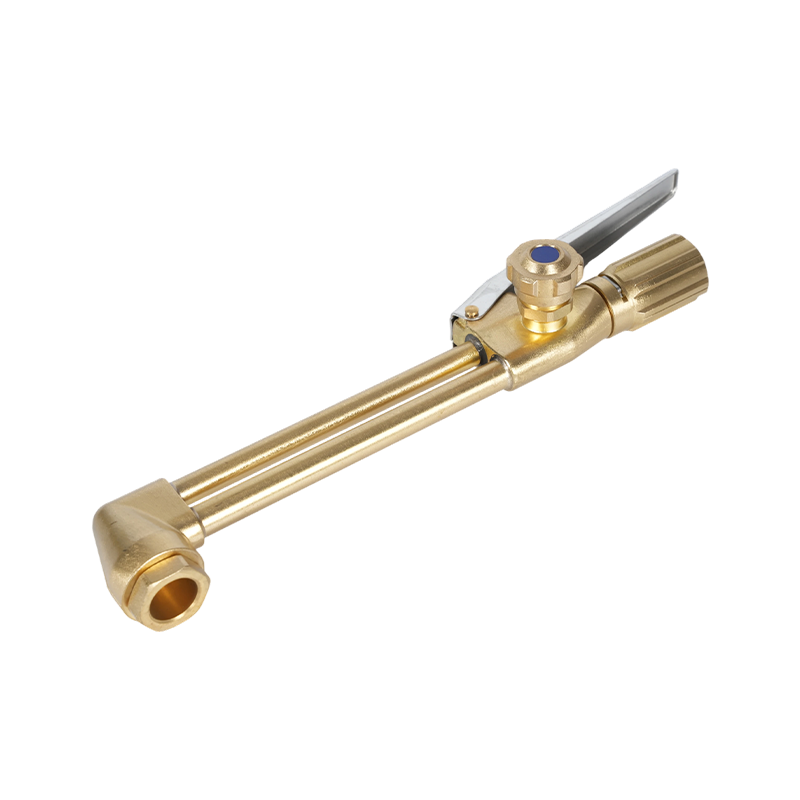
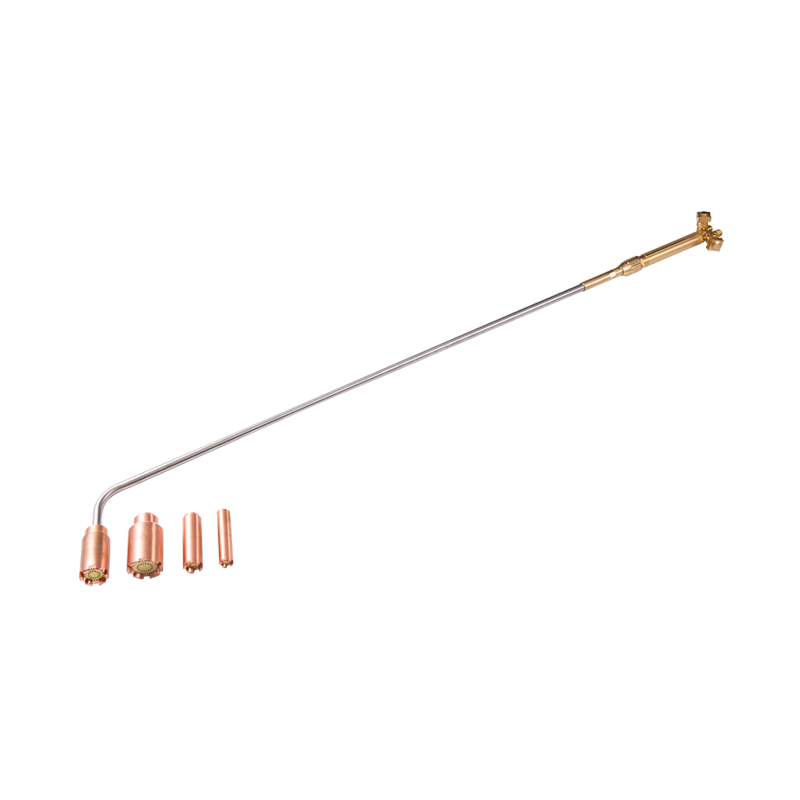
Paksut osat hyötyvät myös esilämmityksestä ennen kuin elektrodi koskettaa liitosta, koska kylmän teräksen saattaminen lämpötilaan vähentää halkeiluriskiä hitsin jäähtyessä. Happipolttoainelämmityspoltin paksun teräksen esilämmittämiseen ennen hitsausta kädensijat, jotka astuvat materiaaliin, joka on liian painava, jotta yksinkertainen polttimen kärki lämpenee tasaisesti. Myös liekin koon saaminen työhön on tärkeää – leikkauspolttimen kärjet sopivat metallin paksuuteen pidä leikkaus puhtaana ja vähennä hukkakaasua sekä pre- että jälkikäsittelyssä.
Pysy turvassa kaarihitsauslaitteiden ympärillä
Valokaarihitsaukseen liittyy omat vaaransa erillään samassa konepajassa tapahtuvasta happipolttoainetyöstä. Sähköisku on ensisijainen huolenaihe erityisesti sauvavarusteissa ja OSHA:n kaarihitsauksen ja -leikkauksen standardi asettaa vaatimukset maadoitukselle, elektrodipidikkeen sijoittelulle ja kaapelin kunnosta erityisesti tämän riskin vähentämiseksi.
Kun puikkohitsaus jakaa työtilan happipolttoleikkaus- tai lämmityslaitteiden kanssa, kaasupuolen turvallisuus vaatii yhtä paljon huomiota. Oikein arvioitu kaasun paineensäädin pitää sylinterin paineen turvallisissa rajoissa polttimen myötävirtaan, ja takaiskunsammuttimet, jotka estävät tulen etenemisen takaisin kaasuputkeen eivät ole neuvoteltavissa missään avoimeen liekkiin menevissä letkuissa. Jos haluat tarkastella lähemmin taskulamppukohtaisia varotoimia, turvaohjeemme polttimen leikkaamiseen kattaa henkilösuojainten, kaasunhallinnan ja huoltotarkastukset perusteellisemmin.