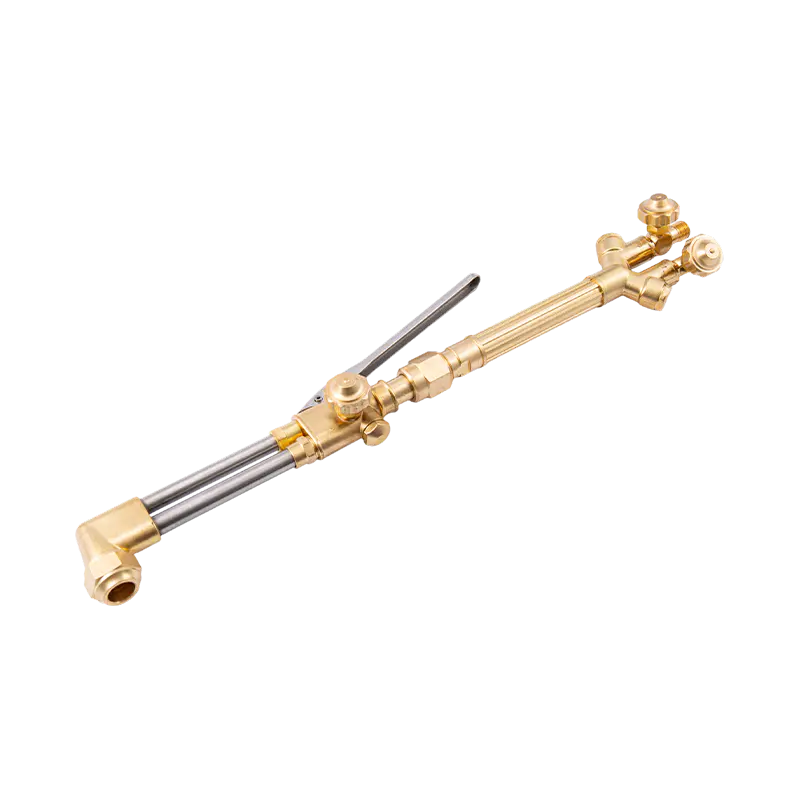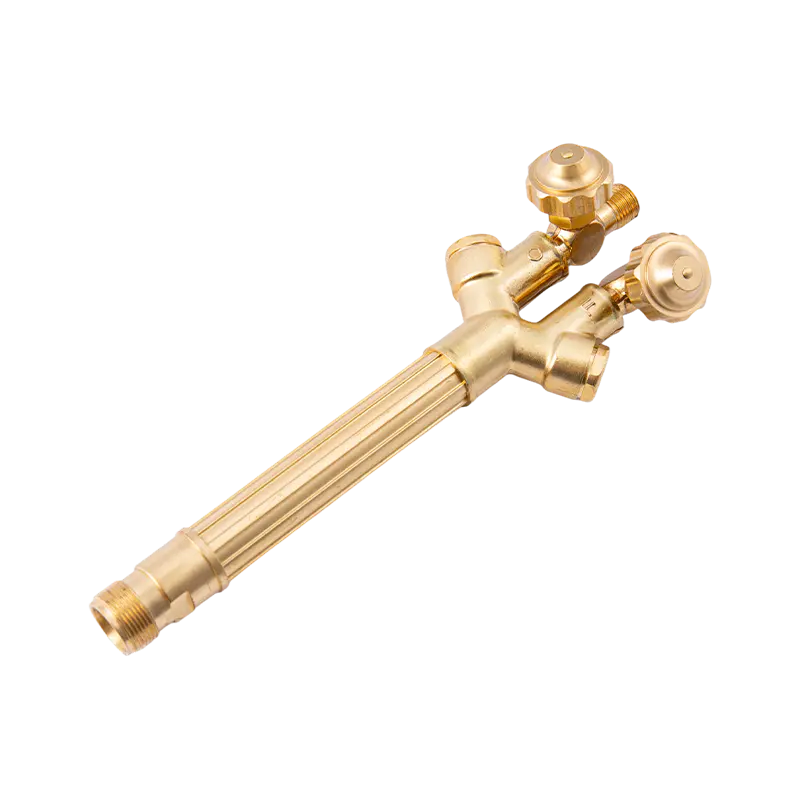
Mikä erottaa happi-asetyleenikärjet muista polttoainekärjeistä?
Kaikki leikkauspolttimen kärjet eivät ole keskenään vaihdettavissa, ja ero alkaa polttokaasusta. Happi-asetyleenikärjet on suunniteltu asetyleenin ainutlaatuisten palamisominaisuuksien ympärille: se palaa kuumemmin kuin mikään muu kaupallisesti saatavilla oleva polttokaasu saavuttaen liekin lämpötilan noin 3500°C (6332°F) sisäkartion kohdalla. Tämän lämmöntuoton ansiosta asetyleeni esikuumentaa metallia syttymispisteeseen happileikkausta varten nopeammin kuin propaani, maakaasu tai propeeni – minkä vuoksi happiasetyleeni on edelleen hallitseva valinta rakenneteräksen leikkaamiseen ja tarkkuusmetallien valmistukseen vaihtoehtoisten polttoainejärjestelmien kilpailusta huolimatta.
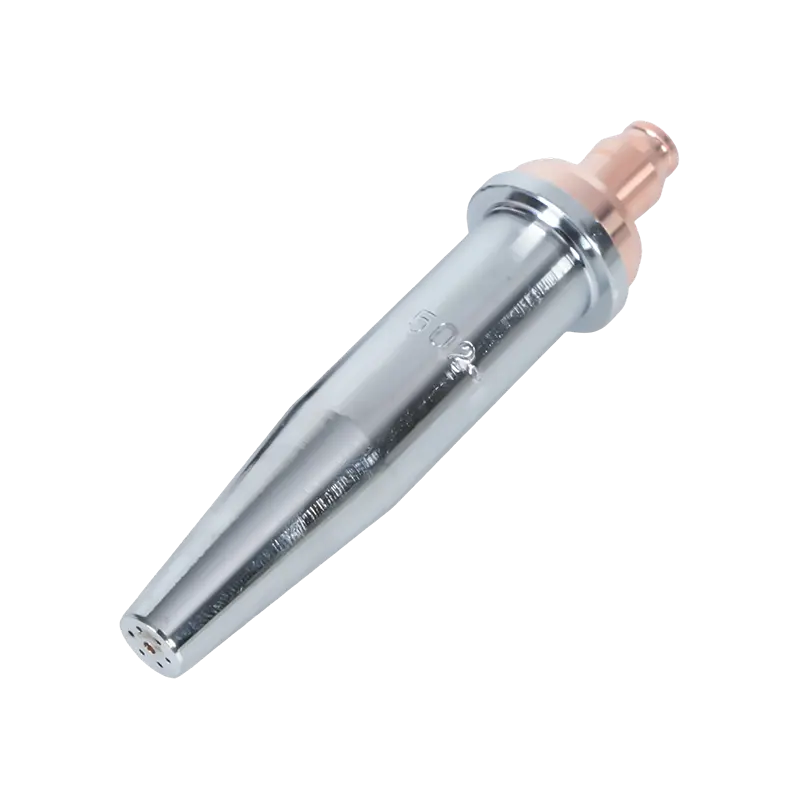
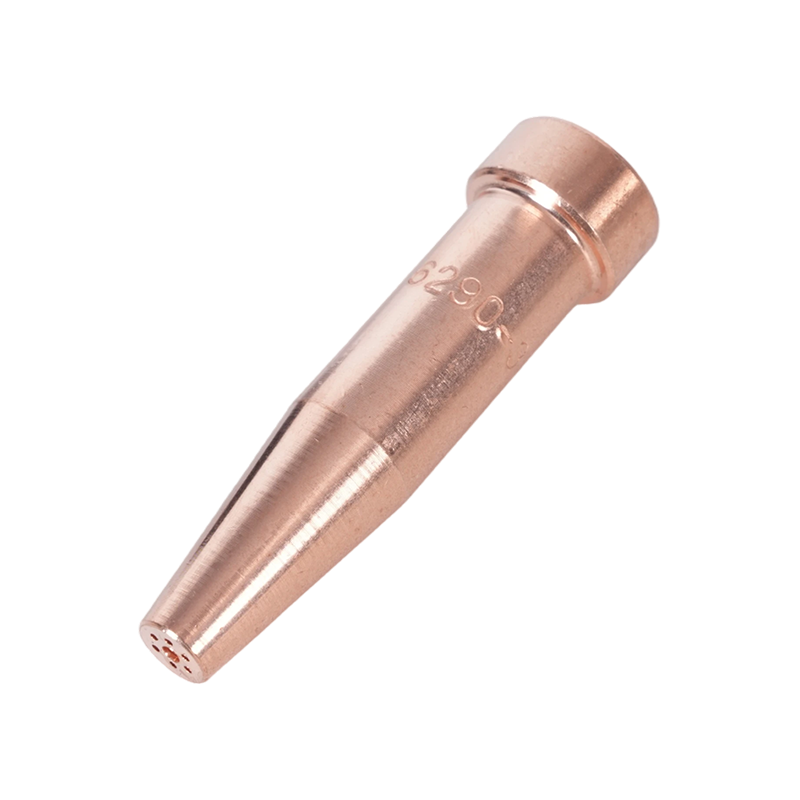
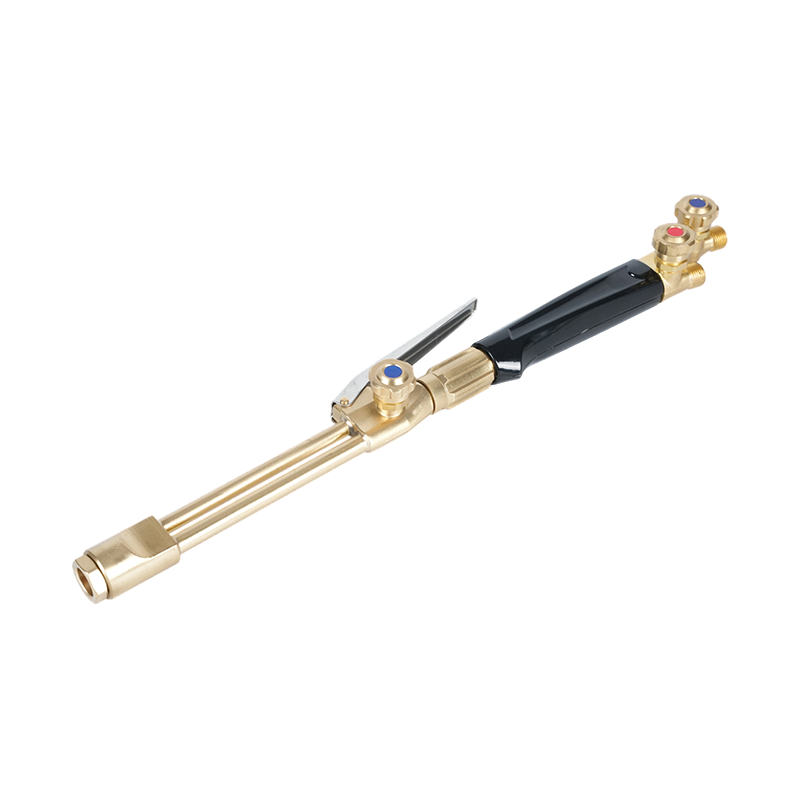
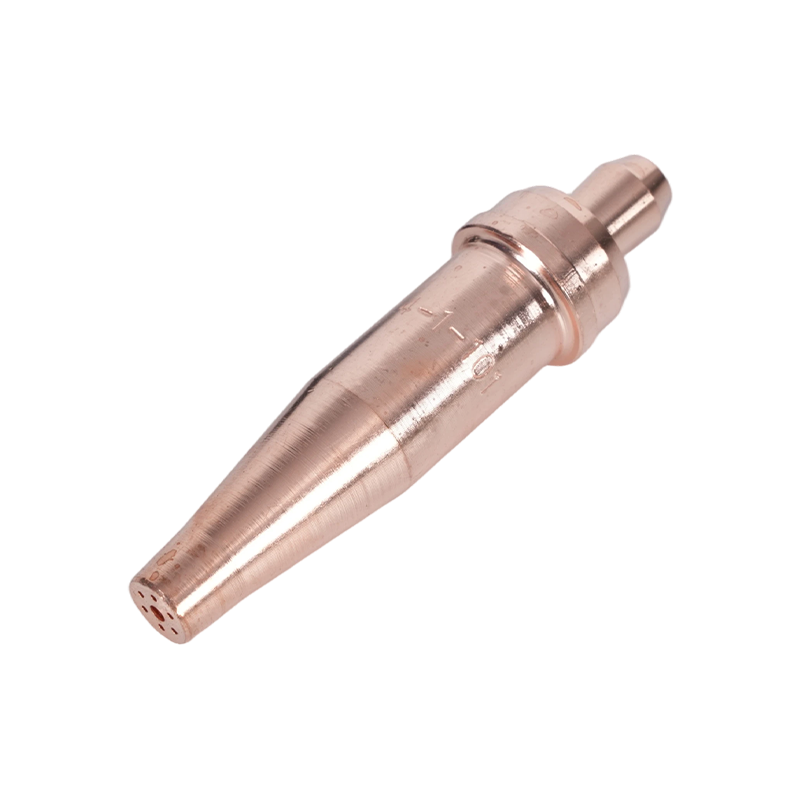
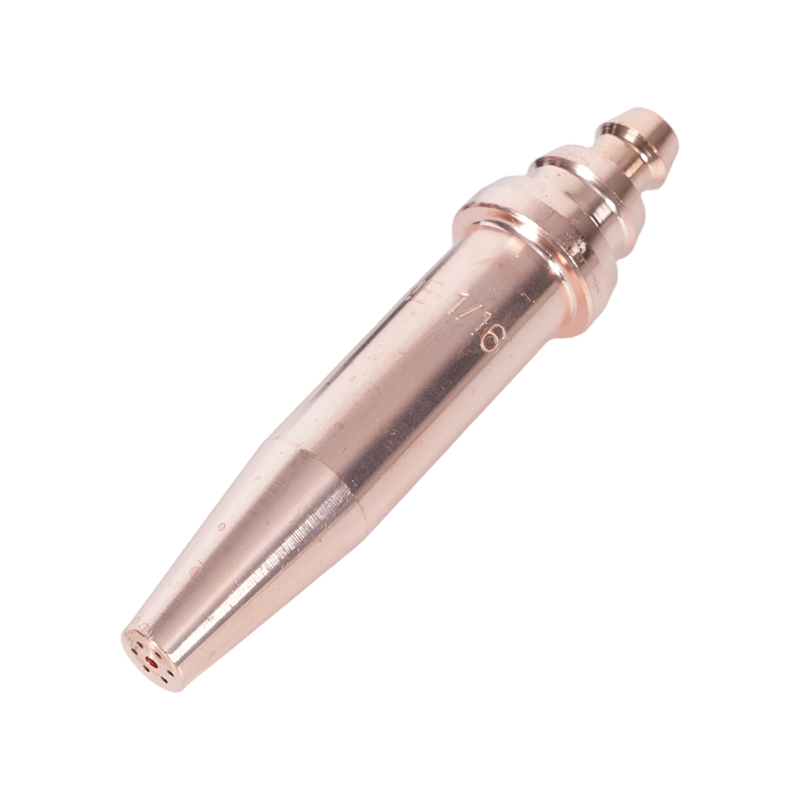
Kärjen muotoilu kuvastaa tätä: asetyleenikärjet käyttävät tyypillisesti yksiaukkoista leikkaussuihkua, jota ympäröi useita esilämmitysportteja, jotka kaikki on integroitu yhdeksi kuparirungoksi. Esilämmitysportit ja leikkaushappikanava on kalibroitu erityisesti asetyleenin palamisnopeuden ja painekäyrän mukaan. Asetyleenikärjen käyttäminen hitaammin palavan polttoaineen, kuten propaanin, kanssa tuottaa epätasapainoisen liekin, hiilen kertymisen ja arvaamattoman leikkuutehon. Päinvastoin, asetyleenikokoonpanon propaanikärki ei pysty tuottamaan esilämmitystehoa, johon polttoaine pystyy. Kärjen sovittaminen polttoaineeseen ei ole valinnaista. Tarkastetulle täydellinen valikoima asetyleenipolttimen kärkiä Vakio-, raskaan käytön ja erikoisprofiilit kattavan valikoiman tulee aina valita polttimen kahvan valmistajan sarjaa vasten kaasutiiviin istukan ja nimellispaineen yhteensopivuuden varmistamiseksi.
Yksi asetyleenille ainutlaatuinen lisätekijä: 1/7-sääntö. Asetyleenipulloja ei saa koskaan vetää nopeudella, joka ylittää yhden seitsemäsosan sylinterin kokonaissisällöstä tunnissa. Suurivirtauskärjet suurissa leikkaustöissä voivat nostaa poistonopeuden tämän kynnyksen yli, jolloin asetoni (stabilisaattori) pääsee kaasuvirtaan - vakava turvallisuus- ja laitevaara. Kärjen koon valinta on siksi myös sylinterin hallinnan päätös korkeatehoisessa työssä.
Yksiosainen vs. kaksiosainen kärkisuunnittelu: mitä tarvitset
Kävele minkä tahansa teollisen hitsaustoimittajan läpi ja löydät hyllyltä kaksi erillistä kärkirakennetta. Sen ymmärtäminen, mikä ne erottaa, määrittää, kumpi kuuluu taskulamppuusi.
A yksiosainen kärki koneistetaan yhdestä kupariaihiosta. Leikkaushappikanava kulkee keskustan läpi; esilämmitysportit ympäröivät sitä, kaikki valettu samaan runkoon. Tämä rakenne antaa kärjelle tiukat mittatoleranssit – kaasukanavat ovat tarkkoja ja yhdenmukaisia valmistushetkestä lähtien. Yksiosaiset kärjet ovat standardi happiasetyleenityössä, koska asetyleenin korkea liekin lämpötila ja suhteellisen korkea paine sopivat hyvin kiinteän kuparin lämmönjohtavuuteen. Kärki haihduttaa lämpöä tehokkaasti, kestää takaiskun ja säilyttää kalibrointinsa useiden työtuntien ajan, kun sitä huolletaan oikein.
A kaksiosainen kärki koostuu ulommasta kuparikuoresta ja erillisestä sisäosasta, mikä luo sarjan esilämmitysliekkiuria kahden komponentin väliin. Tämä malli on kehitetty erityisesti hitaammin palaville polttoaineille – propaanille, maakaasulle, propeenille ja MAPP:lle – jotka vaativat pidemmän esilämmitysliekin polun ja pidemmän sekoitusajan ennen kuin kaasu poistuu kärjen pinnasta. Uritettu rakenne lisää kaasun ja esisekoitetun hapen välistä kosketuspintaa, mikä kompensoi näiden polttoaineiden alemman liekin lämpötilan laajentamalla paloaluetta. Kaksiosaiset asetyleenin kärjet aiheuttavat liiallista takaiskua, koska polttoaine palaa ennen kuin sekoitusta tarvitaan; yksiosaiset propaanin kärjet nälkäävät sen tarvitseman sekoitusgeometrian liekin.
Käytännön sääntö: jos laitteistosi polttaa asetyleeniä, käytä yksiosaisia kärkiä. Jos käytät propaania, maakaasua tai propeenia happipolttoainejärjestelmän läpi, käytä kyseiselle polttoaineelle suunniteltuja kaksiosaisia kärkiä. Älä koskaan oleta, että kärjet ovat ristiinsopivia eri polttoainetyyppien välillä, vaikka kierre ja istukka näyttäisivät sopivan polttimen runkoon.
Kärjen koko ja aukko: Vastaavat metallin paksuutta
Happiasetyleenileikkauksen kärjen mitoitusta säätelee yksi ensisijainen muuttuja: leikattavan metallin paksuus. Kokonumero - vaihtelee 000:sta pienimmällä ja 8:aan suurimmalla useimmissa valmistajien järjestelmissä - vastaa leikkaushappiaukon halkaisijaa kärjen keskellä. Tämä on reikä, joka toimittaa korkeapaineisen happisuihkun, joka todella suorittaa leikkauksen; sitä ympäröivät esilämmitysaukot vain nostavat teräksen syttymislämpötilaan. Kärjen koko valitaan aina leikkaushappiaukon halkaisijan mukaan, ei esilämmitysreiän koon mukaan.
| Vihjeen koko | Metallin paksuus | Leikkaa O₂ (PSI) | Asetyleeni (PSI) | Matkanopeus (IPM) |
|---|---|---|---|---|
| 000 | Jopa 1/8" | 20-25 | 3–5 | 28–32 |
| 00 | 1/4" | 20-25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20-35 | 3–5 | 20-28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13-19 |
| 3 | 2"–2-1/2" | 40-50 | 4–10 | 10-15 |
| 4 | 3" | 40-50 | 5–10 | 9–12 |
| 5 | 4"-12" | 45–80 | 5–15 | Vaihtelee |
Kriittinen kohta operaattorit jättävät usein huomiotta: kärkien kokoa ei ole standardoitu eri valmistajien välillä . Yhden merkin koon 2 kärjen läpimitta voi olla erilainen kuin toisen koon 2. Käytä aina ristiviittauksia polttimen valmistajan kärkitaulukkoon sen sijaan, että olettaisit merkkien välisen numeerisen vastaavuuden. Raskaissa rakennesovelluksissa, jotka vaativat tasaisia suuritehoisia leikkauksia, raskas käsikäyttöinen asetyleenipolttimen kärki vaativiin leikkauksiin on suunniteltu aukkojen geometrialla ja kuparilaadulla ylläpitämään korkeapaineista happivirtausta ilman leikkauskanavan ennenaikaista eroosiota.
Yksi vältettävä kokovirhe: ylimitoitettu kärki "saa lisää lämpöä". Leikattavalle materiaalille liian suuri kärki tuottaa enemmän esilämmitystä kuin on tarpeen, hapettaa uurrereunoja, lisää polttoaineen kulutusta ja lisää takaiskun riskiä, kun alentunut kaasun nopeus putoaa liekin etenemisnopeuden alapuolelle. Kärjen oikea mitoitus materiaaliin on tehokkaampaa ja tuottaa puhtaamman, kapeamman uurteen.
Leikkaus, talttaus ja lämmitys: selitetty kolme kärkityyppiä
Kärjen tyyppi – erillään kärjen koosta – määrittää, mitä poltin todella tekee metallille. Happiasetyleenijärjestelmissä käytetään kolmea toiminnallisesti erilaista kärkikokoonpanoa, ja niiden sekoittaminen tuottaa huonoja tuloksia ja mahdollisia turvallisuusriskejä.
Leikkausvinkkejä ovat vakiokokoonpano: keskelle leikkaava happisuihku, jota ympäröi neljästä kuuteen esilämmitysporttia, jotka on järjestetty symmetrisesti sen ympärille. Esilämmitysliekki nostaa teräksen pinnan syttymislämpötilaansa (noin 870°C / 1600°F miedolla teräksellä), jolloin leikkaushappivivun avaaminen ohjaa korkeapainevirran, joka hapettaa ja työntää sulan metallin alas uurteen läpi. Nämä kärjet on suunniteltu puhtaiden, läpileikkausten tekemiseen miedolla teräksellä ja niukkaseosteisilla teräksillä. Ne eivät sovellu ruostumattomalle teräkselle, alumiinille tai valuraudalle tavallisella happipolttoaineleikkausprosessilla – nämä materiaalit vaativat vaihtoehtoisia prosesseja.
Vinkkejä talttaukseen käyttää olennaisesti erilaista aukkojen geometriaa. Kapean pyöreän leikkaussuihkun sijaan talttauskärki tuottaa leveän, viuhkamaisen tai pitkänomaisen happivirran, joka on suunniteltu poistamaan materiaalia pinnalta sen läpi leikkaamisen sijaan. Tämä luo perusmetalliin U-muotoisen uran, joka on hyödyllinen hitsausvirheiden poistamiseen, liitosten valmistelemiseen uudelleenhitsausta varten ja levyjen reunojen leikkaamiseen. The happi-asetyleenitalttauskärjet materiaalinpoistotöihin on rakennettu pitkänomaisella porttigeometrialla, joka vaaditaan vakaan, hallittavan uran ylläpitämiseksi käyttäjän kulkunopeudella. Leikkauskärjen käyttö talttaukseen tuottaa karkean, epäjohdonmukaisen uran ja vahingoittaa kärjen pintaa nopeasti.
Lämmitysvinkkejä poista leikkaushappikanava kokonaan. Ne tuottavat vain suuren esilämmitysliekin – ei leikkaussuihkua – mikä tekee niistä oikean työkalun jännityksen lieventämiseen, taivutukseen, oikaisemiseen, juottamiseen ja paksujen hitsausten esilämmitykseen ennen kaarihitsausta. The happiasetyleeni- ja propaanipolttimen lämmityskärjet on saatavana useissa porttikokoonpanoissa, jotka vastaavat eri lämmityssovelluksissa tarvittavaa lämmön leviämistä – kapeasta keskitetystä lämmityksestä taivutustoimintoihin laaja-alaiseen lämmitykseen jännityksen lieventämiseksi suurissa tuotantoissa.
Paineasetukset kärjen koon mukaan
Kaasunpaineiden oikea asettaminen on yhtä tärkeää kuin oikean kärjen valinta – alimitoitettu paineen asetus tuottaa heikon, hapettavan leikkauksen; ylimitoitettu asetus tuhlaa kaasua, leventää uurretta ja voi aiheuttaa turbulenssia leikkausvirtaan, joka karhentaa leikkauspintaa.
Yleinen kehys: hapen paine skaalautuu kärjen koon ja materiaalin paksuuden mukaan, kun taas asetyleenin paine pysyy kapealla alueella kärjen koosta riippumatta. Asetyleenin paine ei saa koskaan ylittää 15 PSI:tä säätimessä – tämän kynnyksen yläpuolella kaasu muuttuu epävakaaksi ja räjähdysriski kasvaa merkittävästi. Useimmat tuotantoleikkaustyöt käyttävät asetyleenia 3–10 PSI:n välillä kärjen koosta riippuen, suuremmat kärjen koot kohti yläpäätä.
Happi toimii paljon laajemmalla alueella. Ohutmateriaalikärjet (000–0) käyttävät tyypillisesti 20–35 PSI:n leikkaushappea; keskitason kärjet (1–2) käyttävät yleensä 30–45 PSI:tä; halkaisijaltaan suuret kärjet levytöihin (3–5) voivat vaatia 40–60 PSI tai enemmän. Esilämmityshappi – jossa polttimen rakenne erottaa esilämmitys- ja leikkaushappilähteet – asetetaan pienemmäksi kuin leikkaushappi, tyypillisesti 3–17 PSI kärjen koosta riippuen. Arvovaltainen paineviite, joka on jaoteltu kärjen koon, aukon halkaisijan ja leikkausnopeuden mukaan, on Harris-leikkauspolttimen kärkitaulukko, joka kattaa kärjen koon valinnan, paineasetukset ja viittauksen leikkauslaatuun tarjoaa valmistajakohtaisia tietoja, joita voidaan soveltaa useimpiin vakiokärkisarjoihin.
Aseta paineet aina polttimen venttiilien ollessa auki ja kaasun virratessa – ei venttiilien ollessa kiinni. Staattiset painelukemat ovat merkityksettömiä työpaineiden asettamisessa; säätimen paine laskee virtauksen alaisena, ja tämä työpaine määrää liekin laadun kärjessä.
Vihje Huolto, puhdistus ja milloin vaihtaa
Likaantunut tai vaurioitunut kärki on yleisin syy huonoon leikkauslaatuun, jonka käyttäjät katsovat virheellisesti kaasunpaineeksi tai tekniikaksi. Kärjen huolto on yksinkertaista, mutta vaatii oikeat työkalut ja johdonmukaista harjoittelua.
Hiilen kertyminen esilämmitysporteissa on yleisin ongelma. Leikkausprosessin roiskeet yhdistettynä hieman polttoainerikkaisiin liekkiasetuksiin keräävät hiiltä aukkojen sisään ja kärjen pintaan. Tämä rajoittaa kaasun virtausta, vääristää esilämmitysliekkikuviota ja saa liekin nousemaan tai sammumaan odottamattomasti. Puhdista esilämmitysaukot aukon halkaisijan mukaan mitoitetulla kärjenpuhdistimella – ei poranterällä, joka poistaa kuparin ja suurentaa aukkoa. Leikkaava happikanava tulee puhdistaa sileällä langalla, joka sopii ilman pakottamista; mikä tahansa leikkausaukon suureneminen muuttaa virtausominaisuuksia, joita varten kärki on kalibroitu.
Tip kasvojen kunto merkitystä yhtä lailla. Kärjen istuinpinnan – missä se kohtaa polttimen pään – on oltava puhdas ja vahingoittumaton kaasutiivistä tiivistettä varten. Istuimesta vuotava kärki aiheuttaa epäsäännöllisen liekin käyttäytymisen ja on palovaara. Jos kärjen pinnassa näkyy eroosiota, kuoppia tai palamisvaurioita takaiskutapahtumasta, kärki tulee vaihtaa eikä hioa uudelleen. Uudelleenhionta muuttaa esilämmitysportin geometriaa, eikä sitä suositella tarkkuusleikkaustöihin.
Flashback – jossa liekki etenee taaksepäin polttimen runkoon – on vakavin kärkeen liittyvä turvallisuustapahtuma. Se tuottaa sihisevän tai vinkuvan äänen, näkyvän liekin polttimen päässä ja kahvan nopean ylikuumenemisen. Jos takaisku tapahtuu, sulje välittömästi molemmat polttimen venttiilit ja sitten sylinterin venttiilit. Tarkasta kärki, polttimen runko ja letkut ennen uudelleensytytystä. Oikein asennettu happi-asetyleeni takaiskusuoja polttimen suojaamiseksi Polttimen tuloaukkoon asennettuna se sisältää ja sammuttaa takaiskun ennen kuin se saavuttaa letkut tai sylinterit – olennainen turvakomponentti kaikissa happiasetyleenilaitteistoissa, jotka toimivat lähellä suunnittelurajojaan.