Lyhyt vastaus – ja miksi se ei ole yksinkertaista
Kyllä, ruostumaton teräs voidaan hitsata mietoon teräkseen. Liitos on saavutettavissa, rakenteellisesti vakaa, kun se suoritetaan oikein, ja se näkyy todellisessa valmistustyössä eri toimialoilla – pakojärjestelmät, elintarviketeollisuuden laitteet, rakennetuet, laivavarusteet ja arkkitehtoniset metallityöt yhdistävät säännöllisesti nämä kaksi materiaalia. Lyhyt vastaus ei ole kyseenalainen.
Vastauksesta monimutkaista tekee kaikki sitä seuraava. Ruostumaton teräs ja kevyt teräs eroavat toisistaan lämpölaajenemisnopeuden, lämmönjohtavuuden, kemiallisen koostumuksen ja korroosiokäyttäytymisen suhteen. Jokainen näistä eroista tuo mukanaan vikatilan, jota tavallinen samasta materiaalista valmistettu hitsi ei kohtaa. Hitsaa liitos väärällä täyteaineella ja lämpövaikutusalue muuttuu hauraaksi. Hallitse lämpöä väärin ja ruostumaton teräs vääntyy, kun pehmeä teräs vetää vastakkaiseen suuntaan. Jätä liitos tiivistämättä, jolloin galvaaninen korroosio hyökkää teräspuolelle kuukausien kuluessa ulkona altistumisesta. Lyhyen vastauksen saaminen oikein edellyttää kaikkien näiden muuttujien ymmärtämistä ennen kaaren lyömistä.
Metallurginen haaste: lämpö, laajeneminen ja laimennus
Ydinvaikeus on, että ruostumaton teräs ja pehmeä teräs reagoivat lämpöön eri tavalla kolmella sekoitustavalla.
Ensinnäkin lämpölaajeneminen . Austeniittiset ruostumattomat teräkset (laadut 304 ja 316, joita tavallisimmin tavataan valmistuksessa) laajenevat noin 50 % enemmän kuin mieto teräs lämpötilan nousua kohden. Kun hitsaat ne yhteen ja molemmat puolet kuumenevat epätasaisesti, ruostumaton puoli kasvaa hitsin aikana enemmän kuin kevytteräspuoli ja supistuu enemmän jäähtyessään. Tämä differentiaalinen liike luo jäännösjännityksen liitokseen – jännityksen, joka, jos hitsisaosuma ei ole tarpeeksi taipuisa imemään sitä, johtaa halkeiluihin kokoonpanon jäähtyessä.
Toiseksi, lämmönjohtavuus . Mieto teräs johtaa lämpöä pois hitsausalueelta noin kolme kertaa nopeammin kuin ruostumaton teräs. Tämä tarkoittaa, että lämpö keskittyy liitoksen ruostumattomalle puolelle, jolloin se pysyy kuumempana pidempään, kun taas pehmeä teräspuoli jäähtyy nopeasti. Tuloksena on epätasainen lämmön jakautuminen, epätasainen vääristymä ja taipumus ruostumattomalla puolella ylikuumentua, jos hitsaaja ei hallitse aktiivisesti lämmöntuotetta.
Kolmas, hitsausaltaan laimennus . Kun kaksi perusmetallia sulavat hitsausaltaaseen, niiden kemiat sekoittuvat. Jos täytemetallien kemiaa ei valita sopimaan tähän laimennukseen – imee hiiltä pehmeästä teräksestä ja tasapainottaa kromi-nikkelipitoisuutta ruostumattomasta teräksestä – tuloksena oleva hitsausmassa voi sisältää hauraita martensiitti- tai sigmafaasirakenteita, jotka vaarantavat sekä lujuuden että sitkeyden. Tästä syystä täyteaineen valinta on tärkein yksittäinen tekninen päätös tämäntyyppisissä liitoksissa.
Täytemetallivalikoima: ER309L vakiovalintana
Täytemetalli yhdistää kaksi kemiallisesti yhteensopimatonta perusmateriaalia. Se on formuloitava muodostamaan hitsauskerros, joka on yhteensopiva liitoksen molemmille puolille laimentamisen jälkeen – ei vain ruostumattoman puolen tai teräspuolen erikseen.
ER309L on alan standarditäyteaine austeniittisille ruostumattoman teräksen liitoksille. 309L-laatu sisältää enemmän kromia (23–25 %) ja nikkeliä (12–14 %) kuin tavalliset ruostumattomat täyteaineet, erityisesti hiiliteräslaimentumisen huomioon ottamiseksi. Kun mieto teräs sekoittuu hitsausaltaaseen ja vähentää seospitoisuutta, 309L:n kerrostuman kohonnut aloituskemia kompensoi ja tuottaa lopullisen hitsikoostumuksen, joka pysyy austeniittisena, sitkeänä ja korroosionkestävänä. "L"-merkintä osoittaa alhaista hiilipitoisuutta – tärkeä tekijä, joka vähentää herkistymisriskiä (karbidisaostuminen rakeiden rajoilla) ruostumattoman puolen lämpövaikutuksella. Yksityiskohtaiset ohjeet lisäainemetallien valintaan eri ruostumattomien teräslaatujen osalta Hobart Brothersin tekninen opas ruostumattoman teräksen hitsaukseen suositellulla täytemetallin valinnalla sovelluksen mukaan tarjoaa luokkakohtaisia suosituksia, joissa otetaan huomioon sekä mekaaniset että korroosion suorituskykyvaatimukset.
ER312 on toissijainen valinta liitoksille, joissa on tuntematon teräskoostumus tai korkeampi hiilipitoisuus. 312-laadussa on jopa korkeampi ferriittipitoisuus kuin 309 litrassa, mikä antaa sille paremman kestävyyden kuumahalkeilua vastaan korkealaimennusskenaarioissa. Se on kalliimpi ja vähemmän varastossa kuin 309 litraa, joten se on oikea valinta, kun perusmateriaalin kemia on epävarma pikemminkin kuin rutiini ensimmäinen valinta.
Mitä et saa käyttää: kevytteräksinen täyteaine (ER70S-6 lanka tai vastaava). Mietoterästäyte ruostumattomasta teräksestä valmistettuun liitokseen muodostaa hitsikerroksen, joka ruostuu liitosviivaan. Ruostumaton puoli on hyvä; itse hitsi syöpyy. Tavallinen ruostumaton täyteaine (ER308L, samaa materiaalia oleva täyteaine ruostumattomalle 304 ruostumattomalle 304 ruostumattomalle) ei myöskään sovellu – siitä puuttuu korkea seosainepitoisuus, joka tarvitaan selviytymään hiiliteräksellä laimennuksesta, ja se voi tuottaa hitsin, jonka korroosionkestävyys on riittämätön ruostumattomalla puolella.
Hitsausprosessit: TIG-, MIG- ja Oxy-asetyleenivaihtoehdot
Ruostumattoman teräksen liitoksissa käytetään yleisesti kolmea prosessia, joista jokaisella on erityinen etuprofiili.
TIG (GTAW) on suositeltu prosessi tarkkuustyössä, ohuissa materiaaleissa (alle 3 mm) ja sovelluksissa, joissa hitsin ulkonäöllä on väliä – ruokapalvelulaitteet, arkkitehtoniset paneelit ja näkyvät rakenneliitokset. TIG antaa käyttäjälle parhaan hallinnan lämmöntuonnin, lätäkön koon ja täyteaineen lisäysnopeuden suhteen. Argonsuojakaasu (100 % argon ruostumattomaan työhön) tuottaa puhtaan hitsin, jossa roiskeet ovat minimaaliset ja kuonaton. Kompromissi on nopeus ja taitovaatimus: TIG vaatii samanaikaista ampeerin, polttimen kulman, kulkunopeuden ja täyttöaineen hallintaa, joten se ei sovellu korkean tuotannon ympäristöihin ja käyttäjille, jotka eivät ole kehittäneet prosessin taitoja.
MIG (GMAW) ER309L-langalla on tuotantovalinta rakenteellisiin ja raskaisiin valmistustöihin. MIG on nopeampi kuin TIG, helpompi oppia ja pystyy käsittelemään paksumpia materiaaliosia tehokkaasti. Suojakaasu ruostumattomasta mietoon teräkseen MIG-työssä on tyypillisesti korkea-argon-seos (98 % Ar / 2 % CO2 tai argonin, heliumin ja CO2:n trimix); korkean CO₂-pitoisuuden omaavat vakioteräksiset suojakaasut hapettavat ruostumattoman puolen ja heikentävät korroosionkestävyyttä hitsausalueella.
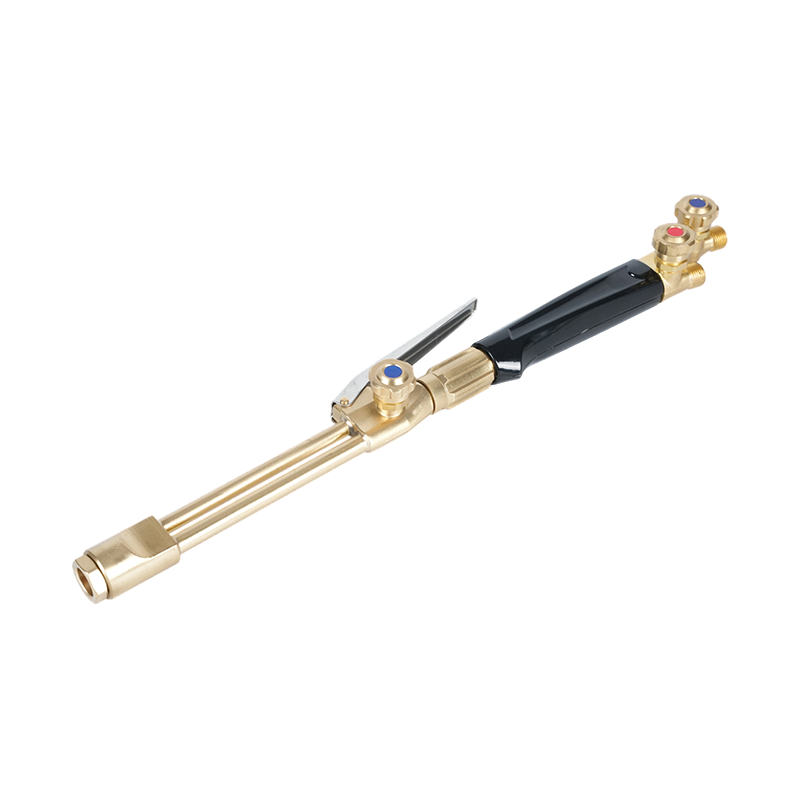
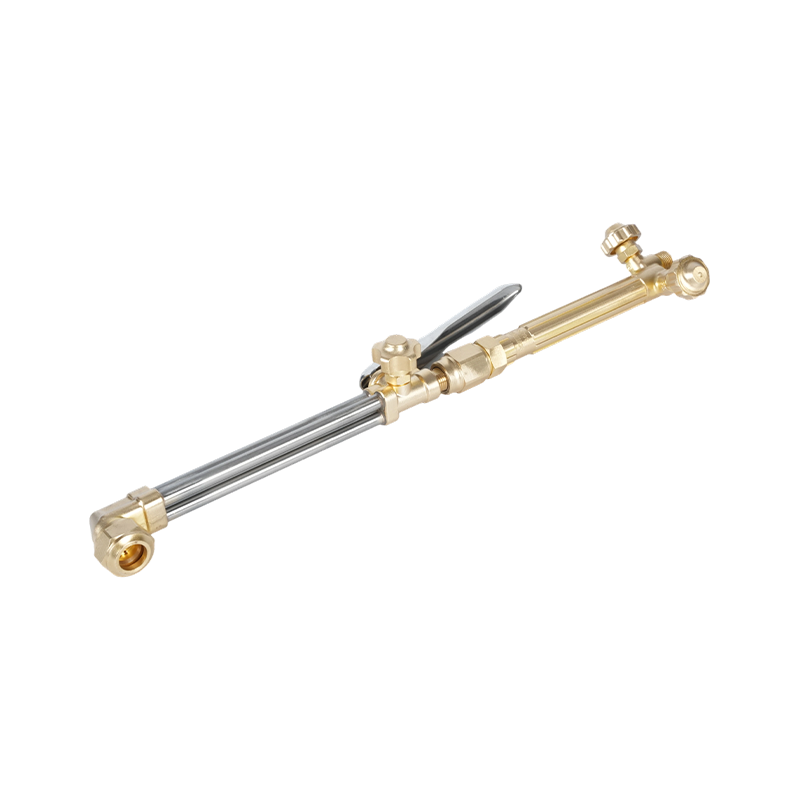
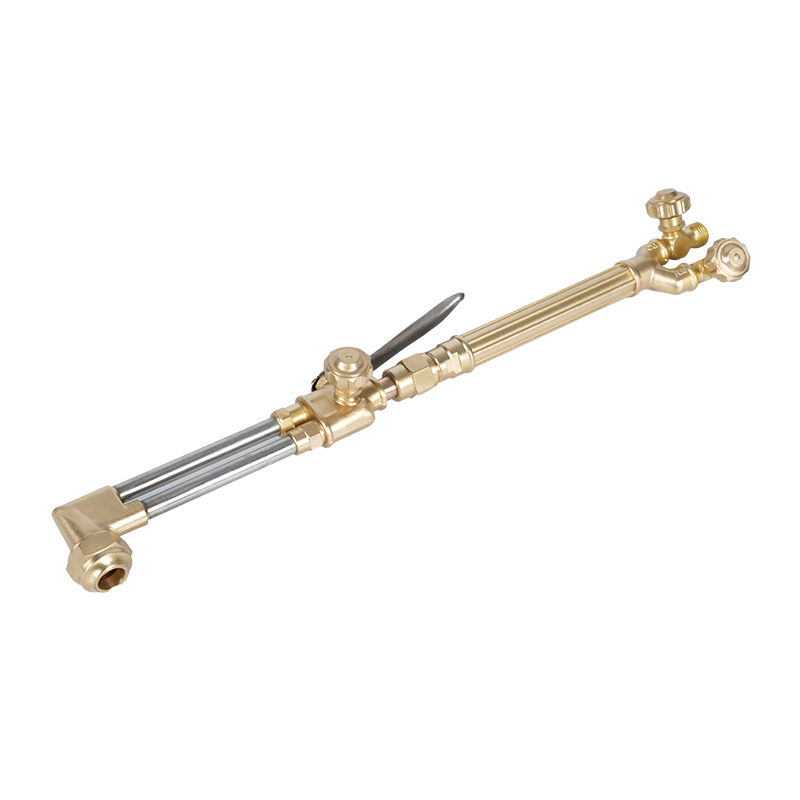
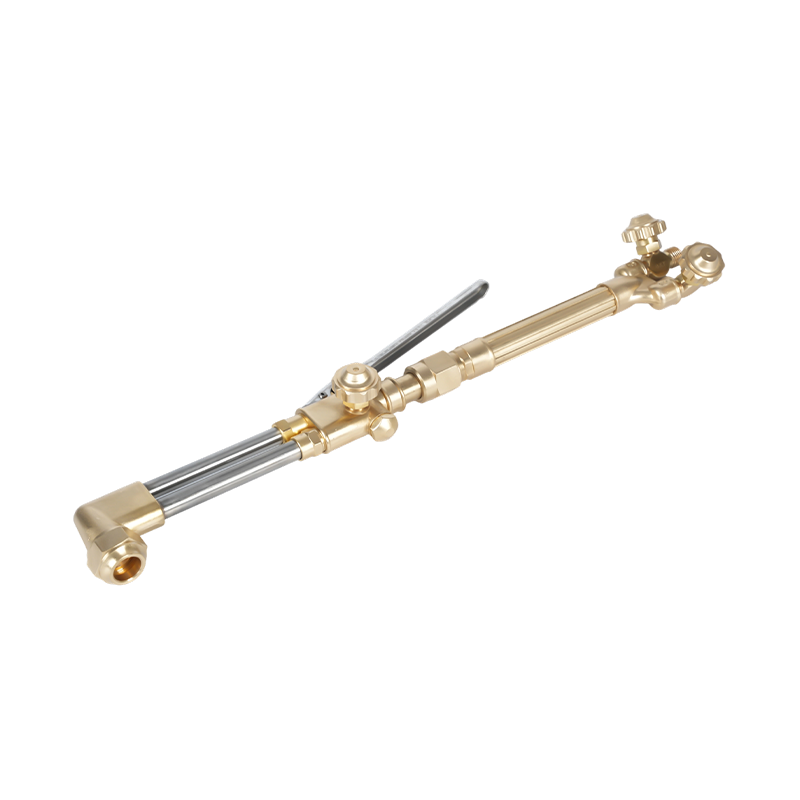
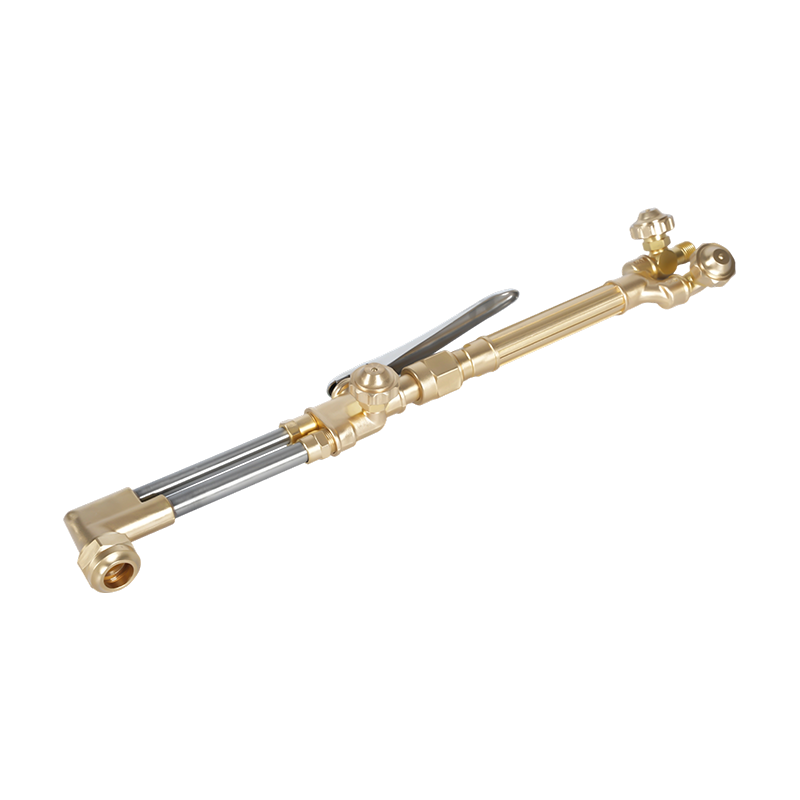
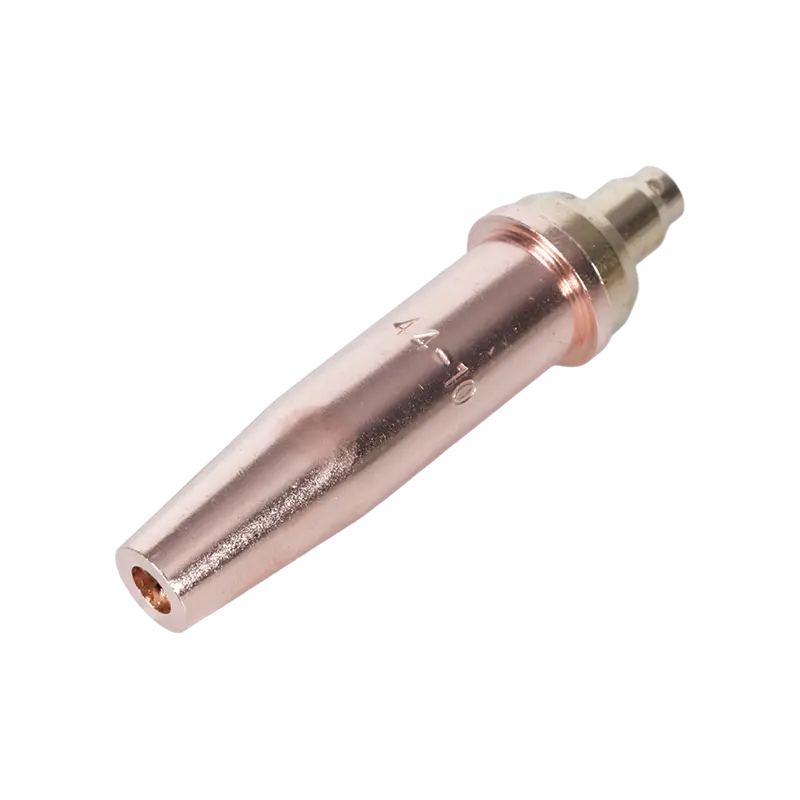
Happi-asetyleenihitsaus soveltuu ohutlevy- ja pienileikkaustöihin, joissa TIG-laitteita ei ole saatavilla. Prosessi vaatii huolellista lämmönhallintaa, koska avoliekki luovuttaa lämpöä vähemmän tarkasti kuin sähkökaari, mikä helpottaa ruostumattoman puolen ylikuumenemista. Neutraali liekki – happi-asetyleenisuhde noin 1:1 – on pakollinen; hapettava liekki hyökkää ruostumattoman teräksen päällä olevaan kromioksidikerrokseen ja aiheuttaa huokoisuutta. A pieni happi-asetyleenihitsaus- ja lämmityspoltin tarkkuustyöhön antaa käyttäjälle hienon liekinhallinnan, jota tarvitaan ohuissa erilaisissa metalliliitoksissa kannettava kaasuhitsaus- ja lämmityspoltin paikan päällä käytettäväksi laajentaa tämän mahdollisuuden kenttäkorjauksiin ja työmaavalmistukseen, missä kaarilaitteita ei ole saatavilla. Itse hitsausvinkkejä varten, raskaaseen käyttöön happi-asetyleenihitsauspolttimen kärjet hoitaa raskaammat osatyöt, kun kevyet happi-asetyleenihitsauspolttimen kärjet sopii ohuempiin peltikohteisiin, joissa lämmönhallinta on etusijalla.
| Prosessi | Paras | Täyteaine | Taitotaso | Lämmönsäätö |
|---|---|---|---|---|
| TIG (GTAW) | Ohut levy, tarkkuus, näkyvät saumat | ER309L sauva | Edistynyt | Erinomainen |
| MIG (GMAW) | Rakenne, raskas valmistus, tuotanto | ER309L lanka | Keskitason | Hyvä |
| Oksi-asetyleeni | Ohut levy, kenttäkorjaus, sähköttömiä työmaita | 309L sauva | Keskitason | Kohtalainen |
Lämmönhallinta ja vääristymien hallinta
Lämmönhallinta ruostumattoman teräksen hitsauksessa on vaativampaa kuin saman materiaalin hitsauksessa, koska molemmat puolet reagoivat lämpöön eri nopeuksilla. Tavoitteena on tuottaa tarpeeksi lämpöä fuusion saavuttamiseksi antamatta ruostumattoman puolen viipyä korkeassa lämpötilassa tarpeeksi kauan herkistymistä tai liiallista vääristymistä varten.
Useat tekniikat käsittelevät tätä suoraan. Backstep-hitsaus —lyhyiden hitsaussegmenttien ajaminen vastakkaiseen suuntaan kuin kokonaisliike — jakaa lämmön tasaisemmin liitokseen kuin jatkuva eteenpäin hitsaus, mikä vähentää lämpöpitoisuutta, joka aiheuttaa ruostumattoman teräksen vääntymisen. Ajoittainen lämmitys , joka on erityisen tärkeä happiasetyleenityössä, tarkoittaa lämmön lisäämistä, taukoa, jotta ruostumaton puoli laskee osan lämpötilastaan, ja sitten jatkamista. Tämä estää ruostumatonta terästä keräämästä lämpöä sen vääristyskynnyksen yli.
Kiinnitys ja kiinnitys eivät ole valinnaisia pidemmissä liitoksissa. Koska ruostumaton puoli laajenee enemmän ja jäähtyy hitaammin, kiinnittämätön liitos vetää ja vääntyy hitsauksen edetessä. Kiinnitys säännöllisin väliajoin ennen täysien helmien ajoa ja kokoonpanon kiinnittäminen tasaiseen kiinnityslevyyn tai vahvaan selkään pitää liitoksen kohdakkain lämpösyklin avulla. Käytä ruostumattomalla puolella ruostumattomasta teräksestä valmistettuja teräsharjoja ja toisella erityisiä mietoteräsharjoja – hiiliteräshiukkasten ristikontaminaatio ruostumattomaan pintaan luo ruostepisteitä, jotka kehittyvät ajan myötä korroosiokuopiksi.
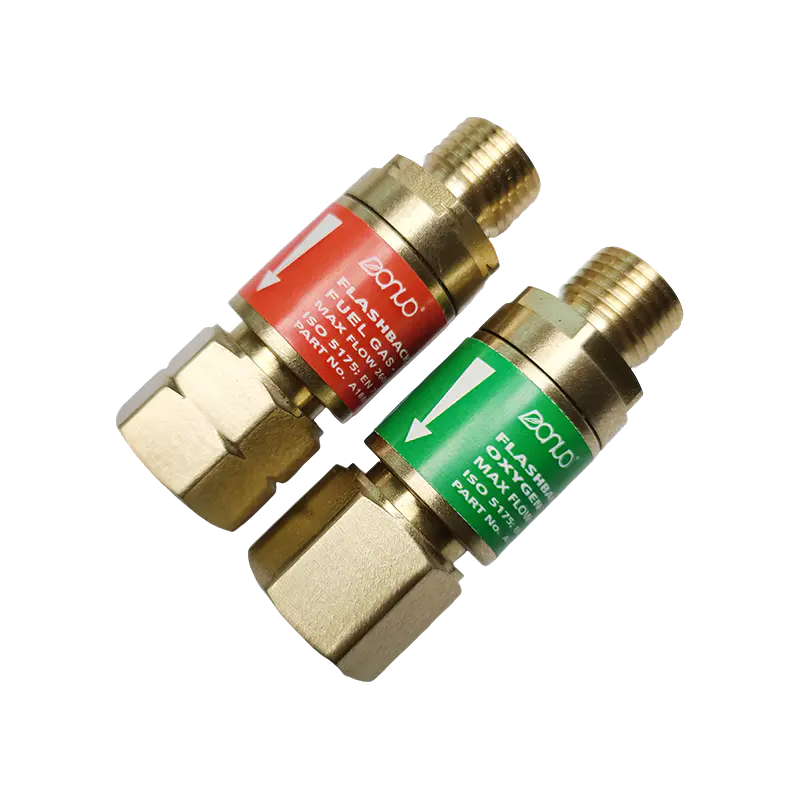
Kun käytät useita hitsausajoja, anna liitoksen jäähtyä hitsauskertojen välillä. Hot passin pinoaminen ruostumattomasta teräksestä valmistettuun liitoskohtaan lisää lämmöntuottoa ja vaarantaa sekä ruostumattoman teräksen herkistymisen että liiallisen raekasvun miedon teräksen lämpövaikutuksella. The asetyleeninen takaiskusuoja hitsausturvallisuuteen tulee asentaa polttimen tuloaukkoon kaikissa happi-asetyleenikokoonpanoissa, joita käytetään pitkiin hitsaustoimintoihin, joissa toistuvat kuumennusjaksot voivat aiheuttaa paineen vaihteluita, jotka laukaisevat takaiskutapahtumia.
Hitsauksen jälkeinen käsittely: Suojaa liitosta pitkällä aikavälillä
Rakenteellisesti kestävä ruostumattomasta teräksestä valmistettu hitsaus on vain puolet työstä. Käsittelemätön liitos rikkoutuu korroosiolta kauan ennen kuin se pettää mekaanisesti – koska kaksi metallia, jotka ovat sähköisessä kosketuksessa kosteuden kanssa, muodostavat galvaanisen kennon, joka kiihdyttää ruostetta pehmeän teräksen puolella.
Galvaaninen korroosio johtuu siitä, että ruostumaton teräs on sähkökemiallisesti jalompaa kuin mieto teräs. Elektrolyytin (kosteus, kosteus, suolavesi) läsnä ollessa pehmeä teräs toimii uhrautuvana anodina ja syövyttää nopeammin kuin se tekisi erikseen. Mitä aggressiivisempi ympäristö, sitä nopeammin tämä prosessi etenee. Kuivissa sisäsovelluksissa galvaaniset vaikutukset ovat minimaaliset. Ulko-, meri- tai korkean kosteuden ympäristöissä liitos tarvitsee aktiivista suojaa.
Ruostumattomalta puolelta, passivointi —käsittely typpi- tai sitruunahapolla ASTM A967:n mukaisesti — palauttaa hitsauslämmön hajoaman kromioksidikerroksen palauttaen ruostumattoman pinnan suunnitellulle korroosionkestävyystasolle. Tämä vaihe on vakiokäytäntö ravintoloissa, lääkkeissä ja merenkulun ruostumattoman teräksen valmistuksessa, eikä sitä tule jättää väliin aina, kun ruostumaton pinta altistuu syövyttäville aineille.
Pehmeän teräksen puolella, tiivistys ja pinnoitus ovat ensisijaisia puolustuskeinoja. Pehmeälle teräspuolelle levitetty maali, epoksipohjamaali tai sinkkirikas pohjamaali katkaisee galvaanista korroosiota edistävän kosteusreitin. Upotus- tai merisovelluksissa pehmeän teräksen puolelle liimattu sinkkisuoja-anodi tarjoaa sähkökemiallisen suojan syöpymällä ensisijaisesti teräksen sijasta. Hitsauskärjen tiivistäminen sopivalla tiivisteaineella estää kosteuden pääsyn itse liitoslinjaan – usein herkimpään kohtaan, jossa rakokorroosio voi alkaa, vaikka ympäröivät pinnat on pinnoitettu.
Oikealla täytemetallilla, kontrolloidulla lämmönsyötöllä ja asianmukaisella hitsauksen jälkeisellä käsittelyllä tehtynä ruostumattomasta teräksestä valmistettu liitos vastaa ympäröivän rakenteen käyttöikää. Jonkin näistä vaiheista ohittaminen lyhentää elinikää mitatavasti – minkä vuoksi lyhyt vastaus ("kyllä, voit") on hyödyllinen vain silloin, kun sen takana on koko prosessi.