Kaksi asiaa tunnetaan alalla nimellä "kaapelihitsaus", ja niiden hämmentäminen vie aikaa. Ensimmäinen on itse hitsauskaapeli – raskas, joustava johdin, joka kuljettaa virran hitsauskoneesta elektrodille ja takaisin. Toinen on kaapelien yhteenhitsaus tai juottaminen, mikä näkyy sähköinfrastruktuurissa, laivanrakennuksessa ja raskaassa teollisuuden kunnossapidossa. Molemmilla on merkitystä, ja molemmilla on todellisia seurauksia, jos niitä käsitellään väärin.
Tämä opas kattaa hitsauskaapeleiden rakentamisen, valinnan ja turvallisen käytön sekä kohdat, joissa kaasuhitsauslaitteet tulevat kuvaan kaapelien päätteiden ja johtimien liittämiseksi.
Mitä kaapelin hitsaus oikeastaan tarkoittaa
Useimmissa teknisissä ja kaupallisissa yhteyksissä "hitsauskaapelilla" tarkoitetaan kaarihitsausjärjestelmissä käytettyjä toisiopiirin johtimia. Nämä ovat joustavia johtimia, jotka yhdistävät hitsausvirtalähteen toisesta päästään puikkopitimeen ja toisesta päästään työkappaleen maadoituspuristimeen. Ilman niitä virtaa ei kulje, kaaria ei muodostu, eikä hitsausta tapahdu.
Toinen merkitys on kirjaimellisempi: kaapeleiden päiden tai runkojen hitsaaminen tai juottaminen yhteen – kuparijohtimien liittäminen, päätekorvakkeiden liittäminen paksuihin johtimiin tai lämpöliitos eristettyjen kaapelinippujen liittäminen. Tämä ilmenee usein sähköinfrastruktuuritöissä, kaivostoiminnassa, laivaston rakentamisessa ja kaikkialla, missä suuret johtimet tarvitsevat pysyvän, matalaresistanssisen liitännän mekaanisen liittimen sijaan.
Molemmilla sovelluksilla on sama perushaaste: suuri virta, korkea lämpö ja vaativat fyysiset ympäristöt, jotka rankaisevat huonosti valituista tai huonosti huolletuista laitteista.
Kuinka hitsauskaapelit rakennetaan
Hitsauskaapeli ei ole tavallinen käyttöön puristettu sähkökaapeli. Se on suunniteltu alusta alkaen toistuvaan taipumiseen, kuumuuteen, hitsausroiskeisiin ja kovaan käsittelyyn työmailla, joissa mikään ei pysy puhtaana tai paikallaan pitkään.
Kapellimestari on aina hienosäikeistä kuparia. Kun tavallinen rakennuslanka saattaa käyttää kourallista paksuja säikeitä, hitsauskaapelissa käytetään satoja hiusohuita kuparilankoja, jotka on niputettu yhteen. Tämä antaa kaapelille tyypillisen joustavuuden – se taipuu ilman taittumista, kiertyy halkeilematta ja irtoaa ilman muistia. Kaksi yleisintä säieluokkaa ovat luokka K (30 AWG-säikettä, alan standardi manuaalisessa hitsauksessa ja yleisessä kannettavassa tehossa) ja luokka M (34 AWG-säikettä, joustavampi vaihtoehto, jota käytetään robottihitsausvarsissa, ahtaissa asennuksissa ja putkistoissa).
Eristysvaippa on kertamuovi, ei kestomuovi. EPDM (etyleenipropyleenidieenimonomeeri) ja neopreeni ovat hallitsevia materiaaleja. Molemmat kestävät hitsausroiskeita, hankausta, kosteutta ja UV-altistusta. EPDM kestää paremmin äärimmäisiä lämpötiloja ja säilyttää joustavuuden kylmissä olosuhteissa. Neopreeni kestää paremmin öljyjä ja öljypohjaisia nesteitä. Kumpikaan ei toimi hyvin pitkäaikaisessa kosketuksessa bensiinin tai vastaavien hiilivetyjen kanssa – tärkeä näkökohta työmailla, joissa polttoaine- ja hitsauslaitteet jakavat saman tilan.
Suurin osa hitsauskaapeleista on nimellisjännitteellä 600 volttia, vaikka 100 voltin kaapeleita on myös tiettyihin pienjännitesovelluksiin. Käyttölämpötilaluokitus on tyypillisesti 90°C tai 105°C käytetystä eristeaineesta riippuen.
Oikean hitsauskaapelin valinta työhön
Kolme muuttujaa ohjaa kaapelin valintaa: kapasiteetti, piirin kokonaispituus ja eristystyyppi. Jos jokin niistä menee väärin, seurauksena on jännitteen pudotus, ylikuumeneminen, kaapelin nopeutettu huononeminen tai suora vikaantuminen kuormituksen alaisena.
Ampacity on suurin virta, jonka kaapeli voi kuljettaa ylittämättä sen nimellislämpötilan nousua. 2/0 AWG-kaapeli kestää noin 200 ampeeria 50 jalan kokonaispituudella. 4/0 AWG -kaapeli kestää noin 300 ampeeria samalla pituudella. Nämä eivät ole jäykkiä maksimiarvoja - käyttösuhteella on merkitystä. Kaapeli, jonka teho on 200 ampeeria 60 %:n käyttösuhteella, ylikuumenee, jos sitä käytetään jatkuvasti tällä virralla.
Kaapelin pituus pahentaa ongelmaa. Resistanssi kasvaa pituuden myötä, mikä tarkoittaa, että jännitehäviö kasvaa ja tehollinen teho kaarella pienenee. Käytännön sääntö on kasvattaa kaapelin leveyttä vähintään yhdellä AWG:llä jokaista 50 lisäjalkaa kohden piirin kokonaispituudesta perusviivan yli. 300 ampeerin hitsauskone, jossa on 100 jalkaa kaapelia, tarvitsee 3/0 AWG:tä, ei 2/0 AWG:tä, joka riittäisi 50 jalkaan. Jos olet epävarma, lisää kokoa – suurempi kaapeli toimii viileämmin, kestää pidempään ja säilyttää valokaaren laadun.
Eristyksen tyyppi riippuu ympäristöstä. EPDM on oikea valinta useimpiin hitsaustöihin, erityisesti ulkotöihin tai kylmän ilmaston sovelluksiin. Neopreeni on parempi vaihtoehto, jos kaapelin kosketus öljyihin, leikkausnesteisiin tai voiteluihin on todennäköistä. Ympäristöissä, joissa sekä kaasuleikkauslaitteet että kaarihitsausjärjestelmät toimivat lähekkäin – mikä on yleinen järjestely valmistuspajoissa ja telakoilla – valitse eristys, joka pystyy käsittelemään polttimen satunnaista lämpöaltistusta sekä hitsausroiskeita.
| Kaapeli AWG | Noin Ampacity | Tyypillinen sovellus |
|---|---|---|
| 2 AWG | Jopa 150A | Kevyt MIG, harrastajakaarihitsaus |
| 1/0 AWG | Jopa 200A | Keskiteho MIG/TIG, yleinen valmistus |
| 2/0 AWG | Jopa 250A | Raskas puikkohitsaus, rakenneteräs |
| 3/0 AWG | Jopa 300A | Teollinen kaarihitsaus, pitkät kaapelit |
| 4/0 AWG | Jopa 400A | Tehokas hitsaus, putkisto, laivanrakennus |
Mihin kaasuhitsauslaitteet sopivat
Kaarihitsaus- ja happipolttokaasulaitteet toimivat usein rinnakkain, ja on erityistehtäviä, joissa kaasulaitteet ovat johtoasemassa – erityisesti kaapelien pääte- ja juottotyössä.
Kuparikorvakkeiden kiinnittäminen suurileveisiin hitsauskaapeleihin vaatii hallittua, keskitettyä lämpöä juotteen tai juotostäytemetallin virtaamiseksi korvakkeen piippuun ja säikeen nippuun polttamatta takaeristystä tai hapettamatta kuparia. Resistanssipuristus käsittelee tämän mekaanisesti, mutta korkean johtavuuden kestoliitoksissa – erityisesti kaivos-, laivastossa ja raskaassa teollisuudessa – kaasulämmitteinen juotosliitos tarjoaa pienemmän vastuksen ja paremman pitkäaikaisen luotettavuuden kuin puristusliitos toistuvassa lämpösyklissä.
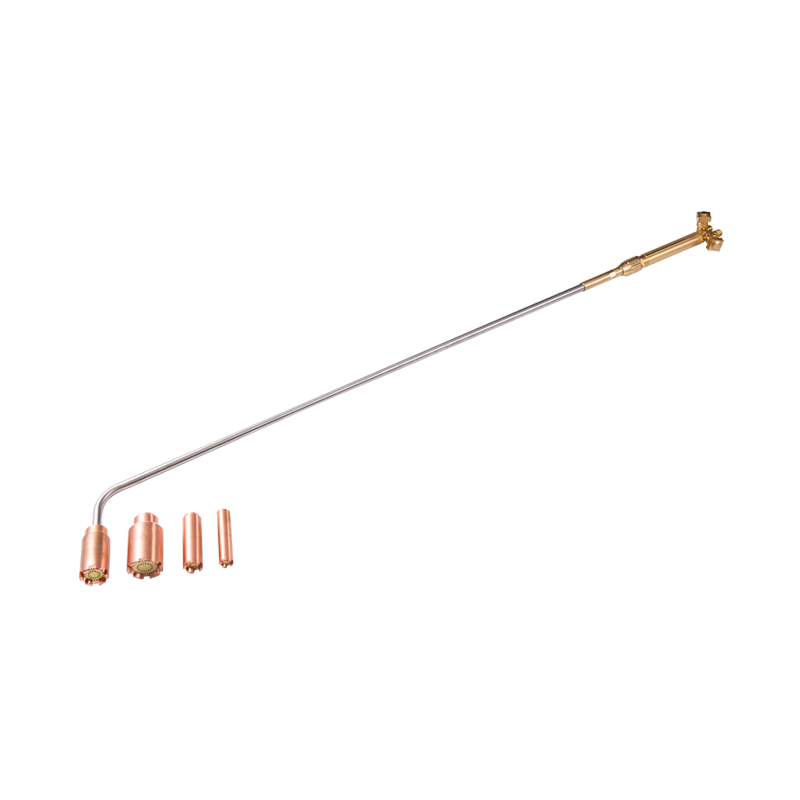
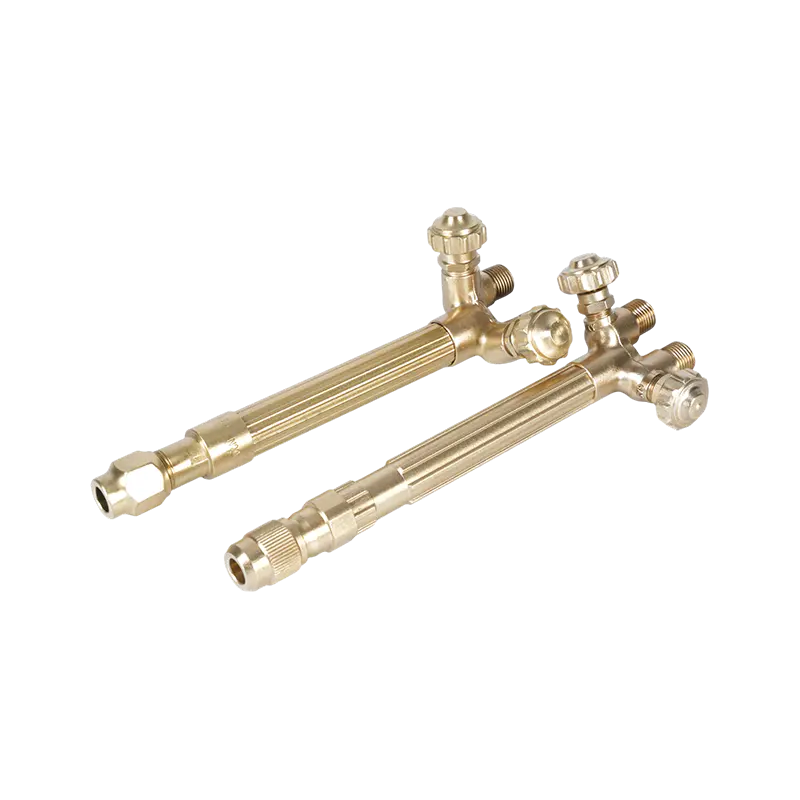
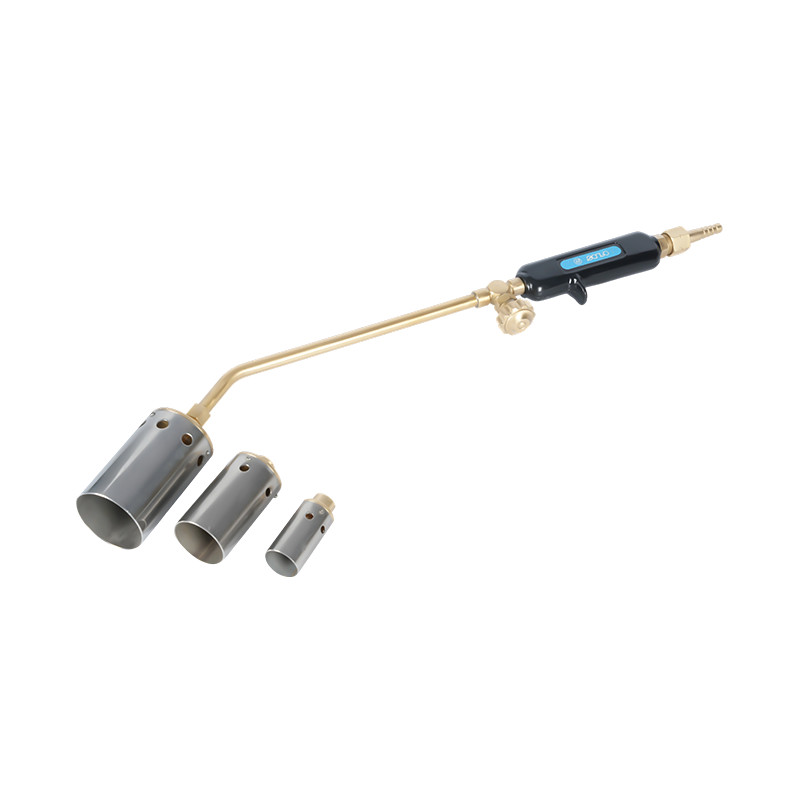
Happi-asetyleenilämmityspolttimet, jotka on suunniteltu tarkkaan kaapelin juottamiseen ja liittämiseen tarjoavat paikallisen, säädettävän lämpötehon, jota tarvitaan tätä prosessia varten. Kyky säätää liekin kokoa ja lämmön voimakkuutta tarkoittaa, että liitosalue saavuttaa juotoslämpötilan ilman, että viereinen eriste ylikuumenee – tasapaino, jota on vaikea saavuttaa suuremmilla leikkaus- tai hitsausliekeillä. Kenttätöissä, joissa siirrettävyys on tärkeää, a kannettava kaasuhitsaus- ja lämmityspoltin kenttätöihin tarjoaa saman tarkkuuden kompaktissa muodossa, joka sopii ahtaisiin tiloihin ja syrjäisiin paikkoihin.
Kaasulämmityslaitteita käytetään myös kaapelin päätealueiden esilämmittämiseen ennen tinausta, syöpyneiden tai juuttuneiden kaapelikenkien poistamiseen ikääntyneistä laitteista sekä ulkoisten eristysvaippojen pehmentämiseen ja uudelleen muotoilemiseen kaapeleiden korjaustoimenpiteiden aikana, kun täysi vaihto ei ole käytännöllistä.
Kaapelin hitsausturvallisuus: Mitä OSHA vaatii
Hitsauskaapelit kuljettavat suurta virtaa vaativissa ympäristöissä, ja sääntelyvaatimukset ovat olemassa syystä. Under OSHA:n rakennusalan kaarihitsausstandardi (29 CFR 1926.351) , kaikkien kaarihitsaus- ja katkaisukaapeleiden on oltava täysin eristettyjä, joustavia ja mitoitettu meneillään olevan työn enimmäisvirran mukaan. Standardissa määrätään myös, että kaapelissa ei saa olla korjausta tai liitoksia vähintään kymmenen jalan ajan elektrodin pidikkeen päästä. Kun kaapelit liitetään, liittimet on eristettävä ja mitoitettu vähintään samalle kapasiteetille kuin itse kaapeli.
Kaapelit, joissa on vaurioitunut eristys, paljaat paljaat johtimet tai vahingoittuneet jatkokset, on poistettava käytöstä. OSHA:n yleinen alan standardi menee pitemmälle – se vaatii useimmissa tapauksissa vaihtamista vaurioituneiden hitsausjohtojen korjaamisen sijaan. Yritetään teipata eristeen viilto tai hankaus ja jatkaa kaapelin käyttöä on sekä vaatimustenmukaisuusrikkomus että todellinen sähköiskun vaara.
Kaapelihitsausympäristöihin liittyviä lisäturvavaatimuksia ovat:
- Hitsaajat eivät saa kierrellä tai silmuttaa elektrodikaapeleita minkään kehonsa ympärille hitsauksen aikana
- Maapaluukaapeleiden virransiirtokapasiteetin on oltava yhtä suuri tai suurempi kuin niiden käyttämien hitsausyksiköiden kokonaisteho
- Kaikki kaarihitsauskoneen rungot tulee maadoittaa piirikaapelin tai erillisen maadoitusjohtimen kautta
- Kaapelit on pidettävä poissa lämmönlähteistä, terävistä reunoista ja puristuskohdista, jotka voivat vahingoittaa eristystä
Kun kaasulaitteet toimivat samassa tilassa hitsauskaapeleiden ja sähköhitsausjärjestelmien kanssa, tarvitaan lisäturvakerrosta. Happi-polttoainejohdot ja sähköjohdot on reitittävä erikseen, jotta kaariroiskeet eivät vaurioidu kaasuletkuissa tai kaapelin eristys ei heikkene kaasuvuodoista. Flashback-suojat, jotka suojaavat kaasulinjoja suurvirtahitsausympäristöissä ovat välttämättömiä laitteita kaikkialla, missä kaasupolttimet ja kaarijärjestelmät jakavat työtilan – takaiskutapahtuma lähellä suojaamatonta kaasunsyöttöjohtoa on paljon vaarallisempi kuin kumpikaan vaara erikseen. Täydellisen yleiskatsauksen taskulamppupuolen turvallisuusvaatimuksista löydät oppaasta leikkauspolttimen turvallisuusvarotoimet, joita jokaisen käyttäjän tulee noudattaa kattaa koko protokollan.
Hitsauskaapeleiden tarkastus ja huolto
Hitsauskaapelit katkeavat vähitellen, sitten yhtäkkiä. Asteittainen vaihe – halkeilueristys, kuparinauhan väsyminen, liittimien löystyminen – on täysin havaittavissa kurinalaisella käyttöä edeltävällä tarkastuksella. Äkillinen vaihe sisältää tyypillisesti oikosulun, valokaaren tai laitevian, joka pysäyttää tuotannon ja voi vahingoittaa henkilöstöä.
Tarkasta ennen jokaista työvuoroa sekä elektrodin että työjohtimen koko pituudelta eristyshalkeamien, leikkausten tai kulumisvaurioiden varalta. Kiinnitä erityistä huomiota liittimien ja pidikkeiden lähellä oleviin kaapelien päihin, joihin mekaaninen rasitus keskittyy. Tarkista kaikkien liitäntöjen kireys ja korroosio – löysä korvake tai vihreänvärinen kupariliitäntä aiheuttaa vastuksen, joka tuottaa lämpöä ja heikentää valokaaren laatua.
EPDM- ja neopreenikaapeleiden eristys on joustava, mutta ei rikkoutumaton. Yleisiä vauriolähteitä ovat kaapeleiden yli kulkevat vierivät laitteet, terävien rakennereunojen yli päällystetyt kaapelit ja pitkäaikainen kosketus hiovien kipinöiden tai polttimen lämmön kanssa. Kaapelien reitittäminen suojaholkkien läpi vilkasliikenteisillä alueilla ja niiden pitäminen poissa lattiasta mahdollisuuksien mukaan pidentää käyttöikää merkittävästi.
Vaihda kaapelit aikataulussa, ei vain vian sattuessa. Kahden tai useamman vuoden raskaassa päivittäisessä käytössä olleeseen kaapeliin on kertynyt huomattavaa johdinsäikeen väsymistä, vaikka ulkovaippa näyttää ehjältä. Väsyneen kaapelin vastus on mitattavasti suurempi kuin uuden samankokoisen kaapelin, ja valokaaren suorituskyvyn heikkeneminen on todellista ennen kuin näkyviä vaurioita ilmenee. Varajohtojen pitäminen paikan päällä tarkoittaa, että kaapelin vaihto kestää minuutteja sen sijaan, että se sammuttaisi koko hitsausaseman.