Miksi ruostumaton teräs vaatii erilaista lähestymistapaa?
Ruostumaton teräs kestää korroosiota, koska sen kromipitoisuus on tyypillisesti 10 % tai enemmän, mikä muodostaa pinnalle passiivisen oksidikerroksen. Sama kerros tekee siitä anteeksiantamattoman hitsauspajassa. Lämpö on keskeinen ongelma: ruostumaton teräs johtaa lämpöä noin kolmanneksen yhtä tehokkaasti kuin pehmeä teräs, mikä tarkoittaa, että valokaaren energia keskittyy lähelle hitsausaluetta eikä hajoa. Seurauksena on nopea lämmön kertyminen, lisääntynyt vääntymisriski ja – jos lämpötiloja nostetaan liian korkealle – ilmiö nimeltä herkistyminen, jossa kromikarbidit saostuvat raerajoilla ja metalli menettää korroosionkestävänsä juuri siellä, missä sitä eniten tarvitset.
Saastuminen on toinen suuri muuttuja. Hiiliteräslankaharja, hiomalaikka, joka on aiemmin koskettanut lievää terästä, tai öljy paljain käsin epäjaloa metallia vasten voivat kaikki viedä vieraita aineita hitsausalueelle, kylvöhuokoisuutta tai mahdollista ruostumista. Ruostumattoman teräksen hitsaus on prosessi, jossa valmistelu muodostaa suurimman osan lopullisen hitsin laadusta – lämpö- ja kontaminaatiomuuttujien saaminen hallintaan ennen valokaaren alkamista erottaa puhtaat, korroosionkestävät hitsit niistä, jotka eivät toimi.
Hyvä uutinen on, että prosessi on opittavissa. TIG-, MIG- ja puikkohitsaus toimii ruostumattoman teräksen kanssa, ja jokainen sopii eri materiaalipaksuuksiin ja käyttökohteisiin. Käyttämän prosessin ymmärtäminen – ja miksi – on ensimmäinen oikea päätös.
Oikean hitsausprosessin valinta
Kolme prosessia hallitsee käytännössä ruostumattoman teräksen hitsausta. Jokaisella on määritelty makea paikka.
TIG-hitsaus (GTAW) on tarkkuusvalinta. Kulumaton volframielektrodi tuottaa kaaren samalla kun täyttösauvaa syötetään manuaalisesti, mikä antaa hitsaajalle täydellisen itsenäisen lämmönsyötön ja täyteaineen kerrostumisnopeuden hallinnan. Ajetaan DCEN:llä (tasavirtaelektrodi negatiivinen) 100 % argonsuojauksella, ja TIG tuottaa puhtaimmat hitsit ruostumattomasta teräksestä – käytännöllisesti katsoen roiskeettomia, erinomaisen vanteen ulkonäkö ja minimaalinen lämpövaikutusalue, kun tekniikka on hyvä. Se on standardi ohuille levyille (alle 3 mm), putkille, elintarvikekäyttöön tarkoitetuille laitteille ja kaikille sovelluksille, joissa valmis hitsi on näkyvissä. Kompromissi on nopeus: TIG on hidas, ja vaaditun käden kätevyyden kehittyminen vaatii harjoittelua.
MIG-hitsaus (GMAW) sopii raskaampiin osiin ja suurempiin tuotantomääriin. Lanka syöttää jatkuvasti, mikä lisää saostusnopeutta merkittävästi verrattuna TIG:hen. Ruostumattomassa teräksessä työntötekniikka on vakiona – aseen pitäminen noin 90 asteen kulmassa 5–15 asteen liikekulmalla – mikä säilyttää paremman kaasupeiton lätäkön päällä. Suojakaasun valinta on monimutkaisempaa kuin hiiliteräksellä: puhdas CO₂ vahingoittaa ruostumatonta terästä ja puhdas argon tuottaa kylmän, hitaan valokaaren. Yleisimmät työkaasut ovat kolmiseos, jossa on 90 % heliumia / 7,5 % argonia / 2,5 % CO₂ oikosulkusiirtoa varten, tai 98 % argon / 2 % happiseos ruiskukaaren siirtoon. Kaasuseoksen vääristäminen on yksi yleisimmistä syistä ruostumattoman teräksen huonoihin MIG-tuloksiin.
Puikkohitsaus (SMAW) on pintakäsittelyn suhteen anteeksiantavin näistä kolmesta, ja se soveltuu kenttätöihin tai paksummille osille, joissa TIG- tai MIG-laitteet eivät ole käytännöllisiä. Elektrodit (E308, E316 tai E309 erilaisille metalliliitoksille) sisältävät virtauksen, joka muodostaa oman suojansa, mikä eliminoi ulkoisen kaasun tarpeen. Lämmöntuotto on suurempi ja vähemmän hallittavissa kuin TIG, mikä tekee ohuiden osien vääntymisestä todellisen riskin. Rakennekorjauksiin ja raskaaseen valmistukseen tikku on käytännöllinen ja tehokas vaihtoehto.
| Prosessi | Paras paksuusalue | Suojakaasu | Lämmönsäätö | Taitotaso |
|---|---|---|---|---|
| TIG (GTAW) | Ohuesta keskikokoiseen (<3 mm ihanteellinen) | 100 % argonia | Erinomainen (jalkapoljin / pulssi) | Korkea |
| MIG (GMAW) | Keskipaksu (3 mm) | Tri-mix tai Ar/O2-seos | Hyvä (johdon nopeus / jännite) | Kohtalainen |
| Tikku (SMAW) | Paksut osat / kenttäkorjaus | Ei mitään (virtaussuojattu) | Rajoitettu | Kohtalainen |
Pinnan esikäsittely ja kontaminaatiovalvonta
Ruostumattoman hitsauksen valmistelu on tiukempaa kuin hiiliteräksen, ja sääntöjä kannattaa käsitellä ei-neuvoteltavina. Ensimmäinen on työkalujen erottelu: säilytä erillinen sarja harjoja, hiomakoneita ja puristimia vain ruostumattomalle teräkselle. Kun teräsharja tai hiomalaikka koskettaa hiiliterästä, se kuljettaa rautakontaminaatiota, joka siirtyy kosketuksessa ruostumattomaan teräkseen ja upottaa sisäänsä hiukkasia, jotka syövyttävät ja heikentävät passiivista kerrosta. Merkitse työkalut ja varmista erottelu johdonmukaisesti.
Itse pinnan tulee olla puhdas öljystä, rasvasta, maalista, mustejäljistä ja hapettumisesta ennen hitsausta. Asetoni tai erityinen ruostumattomasta teräksestä valmistettu rasvanpoistoaine puhtaalla kankaalla käsittelee orgaanista kontaminaatiota. Käytä leikattujen reunojen hapettumiseen tai jyrsintähilseen poistamiseen raudattomia hioma-aineita tai ruostumattomalle teräkselle tarkoitettua läppälaikkaa – älä koskaan levyä, joka on koskettanut hiiliterästä. Myös leikkausmenetelmällä on väliä: plasmaleikkaus ja laserleikkaus ovat parempia kuin oksi-asetyleenileikkaukset ruostumattoman teräksen osalta, koska ne välttävät hiilikontaminaation leikkausreunassa. Jos happiasetyleenileikkausta ei voida välttää, reuna on hiottava takaisin ennen hitsausta.
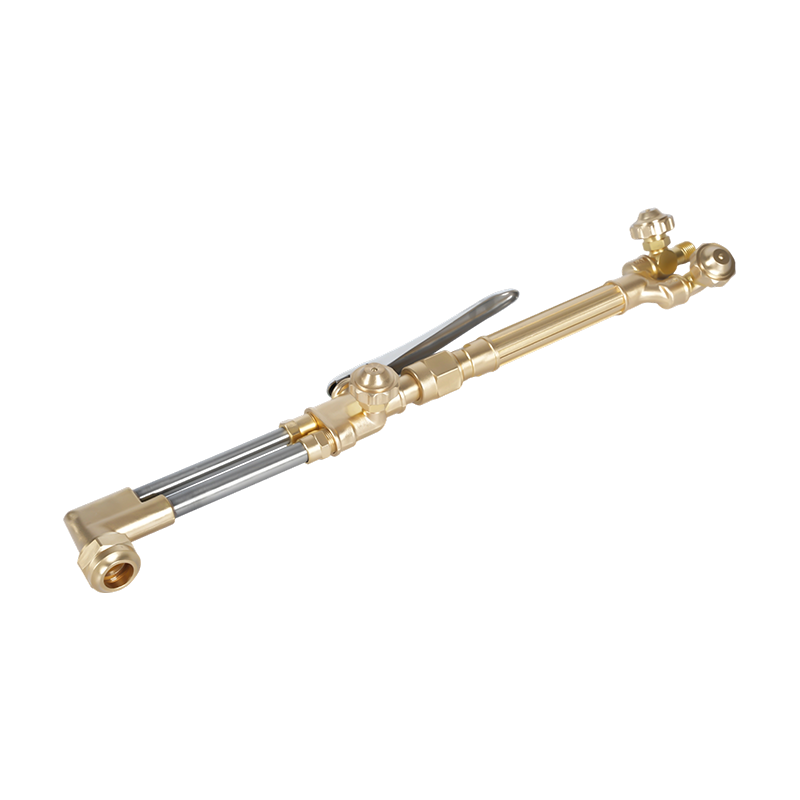
Liitoksen tulee olla tiukka. Yli 1,5 mm:n juurivälit lisäävät läpipalamisen ja epätasaisen juuren tunkeutumisen riskiä erityisesti ohuessa materiaalissa. Kiinnityshitsaukset enintään 50 mm:n välein pitävät liitoksen paikallaan ja vähentävät vääristymiä päähitsauksen aikana. A katkaisulaite ja polttimen kahvajärjestelmä, joka on suunniteltu tarkkaan kaasunhallintaan on sopiva työkalu mihin tahansa happipolttoaineleikkaukseen tai esilämmitystyöhön, joka edeltää ruostumattoman teräksen hitsausta, mikä varmistaa tasaisen liekin leviämisen ilman, että leikkausalue saastutetaan.
Lämmönhallinta: tekninen ydinhaaste
Lämmönhallinta ruostumattoman teräksen hitsauksessa perustuu kahteen tavoitteeseen: saavuttaa täydellinen sulaminen ilman perusmetallin ylikuumenemista ja lämmön tasainen jakautuminen vääristymien estämiseksi. Molemmat vaativat tarkoituksellista tekniikkaa sen sijaan, että luottaisivat koneeseen kompensoimaan.
Välilämpötila on keskeinen ohjausmuuttuja monivaihehitsauksissa. Austeniittisten ruostumattomien terästen (yleisimmin kohdatut 304- ja 316-teräkset) enimmäislämpötila pidetään yleensä 150 °C:ssa (300 °F). Tämän ylittäminen voi aiheuttaa karbidin saostumisen ja herkistymisen. TIG:ssä pulssiasetus vähentää keskimääräistä lämmöntuottoa tinkimättä tunkeutumisesta – huippuvirta saavuttaa fuusion, kun taas taustavirta antaa metallin jäähtyä hieman pulssien välillä. MIG:ssä langansyöttönopeuden ja jännitteen säädöt saavuttavat samanlaisen vaikutuksen; kapeampi langan halkaisija vähentää myös vaadittua virtaa tietyllä tunkeutumissyvyydellä.
Pidemmillä hitsausajoilla ohitushitsaus (siirtyminen liitoksen eri osaan ajoittain sen sijaan, että hitsattaisiin jatkuvasti yhteen suuntaan) jakaa lämmön tasaisemmin ja vähentää vääntymistä aiheuttavaa lämpögradienttia. Backstep-hitsaus – hitsaus lyhyin askelin hitsin yleistä etenemistä vastakkaiseen suuntaan – on toinen tehokas tekniikka lämmön kertymisen hallintaan ahtaissa osissa. Hitsausvyöhykkeen viereen sijoitetut jäähdytystangot, kupariset taustalevyt ja jäähdytyslevyt imevät myös ylimääräistä energiaa ja pitävät kulkujen väliset lämpötilat vaihtelevalla alueella.
Tarkka kaasunpaine säätimessä on yhtä tärkeä kuin itse hitsaustekniikka. Riittämätön suojakaasuvirtaus jättää hitsisulan suojaamattomaksi, mikä aiheuttaa hapettumista ja huokoisuutta. Liiallinen virtaus synnyttää turbulenssia, joka vetää ilmakehän ilmaa kilpeen. Kalibroitu kaasun paineensäädin, joka on sovitettu hitsausprosessiin ja virtausnopeusvaatimuksiin on perussäädin tasaisen kaasupeiton ylläpitämiseksi koko hitsin ajan.
Essentials varusteet: taskulamput, kärjet ja turvallisuus
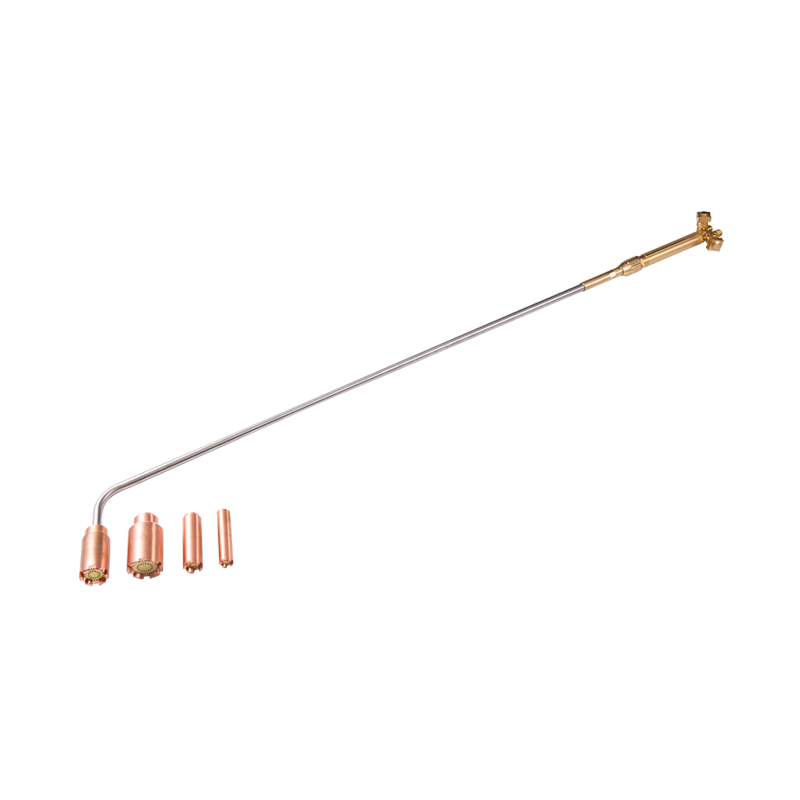
Taskulamppu ja sen kulutusosat ovat tekniikan ja laitteiden kohtaamiskohdassa. Ruostumattoman teräksen valmistuksen vieressä tapahtuvassa happipolttoainetyössä – ferriittisten tai martensiittisten laatujen esilämmitys, hitsauksen jälkeinen jännityksenpoisto tai työkappaleen leikkaus ennen hitsausta – polttimen laatu ja huolto vaikuttavat suoraan tulokseen. Hyvin pidetty lämmityspoltin, joka on suunniteltu tarkkaan liekinhallintaan metallintyöstösovelluksissa tuottaa ruostumattoman teräksen edellyttämän kontrolloidun ja tasaisen lämmöntuoton ilman jännitteitä tai takaiskuja, jotka saastuttavat työalueen tai vahingoittavat epäjaloa metallia.
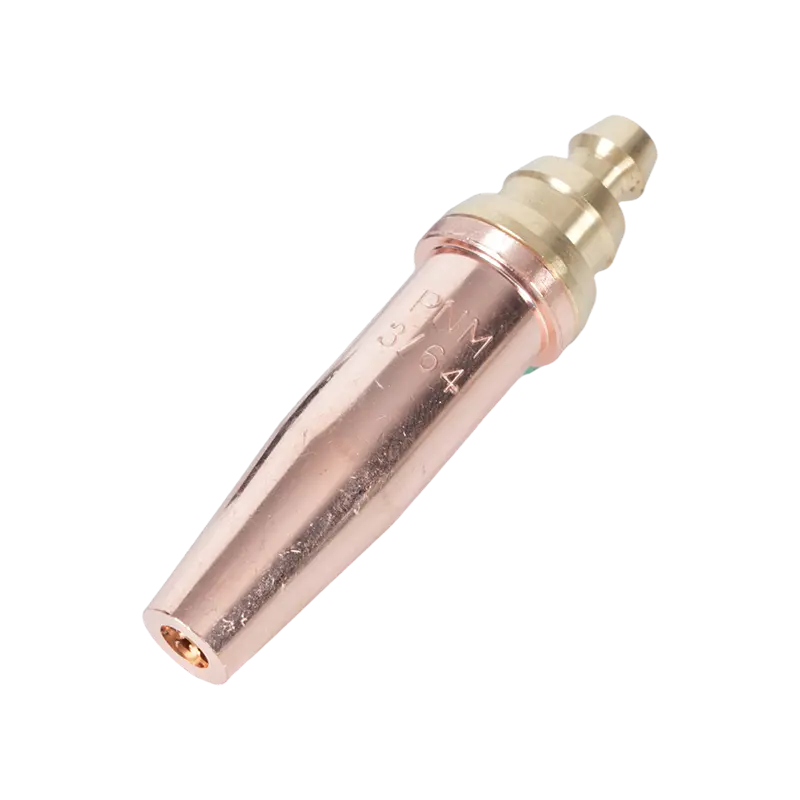
Polttimen kärjet määrittävät liekin ominaisuudet. Oikea kärjen koko materiaalin paksuudelle ja kaasutyypille vaikuttaa sekä lämmitystehokkuuteen että leikkuureunan laatuun, jos kyseessä on leikkaus. Leikkuupolttimen kärjet ja suuttimet, jotka on valittu tietylle kaasu- ja materiaaliyhdistelmälle varmistaa puhtaan, hapettumattoman reunan, joka vaatii vähän uudelleenkäsittelyä ennen hitsausta. Alimittaisen kärjen käyttäminen paksulle materiaalille aiheuttaa epätäydellisen leikkauksen; ylimitoitettu kärki aiheuttaa liiallista lämpöä, joka vääristää ympäröivää materiaalia.
Flashback – tila, jossa liekki etenee takaisin polttimen runkoon tai letkuun – on vakava turvallisuusriski kaikissa happipolttoainekokoonpanoissa, eivätkä ruostumattoman teräksen valmistusympäristöt ole poikkeus. Polttimen ja säätimen liitäntöihin asennetut takaiskusuojat keskeytä paluuliekin kulku, ennen kuin se saavuttaa letkun tai kaasunsyötön. Nämä laitteet ovat pakollinen turvakomponentti ammattihitsausympäristöissä, eivät valinnainen päivitys. Elinten, kuten American Welding Societyn, antamat säädökset vahvistavat niiden käyttöä vakiokäytäntönä kaikissa happipoltinjärjestelmissä. Saadaksesi kattavan yleiskatsauksen hitsausprosessien valinnasta ja lisäainemetallien yhteensopivuudesta ruostumattoman teräksen sovelluksissa, NS ARC:n täydellinen hitsausopas, joka kattaa suojakaasun, lankojen valinnan ja ruostumattoman teräksen parhaat käytännöt on hyödyllinen vertailukohta määrittäjille ja valmistajille.