Leikkauspolttimen tuottama lämpötila on yksi useimmin mainituista - ja useimmiten väärinymmärretyistä - luvuista happipolttoaineleikkauksessa. Ihmiset kysyvät, kuinka kuuma polttimo lämpenee, saavat luvun tuhansissa asteessa ja olettavat, että korkeampi on aina parempi. Todellisuus on vivahteikkaampi: liekin lämpötila on yksi leikkaussuorituskyvyn tekijä, mutta ei ainoa, eikä aina tärkein. Lämpötilalukujen todellisen merkityksen ymmärtäminen auttaa sinua valitsemaan oikean kaasun, oikean kärjen ja oikean asennuksen käsillä olevaan työhön.
Kuinka kuumaksi leikkaava taskulamppu tulee?
Leikkuupolttimen esilämmitysliekki – liekkirengas, joka ympäröi leikkauskärkeä ennen kuin leikkaushappivipu kytketään päälle – saavuttaa lämpötilan välillä 4 400 °F - 6 000 °F (noin 2 400 ° C - 3 300 ° C) riippuen käytetystä polttokaasusta ja hapen ja polttoaineen suhteesta seoksessa. Tämä valikoima kattaa kaikki yleiset happi-polttoaineleikkauskokoonpanot, propaanista alapäässä oksi-asetyleeniin yläpäässä.
Esilämmitysliekki palvelee tiettyä tarkoitusta: nostaa perusmetallin syttymislämpötilaansa, joka miedolla hiiliteräksellä on noin 870 °C (1 600 °F). Tässä lämpötilassa teräs saavuttaa kirkkaan oranssin värin ja alkaa näkyä kipinöitä pinnan reunassa. Vasta tässä vaiheessa metalli on valmis leikkaamiseen. Kun käyttäjä avaa leikkaushappivivun, esilämmitetylle alueelle johdetaan korkeapaineinen puhdasta happea - ja varsinainen leikkaus alkaa.
Tärkeää, leikkaava happivirta itsessään ei lisää merkittävää liekin lämpötilaa . Se käynnistää ja ylläpitää kemiallista reaktiota teräksen hapen ja raudan välillä. Tämä reaktio - ei soihdun liekki - tekee varsinaisen leikkaamisen.
Miksi polttimen lämpötilan leikkaaminen on vain osa tarinaa
Liekin lämpötilan ja lämmöntuoton välinen ero on yksi, jonka kokeneet leikkurit ymmärtävät, mutta aloittelijat usein huomaavat sen. Lämpötila mittaa kuinka kuuma liekki on ytimessä. Lämpöteho – mitattuna BTU:na kulutettua kaasun kuutiojalkaa kohti – mittaa kuinka paljon lämpöenergiaa liekki siirtää työkappaleeseen ajan kuluessa. Nämä liittyvät toisiinsa, mutta eivät identtisiä, ja yhden optimointi ei optimoi automaattisesti toista.
Asetyleeni tuottaa kuumimman happipolttoaineliekin kaikista yleisesti saatavilla olevista kaasuista, mutta sen kokonaislämpöteho (BTU-pitoisuus) on pienempi kuin propeenin ja propaanin, koska se palaa nopeammin pienemmällä polttoainemäärällä. Propyleeniliekki palaa hieman viileämmin kuin asetyleeni, mutta sen ulompi liekkikartio tuottaa huomattavasti enemmän BTU-pitoisuutta – eli se voi lämmittää suuremman teräsmassan tehokkaammin tietyissä sovelluksissa, vaikka huippulämpötila on alhaisempi.
Itse leikkausprosessi on myös pohjimmiltaan kemiallinen eikä lämpö. Kun teräs saavuttaa syttymislämpötilan, leikkaava happivirta hapettaa raudan - olennaisesti polttamalla sen - eksotermisessä reaktiossa, joka tuottaa omaa lämpöä. Polttimen esilämmitysliekki ylläpitää tätä reaktiota polttimen liikkuessa leikkauskohtaa pitkin, mutta leikkausta ohjaava energia on suurelta osin itseään ylläpitävä, kun se on muodostunut. Tästä syystä leikkauspoltin ei yksinkertaisesti sula teräksen läpi hitsaajan odotetulla tavalla: se muuttaa kemiallisesti kapean rautatien nestemäiseksi rautaoksidiksi (kuona), joka puhalletaan ulos uurresta hapen paineen vaikutuksesta.
Polttoainekaasun lämpötilan vertailu
Neljä kaasua muodostaa suurimman osan happipolttoaineleikkaussovelluksista. Niiden lämpötila- ja lämmöntuotto-ominaisuudet eroavat toisistaan siten, että jokainen niistä sopii paremmin tiettyihin tehtäviin:
| Polttoaine Kaasu | Liekin lämpötila (O₂:lla) | Ensisijainen liekki BTU/ft³ | Paras sovellus |
|---|---|---|---|
| Asetyleeni | ~5600°F (3100°C) | ~507 BTU/ft³ | Nopea esilämmitys, ohut tai keskipitkä teräs, tarkkuusleikkaus |
| Propyleeni | ~5 300 °F (2 930 °C) | ~440 BTU/ft³ (ensisijainen); korkea toissijainen | Paksu teräs, viisteleikkaus, romuleikkaus, kustannustehokkuus |
| Propaani | ~4 600 °F (2 540 °C) | ~255 BTU/ft³ (ensisijainen) | Paksu teräslämmitys, hidas leikkaus, suuren osan esilämmitys |
| MAPP / MAP-Pro | ~5 300 °F (2 930 °C) | Samanlainen kuin propeeni | Pienen osan lämmitys, juotto, korkeapaineinen uppoleikkaus |
Huomaa, että BTU-arvot vaihtelevat lähteen ja mittausmenetelmän mukaan. Yllä olevat luvut kuvaavat ensisijaisen (sisäkartion) lämmön vapautumista, joka on esilämmitysnopeuden kannalta oleellisin arvo. Toissijaisen liekin (ulkokartion) BTU-pitoisuus on lisätekijä – erityisen merkittävä propeenille, joka tuottaa yli kaksi kertaa asetyleenin toissijaisen liekin BTU-tuoton.

Asetyleeni: kuumin liekki, nopein esilämmitys
Happiasetyleeni tuottaa korkeimman liekin lämpötilan kaikista tavallisista leikkauskaasuista – noin 5 600 °F (3 100 °C) happi-polttoainesuhteella 1:1. Tämä tarkoittaa suoraan nopeimpia esilämmitysaikoita, millä on merkitystä tuotantoympäristöissä, joissa leikkausaika vaikuttaa läpimenoon. Ohuemman massan tarkkuustyöskentelyä varten asetyleenin tiivistetty sisäkartio tuottaa kohdistettua lämpöä minimaalisella leviämisellä, mikä vähentää lämmön vaikutusalueita osissa, joissa mittatarkkuus on kriittinen.
Asetyleenillä on kaksi merkittävää rajoitusta. Ensinnäkin sitä ei saa koskaan käyttää yli 15 PSI:n paineissa – tämän kynnysarvon yläpuolella kaasu muuttuu epävakaaksi ja voi hajota räjähdysmäisesti ilman sytytyslähdettä. Tämä painekatto rajoittaa saavutettavaa maksimivirtausnopeutta, mikä puolestaan rajoittaa leikkausnopeutta erittäin paksulla levyllä. Toiseksi asetyleenin suurempi takaiskutaipumus verrattuna vaihtoehtoisiin kaasuihin tarkoittaa, että takaiskusuojat eivät ole valinnaisia – ne ovat turvallisuusvaatimus kaikille happiasetyleeniasennuksille. Kaasua on saatavana myös vain sylintereissä, joiden enimmäiskapasiteetti on noin 400 kuutiojalkaa, mikä tekee huollosta kalliimpaa suuren volyymin leikkausoperaatioissa.
Propaani ja propeeni: matalampi lämpötila, korkeampi BTU
Propaani palaa noin 2 540 °C:ssa hapen kanssa – huomattavasti viileämpää kuin asetyleeni – mutta sen korkea toissijaisen liekin BTU-pitoisuus tekee siitä tehokkaan suurten teräsmassojen lämmittämiseen ja paksujen levyjen leikkaamiseen pienemmillä nopeuksilla. Vaadittu pidempi esilämmitysaika on hyväksytty kompromissi sovelluksissa, joissa raskaiden osien leikkauslaatu on tärkeämpää kuin työkierron nopeus. Propaania on laajalti saatavilla, se voidaan toimittaa irtotavarana tai putkistojen kautta, ja se on huomattavasti halvempaa kuin asetyleeni toimitettua lämpöyksikköä kohden.
Propeenilla on keskimmäinen asema: sen liekin lämpötila noin 2 930 °C on lähellä asetyleenia, mutta sen BTU:n kokonaispitoisuus - primääri- ja sekundääriliekin yhdistettynä - on noin kaksi kertaa suurempi kuin asetyleenin kuutiojalkaa kaasua kohti. Tämä yhdistelmä tekee propeenista suositellun vaihtoehdon paksun teräksen leikkaamiseen, viisteleikkaukseen, romun käsittelyyn ja liekkiruiskutussovelluksiin. Se on myös noin 50 % halvempi kuin asetyleeni, 20 kertaa vakaampi (hyvin alhainen takaiskutaipumus), ja yksi 100 punnan sylinteri propeenia voi korvata noin viisi suurta asetyleenisylinteriä tyypillisessä leikkauskäytössä. Propyleeni on suorin vaihtoehto toiminnoille, joissa tällä hetkellä käytetään asetyleenia yleisleikkaukseen ja halutaan alentaa kaasukustannuksia ilman merkittävää suorituskyvyn heikkenemistä.
Sekä propaani että propeeni vaativat injektorityyppiset polttimen kärjet asetyleenin kanssa käytettävien tasapaineisten kärkien sijaan. Väärän tyypin käyttäminen kaasulle heikentää leikkauslaatua ja voi aiheuttaa turvallisuusriskejä – kärjen valinnan on vastattava polttokaasua.
Kuinka leikkuukärki vaikuttaa lämmön jakeluun
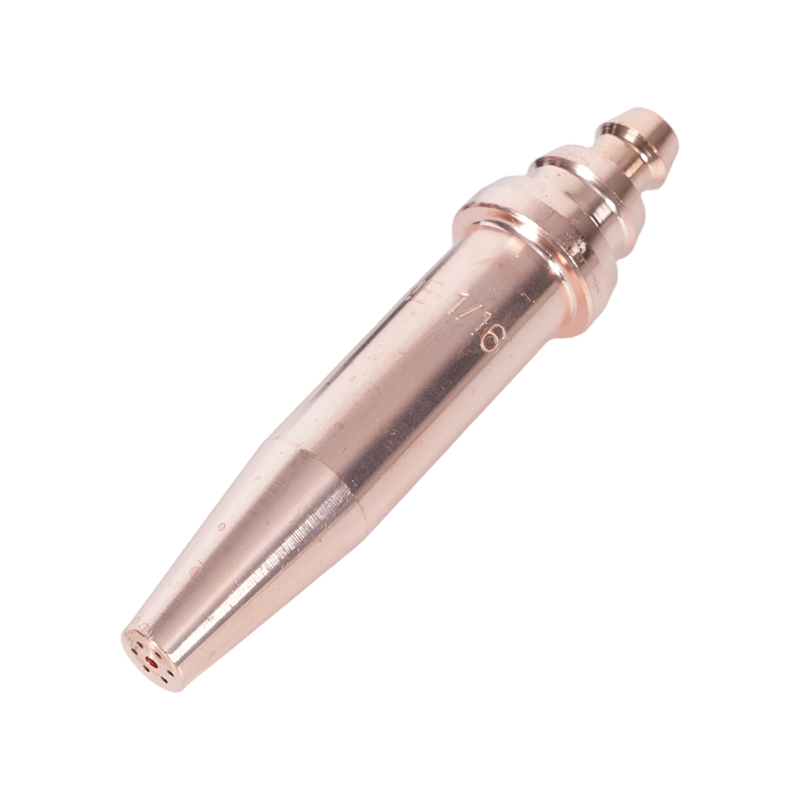
Leikkuukärki on komponentti, joka muuttaa kaasun paineen ja virtauksen tehokkaaksi esilämmitysliekiksi ja leikkaavaksi happivirraksi. Sen rakenne - esilämmitysaukkojen lukumäärä, koko ja kulma sekä keskileikkaushappireiän halkaisija - määrää, kuinka liekin lämpötila välittyy työkappaleeseen käytännössä riippumatta siitä, mihin itse kaasu teoriassa pystyy.
Käyttöön liian pieni kärki rajoittaa hapen virtausta ja pidentää esilämmitysaikaa pidemmälle kuin kaasun lämpötilan pitäisi vaatia. Ohuelle materiaalille liian suuri kärki levittää lämpöä laajemmalle alueelle kuin tarvitaan, mikä lisää vääristymiä ja heikentää leikkauslaatua. Kuluneet tai vaurioituneet kärjet – joissa on suurentuneet tai epämuodostuneet aukot toistuvasta lämpökierrosta tai väärästä puhdistuksesta – tuottavat epäsäännöllisen liekin, joka ei pysty ylläpitämään tasaista syttymislämpötilaa leikkausradalla, mikä johtaa karkeisiin reunoihin ja leikkaamattomiin kohtiin riippumatta siitä, kuinka kuumana liekki teoreettisesti palaa.
Myös kärkien materiaalilla on merkitystä: tarkkojen aukkojen toleransseilla valmistetut kärjet säilyttävät tasaiset virtausominaisuudet koko käyttöikänsä ajan, kun taas huonolaatuisten kärkien mitoissa voi olla epäjohdonmukaisia tuloksia ensimmäisellä käyttökerralla. Asetyleenileikkauspolttimen kärjet on suunniteltu korkean lämpötilan happipolttoaineleikkaukseen on suunniteltu happiasetyleenin paine- ja lämpötilavaatimusten edellyttämällä aukkojen geometrialla ja materiaalispesifikaatioilla. Propaani- ja vaihtoehtoisia polttoaineita varten, propaanileikkauspolttimen kärjet korkean BTU:n vaihtoehtoisiin polttoaineisiin käytä injektorityyppistä rakennetta, jota alhaisemman paineen vaihtoehtoiset kaasut tarvitsevat oikean polttoaineen ja hapen sekoittumisen saavuttamiseksi kärjessä.

Lämpötilan hallinta turvalliseen ja puhtaaseen leikkaukseen
Leikkauspolttimen käyttäminen oikealla lämpötila-alueella on yhtä lailla turvallisuusasia kuin suorituskykykysymys. Polttimen rungon ylikuumeneminen – liiallisen takaiskun (lyhyt liekki ponnahtaa takaisin kärkeen) tai takaiskun (liekin palaminen takaisin letkuun tai säätimeen) kautta – voi vahingoittaa laitteita ja aiheuttaa vakavia vaaroja.
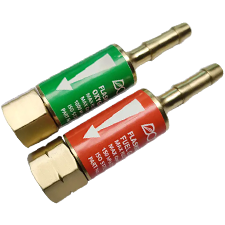
Vastasytytys johtuu tyypillisesti kärjen koskettamisesta työkappaleeseen, vääristä kaasunpaineista tai likaisesta tai vaurioituneesta kärjen aukosta. Liekki sammuu jyrkästi ja voidaan sytyttää uudelleen. Takauma on vakavampi: liekki kulkee takaisin kärjen ohi polttimen runkoon ja letkuun aiheuttaen sihisevää tai vinkuvaa ääntä ja mahdollisesti saavuttaen kaasun syöttöaukkoon. Nykyaikaiset polttimen asetukset korjaavat tämän riskin takaiskusuojalla – letkun ja polttimen rungon (tai säätimen) väliin asennetuilla laitteilla, jotka sisältävät takaiskuventtiilin ja lämpökatkaisun, joka pysäyttää vastakkaisen kaasun virtauksen ennen kuin se pääsee sylintereihin. Flashback-suojat turvallista leikkauspolttimen käyttöä varten ovat pakollinen turvakomponentti kaikissa happipolttoainejärjestelmissä – ei valinnainen lisävaruste – ja ne on tarkastettava säännöllisesti vaurioiden tai tukkeutumisen varalta.
Lämpötilan hallintaan leikkaamisen aikana kuuluu myös oikean polttimen ja työskentelyetäisyyden ylläpitäminen. Liian lähellä ja roiskeet saastuttavat kärjen aukon ja voivat aiheuttaa takaiskun; liian pitkälle ja esilämmitysliekki menettää tehonsa, mikä pidentää esilämmitysaikaa ja huonontaa leikkauslaatua. Oikea erotusetäisyys vaihtelee kärjen koon ja kaasutyypin mukaan, ja se on määritelty kärjen valmistajan tiedoissa kullekin kärjen numerolle.
Oikean asennuksen valitseminen lämpötilatarpeisiisi
Käytännön kysymys ei ole "mikä kaasu palaa kuumimmin?" mutta "mikä kaasun ja kärjen yhdistelmä tuottaa oikean lämmön materiaalilleni ja sovellukselleni tehokkaasti ja turvallisesti?" Vastaus riippuu teräksen paksuudesta, vaaditusta leikkauslaadusta, tuotantomäärästä ja kaasun saatavuudesta.
Ohuelle ja keskikokoiselle teräkselle (jopa noin 1 tuuma), jossa leikkauslaatu ja nopeus ovat etusijalla, happiasetyleeni, jossa on sopiva asetyleenikärki, on vakiovalinta. Paksujen levyjen leikkaamiseen, romun käsittelyyn tai suurten volyymien töihin, joissa kaasun hinta on merkittävä tekijä, propeeni oikealla injektorikärjellä tarjoaa lähes asetyleenia suorituskykyä huomattavasti alhaisemmilla käyttökustannuksilla. Satunnaiseen käyttöön tai kohteisiin, joissa asetyleenin saanti on epäkäytännöllistä, propaani tarjoaa luotettavan vaihtoehdon, jolla on riittävä suorituskyky useimpiin rakenteellisiin leikkaustehtäviin.
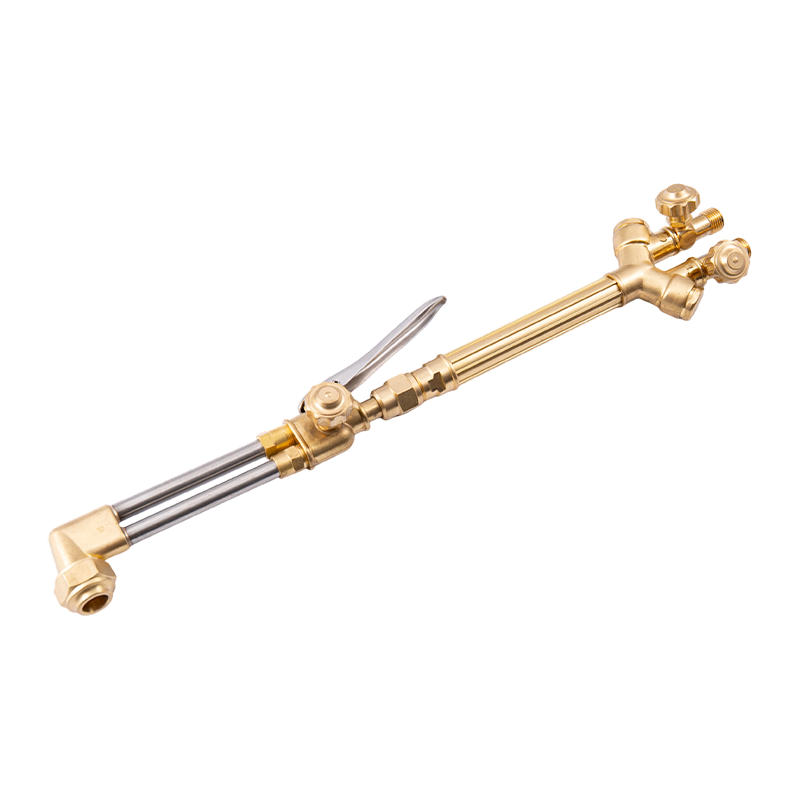
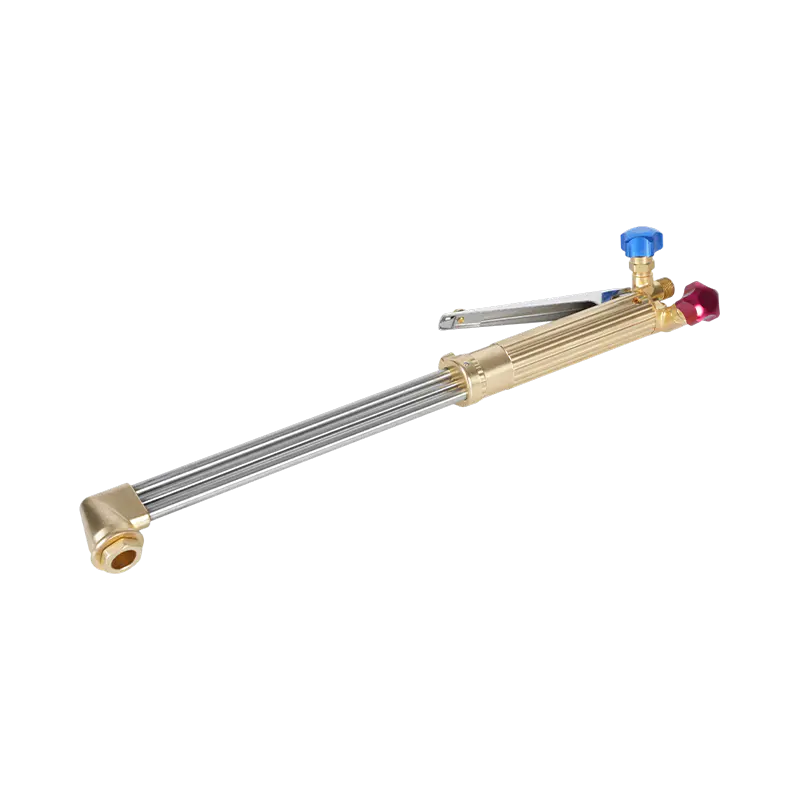
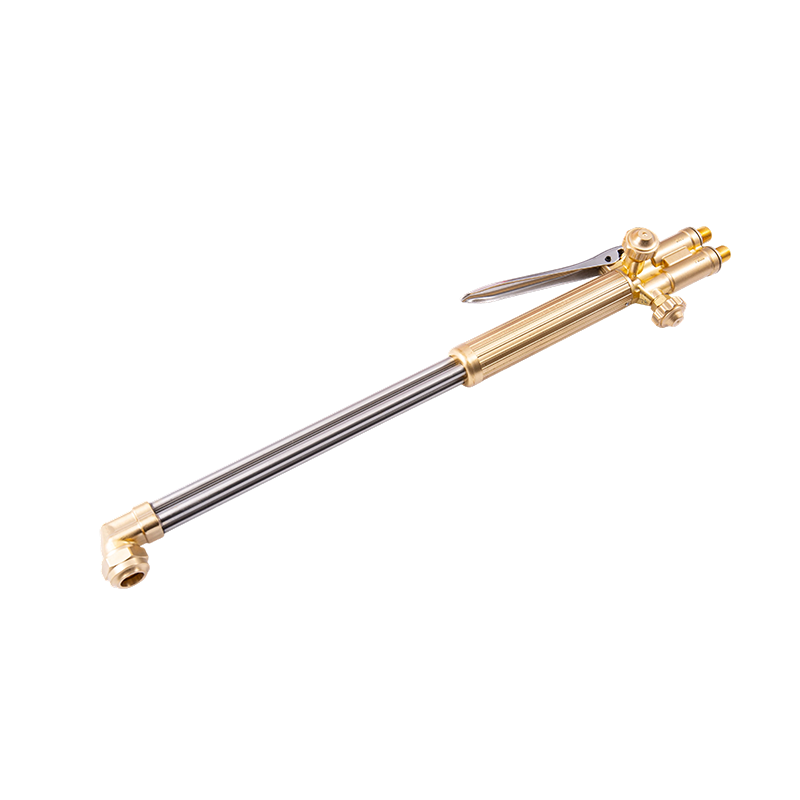
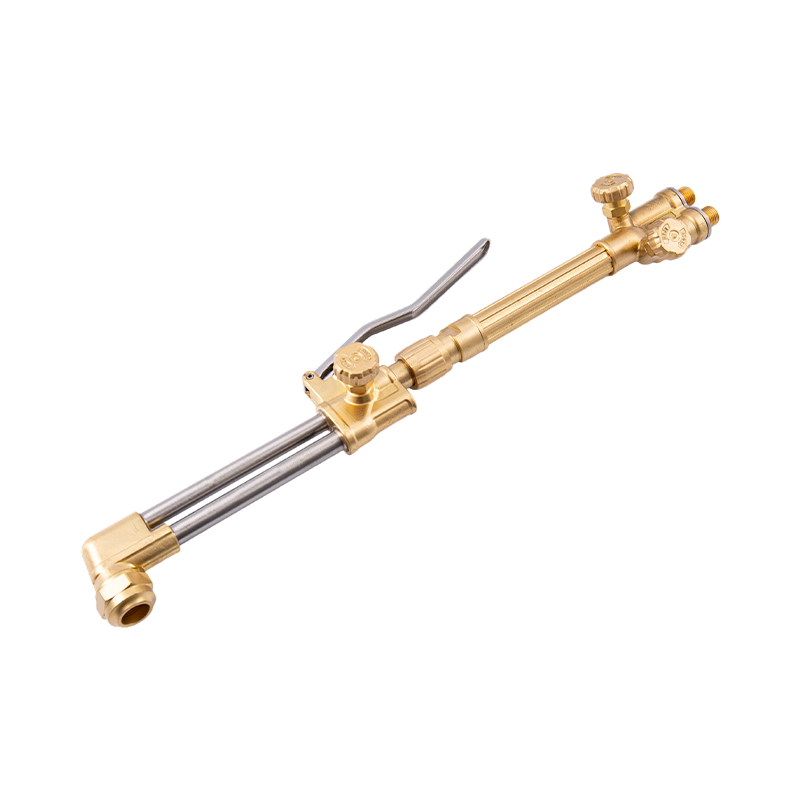
Riippumatta siitä, mikä kaasun ja kärjen yhdistelmä valitaan, polttimen kahvan, leikkuulaitteen ja säätimien on oltava yhteensopivia kyseisen kaasun kanssa ja mitoitettu kyseessä oleville paineille. Täydelliset leikkauspoltinsarjat happipolttoaineleikkausasennuksiin tarjota yhteensopivia komponentteja – kahva, kiinnitys, kärjet ja letkut – jotka on suunniteltu toimimaan yhdessä oikeilla paineilla ja virtausnopeuksilla tietylle kaasutyypille. Käyttäjille, joilla on jo polttimen kahva ja joiden on lisättävä leikkauskykyä, yleisimpien polttimen kahvajärjestelmien kanssa yhteensopivia leikkuulaitteita salli leikkaustoiminnon lisääminen vaihtamatta koko kokoonpanoa – edellyttäen, että lisälaite on mitoitettu käytettävälle polttokaasulle.