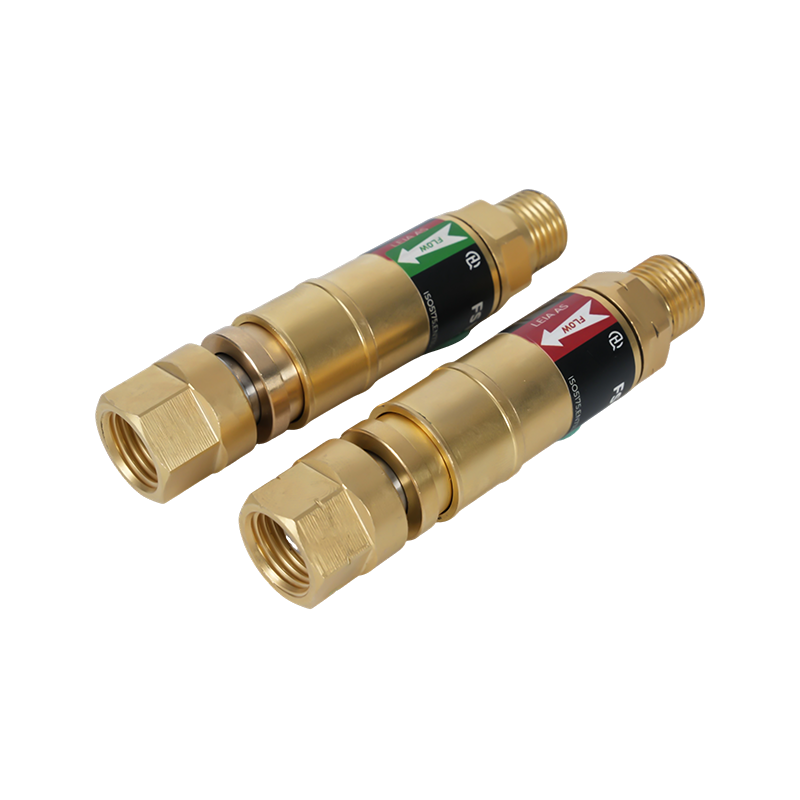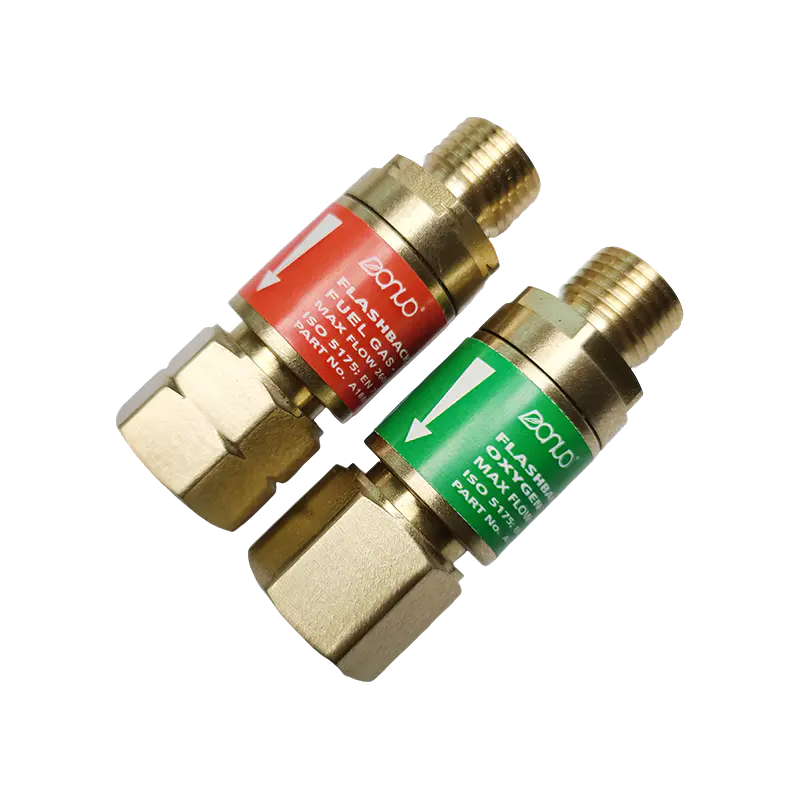
Mitä hitsaussuutin tekee – ja miksi sillä on merkitystä
Jokainen hitsi tai leikkaus alkaa liekillä tai kaarella – mutta kumpikaan ei toimi luotettavasti ilman, että suutin ohjaa sitä, mikä sitä ympäröi. Suutin on viimeinen kohta, jonka kautta suojakaasu, polttokaasu tai happi poistuu polttimen rungosta ja saavuttaa työskentelyalueen. Sen tehtävä kuulostaa yksinkertaiselta. Käytännössä se määrittää kaiken hitsin huokoisuudesta leikkuureunan laatuun ja siihen, kuinka usein pysähdyt puhdistamaan roiskeita laitteestasi.
Kaasusuojatuissa kaarihitsausprosesseissa, kuten MIG/GMAW, suutin muodostaa suojaavan suojakaasuverhon hitsialtaan ympärille, mikä estää ilmakehän hapen ja typen saastuttamasta sulaa metallia. Ilman riittävää kaasupeittoa hitsi hapettuu, ilmaantuu huokoisuutta ja mekaaniset ominaisuudet heikkenevät. Happipolttoaineleikkauksessa ja -hitsauksessa suutin ohjaa itse liekin geometriaa – määrittää esilämmitysliekin suhteen leikkaushappivirtaan ja lämmön leviämisen työkappaleen poikki.
Kulunut, tukkeutunut tai väärän kokoinen suutin ei vain heikennä laatua – se moninkertaistaa kulutustarvikkeiden kustannukset ja seisokkeja. Roiskeen kerääntyminen rajoittaa kaasun virtausta aiheuttaen turbulenssia, joka heikentää suojan peittoa. Liian pieni suutinreikä nostaa vastapainetta ja häiritsee liekin tai kaaren muodostumista. Suuttimen ymmärtäminen on käytännössä puolet siitä, mikä ohjaa prosessisi vakautta.
Suutintyypit hitsausprosessin mukaan
Suuttimet eivät ole vaihdettavissa prosessien välillä. Oikea lähtökohta minkä tahansa suuttimen valinnassa on käytettävän hitsaus- tai leikkausprosessin tunnistaminen – jokaisella on erilainen suutingeometria, materiaalivaatimukset ja toiminta.
MIG / GMAW suuttimet ovat sylinterimäisiä tai muotoiltuja kulutusosia, jotka kiinnittyvät MIG-pistoolin etuosaan ja ympäröivät kosketinkärkeä. Niiden ensisijainen tehtävä on ohjata suojakaasua – tyypillisesti runsaasti argonia sisältäviä seoksia tai CO₂:ta – hitsisulan yli. Niitä on saatavana liuku- ja kierrekiinnitystyyleinä. Slip-on suuttimet kiinnittyvät ja irrotetaan nopeammin, mikä on tärkeää korkean tuotannon linjoilla; kierteitetyt suuttimet tarjoavat turvallisemman kaasutiivisteen, ja ne löystyvät vähemmän tärinän vaikutuksesta. Molempia tyylejä on saatavana vakio- ja raskaita rakenteita, joista jälkimmäisessä on paksummat seinät ja eristeet, jotka on mitoitettu 400–600 ampeerin sovelluksiin.
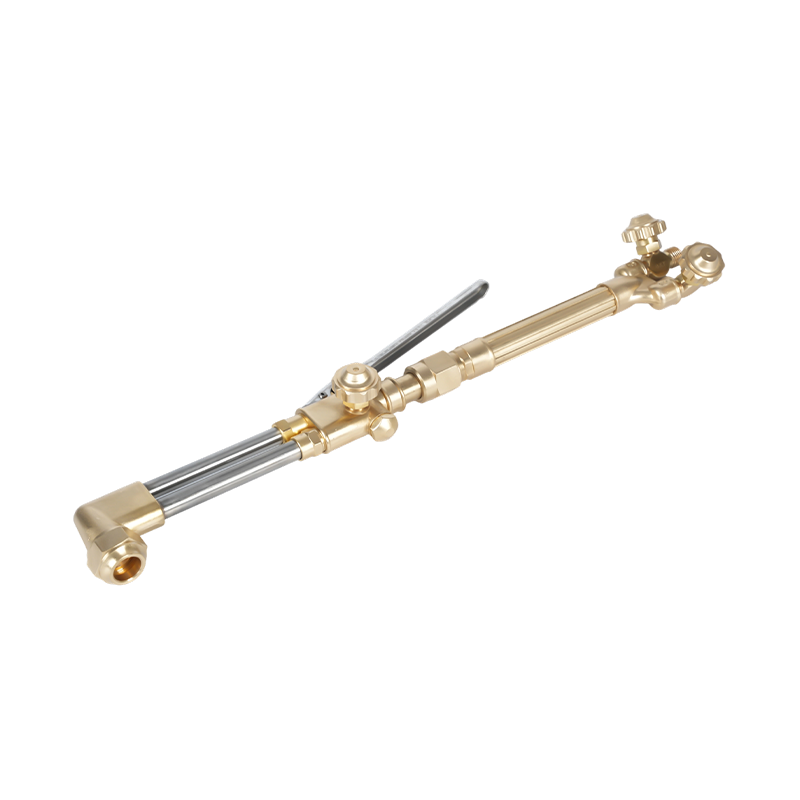
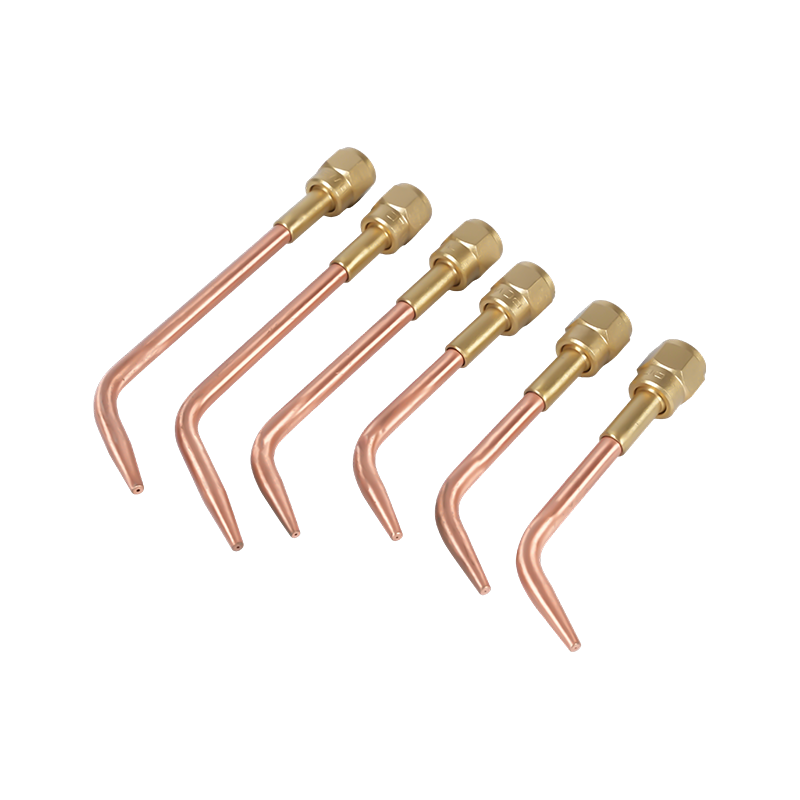
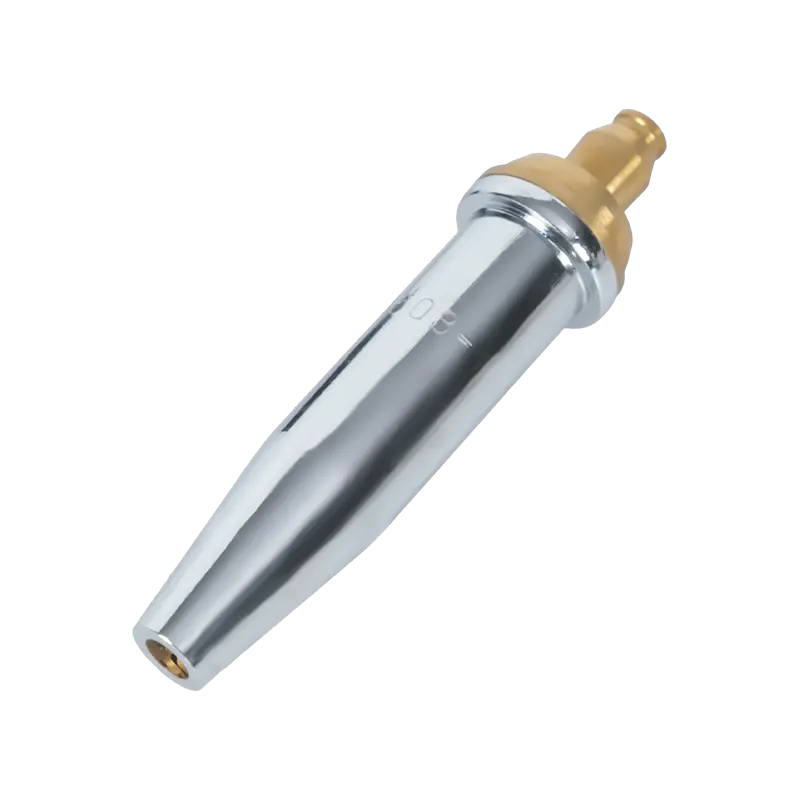
Happi-polttoaineen leikkaus- ja hitsaussuuttimet - joita usein kutsutaan leikkauskärjeksi tai polttimen kärkiksi - toimivat eri tavalla. Sen sijaan, että ne suojaavat hitsausallasta, ne sekoittavat ja ohjaavat polttokaasua (asetyleeniä tai propaania) ja happea tuottaakseen tarkan, korkean lämpötilan liekin. Leikkauskärjeissä on keskellä oleva korkeapaineinen happiaukko, jota ympäröivät esilämmitysliekkiportit; esilämmitysliekki nostaa teräksen syttymislämpötilaan, ja leikkaushappisuihku hapettaa ja työntää sulan materiaalin ulos. Asetyleenileikkauspolttimen kärjet happipolttoainesovelluksiin tuottaa kuumimman liekin kaikista tavallisista polttokaasuista (noin 3500 °C), joten ne ovat ensimmäinen valinta paksumman teräksen leikkaamiseen ja nopeaa esilämmitystä vaativiin sovelluksiin. Propaanileikkauspolttimen kärjet on suunniteltu vakaaseen liekin syöttöön toimivat alhaisemmassa liekin lämpötilassa, mutta tarjoavat leveämmän, tasaisemman lämpökuoren – erityisen tehokasta lämmitettäessä, taivutettaessa ja leikattaessa ohuempia osia, joissa väkevä asetyleeniliekki aiheuttaisi paikallista vääristymistä. Sovelluksiin, jotka keskittyvät puhtaasti lämpöön leikkaamisen sijaan, lämmityskärjet ohjattua liekinjakoa niissä on useita esilämmitysportteja, jotka on järjestetty levittämään lämpöä tasaisesti laajemmalle pinta-alalle ilman keskimmäistä leikkaushappikanavaa.
TIG / GTAW suuttimet (kutsutaan myös kaasukupeiksi tai holkkikappaleiksi) ohjaa argonsuojakaasua volframielektrodin ympärille. Ne on tyypillisesti valmistettu alumiinioksidikeraamista, lasista tai kaasulinssikokoonpanoista. Toisin kuin MIG-suuttimet, TIG-kupit eivät kosketa työpaikkaa, ja ne valitaan ensisijaisesti volframin halkaisijan, liitospääsyn ja laminaarisen vs. hajakaasuvirran tarpeen perusteella. Kaasulinssikokoonpanot – jotka käyttävät verkkosisäkettä laminaarisemman kaasukolonnin luomiseen – ovat suositeltavia tarkkoihin töihin ja epäasentohitsaukseen, jossa tasainen suojaus on kriittinen.

Suuttimen muodot ja porauskoot selitetty
Kussakin prosessikategoriassa suuttimen geometrialla on suora vaikutus kaasupeittoon, liitosten saavutettavuuteen ja roiskeenpoistoon. MIG-hitsauksessa neljä muotoa kattaa useimmat sovellukset:
- Sylinterimäinen (suora): Vakiohalkaisijainen reikä alustasta kärkeen. Tarjoaa suurimman kaasuvirtausmäärän ja on vakiovalinta tasaisille tai vaakasuorille hitseille ilman pääsyrajoituksia. Porauskoot vaihtelevat välillä ⅜" - ⅞" (noin 10–22 mm), ja yleensä reiän halkaisijan tulisi kasvaa ampeerin mukana – suuremmat poraukset tukevat suurempia kaasun virtausnopeuksia, joita tarvitaan leveämpien, kuumempien hitsausaltaiden peittämiseen.
- Pullomuoto (pullonkaula): Askelee alas pienempään ulkohalkaisijaan lähellä työpäätä. Alennettu profiili parantaa näkyvyyttä ja pääsyä ahtaisiin liitoksiin. Soveltuu erityisen hyvin automatisoituun ja robottihitsaukseen, koska kapea kärki puhdistaa kiinnikkeet helpommin ja voidaan puhdistaa tehokkaammin polttimen kalvausasemilla.
- Lyhyt ja pitkä kartiomainen: Vähitellen kapeneva tyvestä kärkeä kohti. Hyvä pääsy liitoksiin ja parempi kaasupeitto kuin pullomuoto. Pitkät kartiot ovat suositeltavia putkien hitsaukseen ja kulmaliitoksiin; lyhyet kartiot tasapainottavat saavutettavuuden ja kaasuvirtauksen tehokkuuden yleisessä valmistuksessa.
- Kartiomainen: Leveämpi, ulospäin levenevä profiili kärjessä. Maksimoi kaasun peittoalueen – hyödyllinen leveämmille hitsausaltaille, suuremmille lämmönsyötöille ja hitsattaessa sinkittyjä metalleja, jotka tuottavat suuria, räjähtäviä roiskeita. Leveämpi suu tekee myös polttimen puhdistusasemalla kalvauksen tehokkaammaksi robottiasennuksissa.
Happi-polttoaineleikkauskärkien porauksen geometria määrittää leikkaushappivirran muodon ja esilämmityskuvion. Kärjen kokonumerot vastaavat leikattavan materiaalin paksuutta – suuremmat luvut tarkoittavat suurempia happiaukkoja ja korkeampia kaasunkulutusmääriä, jotka sopivat paksummalle teräkselle. mukaan AWS-spesifikaatio hitsaussuojakaasuille ja niiden luokitukset , kaasun koostumus ja virtausnopeus ovat standardoituja parametreja – mikä tarkoittaa, että suuttimen reiän geometria on sovitettava käytettävään kaasutyyppiin ja paineeseen, eikä sitä saa valita erikseen.
Materiaaliopas: Messinki-, kupari- ja pinnoitetut vaihtoehdot
Suuttimen materiaali hallitsee kahta asiaa: roiskeenkestävyyttä ja lämmönhallintaa. Nämä kaksi ominaisuutta vetäytyvät usein vastakkaisiin suuntiin sovelluksesta riippuen, minkä vuoksi mikään yksittäinen materiaali ei hallitse kaikkia käyttötapauksia.
Messinki tarjoaa paremman roiskeenkestävyyden kuin paljas kupari alhaisemman ampeerin sovelluksissa (100–300 ampeeria). Roiskeet eivät tartu yhtä helposti messinkipintoihin, mikä tarkoittaa pidempiä puhdistusväliä. Messingillä on kuitenkin alhaisempi pehmenemispiste kuin kuparilla – korkeammilla ampeerimäärillä tai pidennetyillä valokaaren syttymisajoilla messinginen suutin voi deformoitua jatkuvassa kuumuudessa, jolloin se ei sovellu raskaaseen työhön. Kun messinkiä käytetään sisäosana kuparirungossa, se auttaa säilyttämään suuttimen sisähalkaisijan ajan mittaan ja pidentää käyttöikää kohtalaisessa kuumuudessa.
Kupari johtaa lämpöä tehokkaammin kuin messinki, mikä tekee siitä paremman valinnan jatkuvaan korkeaan lämpöön (yli 300 ampeeria) ja pidempiin hitsausjaksoihin. Kuparisuuttimet imevät ja haihduttavat lämpöä nopeammin, mikä vähentää lämpövääristymän riskiä. Raskaat kuparisuuttimet – paksummilla seinillä ja eristeillä – ovat vakiona 400–600 ampeerin sovelluksissa rakennevalmistuksessa ja raskaiden levyjen hitsauksessa. Happipolttoaineen leikkauskärkien osalta kupari tai korkealaatuiset kupariseokset ovat vakiomateriaali, koska ne kestävät leikkausliekin äärimmäisiä lämpötiloja muuttamatta tai syöpymättä aukon geometriaa.
Nikkeli- ja kromipinnoitettu suuttimissa kupariydin yhdistetään pintapinnoitteeseen, joka kestää roiskekiinnitystä paremmin kuin paljas kupari tai messinki. Pinnoituksella on myös jonkin verran lämmöneristysetua. Niiden ensisijainen käyttökohde on robotti- ja automatisoitu hitsaus, jossa pitkät, keskeytymättömät hitsausjaksot ovat rutiinia ja puhdistusseisokkien minimoiminen vaikuttaa suoraan tehokkuuteen. Pidempi käyttöikä oikeuttaa niiden korkeammat alkukustannukset suuren volyymin tuotantoympäristöissä.
Keramiikka Suuttimet edustavat uudempaa luokkaa, jota käytetään pääasiassa TIG-hitsauksessa ja joissakin erikoistuneissa MIG-sovelluksissa. Niiden ei-johtava pinta tarkoittaa, että roiskeet eivät voi muodostaa sähköistä siltaa suuttimesta kosketuskärkeen – vikatila, joka aiheuttaa virran kulkua suuttimen läpi ja nopean hajoamisen. Keraamiset TIG-kupit kestävät myös suoran kosketuksen kuumien työkappaleiden kanssa sulamatta, mikä tekee niistä hyödyllisiä hitsattaessa tiukkoja uria.

Kolme askelta oikean suuttimen valintaan
Valinta on yksinkertaista, kun se noudattaa kiinteää sekvenssiä sen sijaan, että yritetään arvioida kaikkia muuttujia samanaikaisesti.
Vaihe 1 – Tunnista prosessi ja sen toimintaparametrit. Määritä, onko sovellus MIG/GMAW, happipolttoaineleikkaus, happipolttoainelämmitys vai TIG. Valokaariprosesseja varten määritä toiminta-ampeerialue. Happipolttoaineprosesseja varten tunnista polttokaasu (asetyleeni vs. propaani) ja leikattavan tai kuumennettavan materiaalin paksuus. Nämä parametrit kaventavat heti alaa: 150 ampeerin MIG-sovellus vaatii tavallisen messinki- tai kuparisuuttimen; 500 ampeerin robotti-MIG-sykli vaatii raskaaseen käyttöön pinnoitetun kuparisuuttimen; propaanileikkaus 20 mm:n levylle vaatii tälle materiaalipaksuudelle mitoitetun propaanikärjen. Yhdistä vinkkisi oikeaan kaasun paineensäätimet täydentämään taskulamppuasi on yhtä tärkeä – suutin voi toimia suunnitellusti vain, kun kaasun paine on jatkuvasti kyseiselle kärjen koolle suositellun alueen sisällä.
Vaihe 2 – Arvioi yhteinen saavutettavuus. Voiko suora lieriömäinen suutin saavuttaa liitoksen likaantumatta työkappaleeseen tai kiinnitykseen? Jos näin on, käytä sitä – suuremmat reiät maksimoivat kaasupeiton ja minimoivat roiskeita. Jos liitos on tiukassa kulmassa, syvässä urassa tai putken sisähitsauksessa, siirry pullonkaula- tai kartioprofiiliin. Käytä pienintä ulkohalkaisijaa, joka silti tarjoaa riittävän kaasupeiton hitsausaltaaseen, ei pienintä, joka sopii fyysisesti. Suuttimen reiän alamittaus heikentää suojauksen laatua; ulkohalkaisijan ylimitoitus aiheuttaa välysongelmia.
Vaihe 3 – Sovita materiaali lämmöntarpeen mukaan. Messinki tarjoaa hyvän roiskeenkestävyyden alhaisemmilla kustannuksilla lyhytkestoisissa, pienemmän ampeerin töissä. Jatkuvaa korkeaa lämpöä tai korkean ampeerin omaavaa työtä varten siirry kupariin. Automaattisissa tai robottisovelluksissa, joissa käytetään lähes jatkuvia syklejä, pinnoitetut suuttimet vähentävät huoltotiheyttä riittävästi kompensoidakseen kustannuseron. Käytä happipolttoainesovelluksissa aina kuparia tai kupariseoksesta valmistettuja kärkiä – messinkikärjet voivat murtua korkeapaineisen happiräjähdyksen lämpöshokin vaikutuksesta, mikä on yhtä suuri turvallisuusriski kuin suorituskykykin.
Huolto, puhdistus ja vaihto
Oikein puhdistettu ja huollettu suutin kestää kauemmin kuin uusi suutin, joka on laiminlyöty. Vikatila lähes kaikissa suuttimissa on sama: roiskeet kerääntyvät sisäreikään, rajoittavat kaasun virtausta ja luovat turbulenssia, joka heikentää suojapeittoa. Hitsauksen laatu heikkenee ennen kuin suutin näkyvästi pettää, mikä tarkoittaa, että vaurioita syntyy usein ennen kuin hitsaaja havaitsee ongelman.
Tehokkain ehkäisevä toimenpide on roiskenestoaine – joko kastogeeli tai suihke – levitetty suuttimen reikään ennen hitsausjakson aloittamista. Roiskeenesto estää roiskeita tarttumasta suuttimen pintaan, mikä tekee mahdollisista kertymistä helposti irrotettavissa hitsauksen aikana tai sen jälkeen. Älä luota roiskesuojaan säännöllisen puhdistuksen korvikkeena. käytä sitä huoltoapuna, joka pidentää puhdistusten väliä.
Kun puhdistus on tarpeen, käytä suuttimen kalvintapihtejä tai polttimen puhdistusasemaa roiskeiden poistamiseen mekaanisesti. Älä käytä ruuvimeisseliä tai muuta terävää työkalua, joka voi naarmuttaa porauksen pintaa – karhentunut sisäpinta nopeuttaa roiskeiden tarttumista tulevaisuudessa ja voi muuttaa sisäistä kaasuvirtauksen geometriaa. Puhdista happipolttoaineella leikkaavien kärkien aukot oikeankokoisella kärjenpuhdistusaineella; ylisuuri kärjen puhdistusaine laajentaa aukkoa, mikä häiritsee pysyvästi liekin tai leikkauksen laatua ja tarkoittaa, että kärki on vaihdettava.
Vaihda MIG-suutin, kun reiässä on näkyvää vääntymää, kun eriste on haljennut tai puuttuu tai kun suuttimen ja kosketuskärjen väliin muodostuu roiskeita puhdistuksen jälkeen. Vaihda happipolttoaineen leikkauskärjet, kun aukon suureneminen aiheuttaa pehmeän tai epäsäännöllisen liekin, jota ei voida korjata puhdistamalla, tai kun istukkapinta on vaurioitunut eikä enää tiivistä kunnolla leikkuulaitetta vasten. Kuluneen suuttimen tai kärjen käyttäminen ei säästä rahaa – huonosta suojauksesta tai heikentyneestä liekistä johtuva laadun heikkeneminen, uudelleentyöstö ja kaasuhävikki maksavat enemmän kuin itse kulutustarvike.