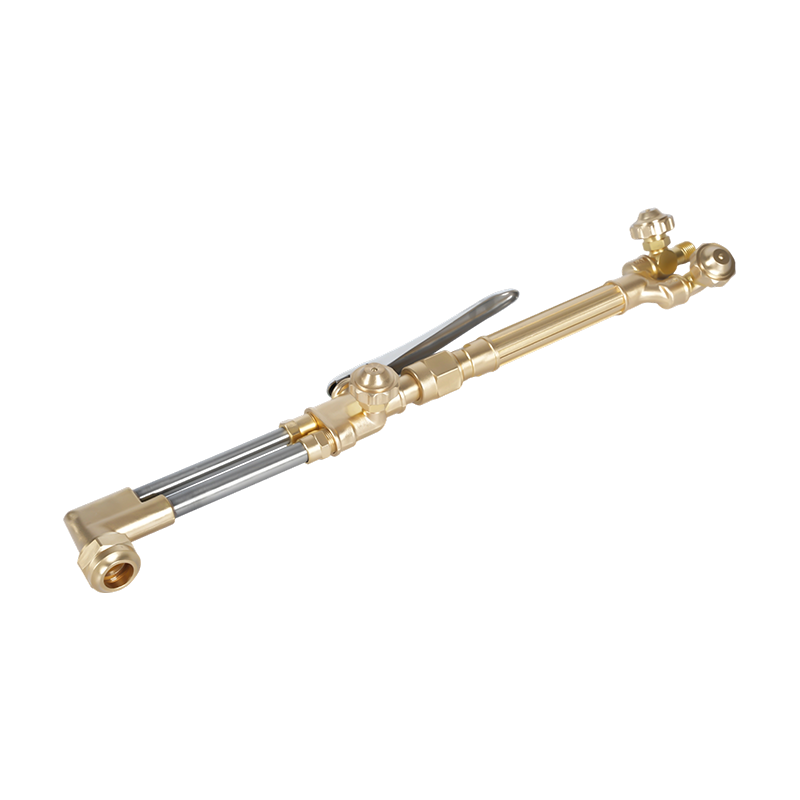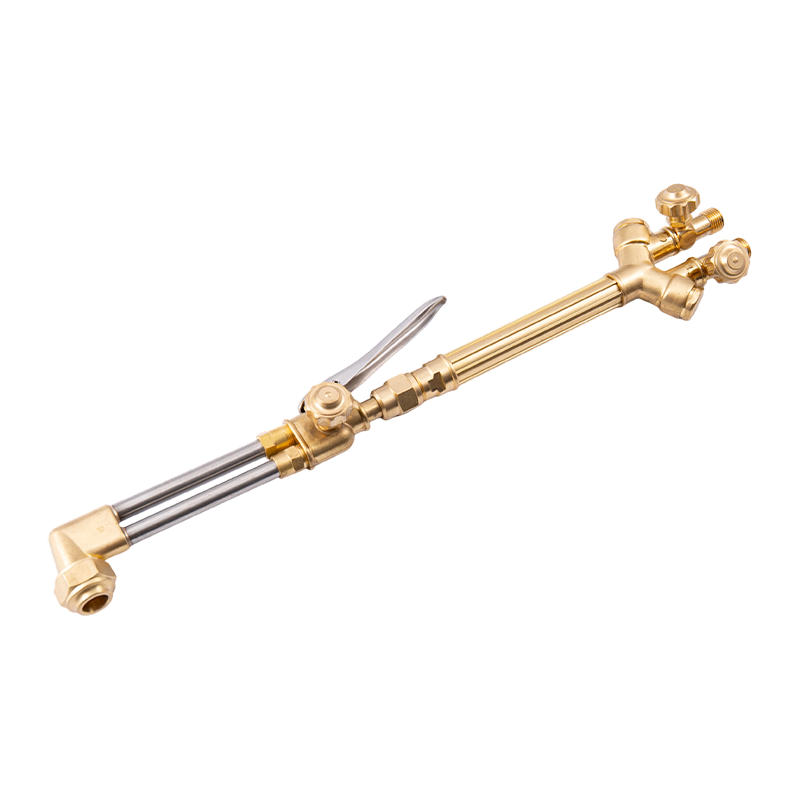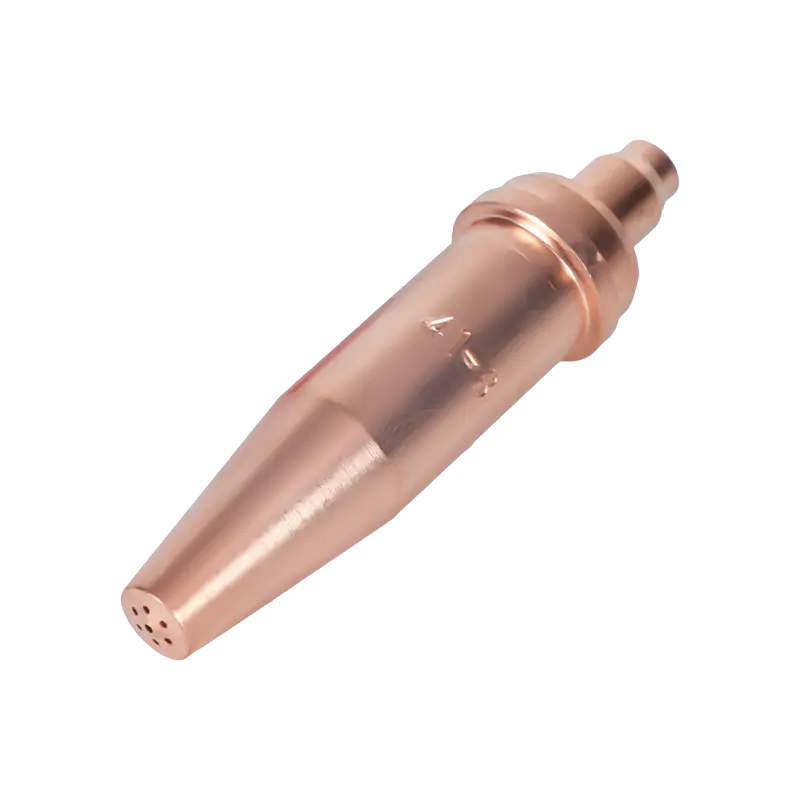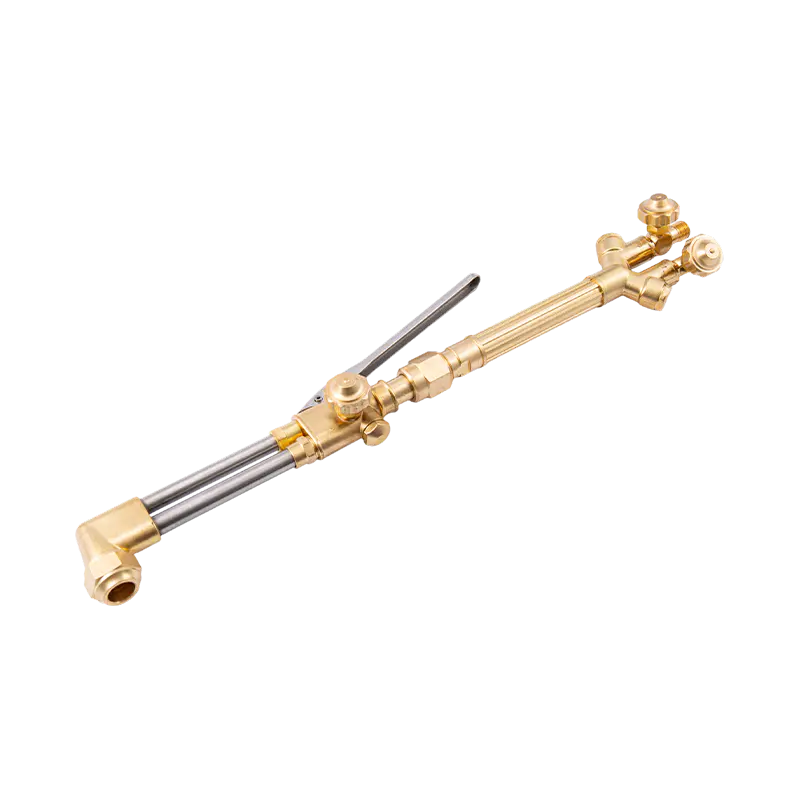
Leikkuukärki on tärkein komponentti missä tahansa happipolttoainejärjestelmässä. Säätimet ohjaavat painetta, letkut syöttävät kaasua ja polttimen runko tarjoaa kahvan – mutta kärki määrittää, onko leikkaus puhdas vai repaleinen, nopea vai hidas, turvallinen vai altis takaisinsytytykseen. Kärjen oikea valinta ja oikea käyttö erottaa johdonmukaisen, tuottavan leikkauksen hukkakaasusta ja uudelleentyöstä. Tämä opas kattaa kaiken kärjen suunnittelun periaatteista käytännön kenttätekniikoihin ja vikojen diagnosointiin.
Mitä Oxy Fuel -leikkausvinkit todella tekevät
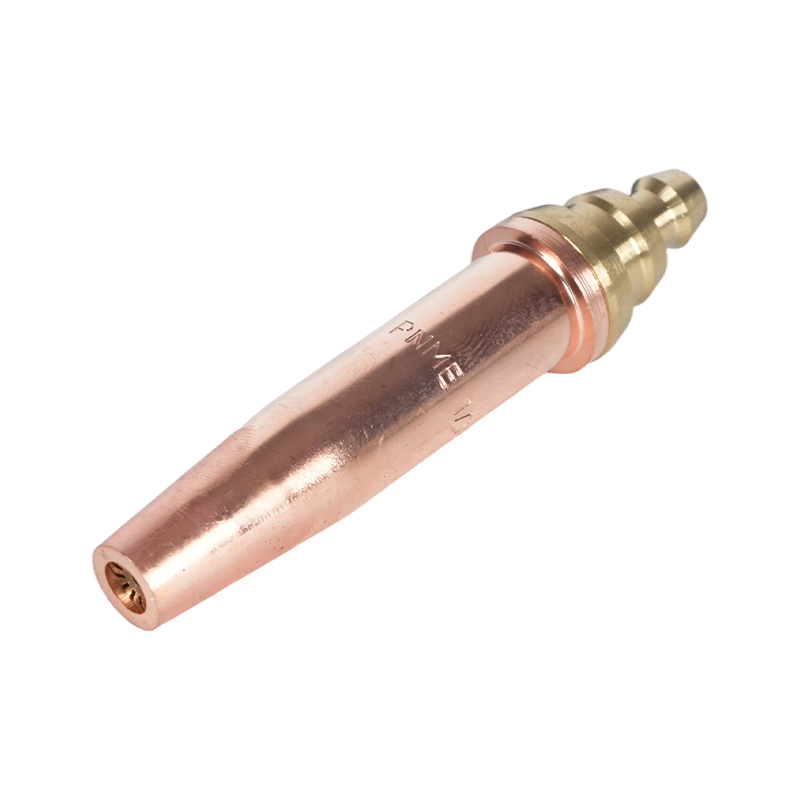
Happipolttoaineella toimivassa leikkauskärjessä on kaksi erillistä toimintoa, jotka tapahtuvat samanaikaisesti. Pienten reikien ulkorengas – esilämmitysaukot – kuljettaa polttokaasun ja hapen seoksen esilämmitysliekin muodostamiseksi. Tämä liekki lämmittää perusmetallin syttymislämpötilaansa: noin 870-980 °C (1 600–1 800 °F) miedolle teräkselle. Keskireikä palvelee täysin eri tarkoitusta: se tuottaa korkeapaineisen suihkun puhdasta leikkaushappea joka hapettaa kemiallisesti esilämmitetyn teräksen ja puhaltaa tuloksena olevan sulan rautaoksidin (kuonan) ulos uurresta.
Tällä erolla on käytännössä merkitystä. Esilämmitysliekki ei leikkaa – se hoitaa metallin. Leikkaava happivirta tekee varsinaisen katkaisun kemiallisen reaktion kautta, ei raa'an lämpösulatuksen kautta. Kaikki leikkaushappivirtaa heikentävät tekijät – alhainen paine, saastunut poraus, väärä erotusetäisyys – vaikuttavat suoraan leikkauslaatuun riippumatta siitä, kuinka hyvältä esilämmitysliekki näyttää.
Kärjet valmistetaan yksiosaisena (täyskupari) tai kaksiosaisena (messinki sisäpuoli kuparisella ulkopinnalla). Kaksiosaiset kärjet ovat yleisempiä tuotantoympäristöissä, koska sisäkappale voidaan vaihtaa itsenäisesti esilämmitysaukkojen kuluessa ilman ulkorunkoa. Yksiosaiset kärjet ovat yksinkertaisempia ja suosivat usein käsinleikkaukseen, jossa vaihtotiheys on pienempi.
Oikean kärjen valitseminen: koko, poraustyyppi ja polttokaasu
Kolme muuttujaa ohjaavat kärjen valintaa: materiaalin paksuus, leikkaushappireiän rakenne ja käytössä oleva polttokaasu. Pelkästään paksuuden valinta – ottamatta huomioon poraustyyppiä ja polttoaineen yhteensopivuutta – on yleisin huonon leikkauslaadun syy kentällä.
Kärjen koko ja materiaalin paksuus
Kärjen koko määrittää keskileikkuuhappireiän halkaisijan ja esilämmitysaukon koon. Oikea kärjen koko sovitetaan aina materiaalin paksuuteen , ei haluttuun paineasetukseen tai leikkausnopeuteen. Ylisuuren kärjen käyttäminen ohuella levyllä aiheuttaa ylimääräistä lämmöntuottoa, vääntymistä ja leveitä, repaleisia uurteita. Alimittaisen kärjen käyttäminen paksulla levyllä aiheuttaa epätäydellistä hapettumista, voimakasta kuonatartuntaa ja kyvyttömyyttä suorittaa leikkausta syvyydestä.
| Materiaalin paksuus | Tyypillinen kärjen koko | Hapenpaine (PSI) | Leikkausnopeus (IPM) |
|---|---|---|---|
| 1/8 tuumaa (3 mm) | 000/0 | 20-25 | 20-26 |
| 1/4 tuumaa (6 mm) | 0/1 | 25–35 | 16–22 |
| 1/2 tuumaa (13 mm) | 1/2 | 35–45 | 12-18 |
| 25 mm | 2/3 | 40–55 | 10-14 |
| 2 tuumaa (50 mm) | 3/4 | 45–65 | 7–10 |
| 4 tuumaa (100 mm) | 4/5 | 55–80 | 4–7 |
Sylinterimäinen poraus vs. poikkeava poraus
Happiporauksia on kaksi sisägeometriaa, joista kukin on optimoitu eri paksuusalueille. Sylinterimäiset kärjet ylläpitää vakiohalkaisijaa koko reiän pituudella ja toimii parhaiten noin 40 PSI:n paineessa. Ne ovat vakiovalinta käsin ja koneella leikattaessa materiaalia, jonka paksuus on enintään 10 mm. Erilaiset porauskärjet soihtua ulospäin kohti ulostuloa, jolloin leikkaava happivirta voi laajentua yliäänenopeuteen. Ne toimivat korkeammilla paineilla – tyypillisesti 75–100 PSI – ja tarjoavat nopeammat leikkausnopeudet pienemmällä hapenkulutuksella leikkausjalkaa kohti yli 3/8 tuuman levyllä. Useimmille CNC-happipolttoainekoneille, jotka leikkaavat raskaita levyjä, toisistaan poikkeavat porauskärjet ovat oikea valinta. Katso yksityiskohtainen vertailu polttokaasun valinnan vuorovaikutuksesta kärjen reiän suunnittelun ja liekin lämpötilan kanssa polttimen lämpötiloja ja polttokaasun vertailua .
Polttoainekaasujen yhteensopivuus
Leikkauskärjet eivät ole vaihdettavissa polttokaasujen välillä. Asetyleenikärjessä on erityinen esilämmitysaukon kuvio ja koko, jotka sopivat asetyleenin tiivistetyn sisäkartion lämmön ja sen stökiömetrisen happi-polttoainesuhteen noin 1:1. Propaani- ja propeenikärjeissä on enemmän ja suurempia esilämmitysaukkoja, jotka kompensoivat näiden kaasujen alhaisempia sisäkartion lämpötiloja ja niiden korkeampaa hapenkulutusta – propaani vaatii noin 4,5 osaa happea per osa polttoainetta. Asetyleenikärjen käyttäminen propaanin kanssa vähentää esilämmitysliekin ja tuottaa epätäydellistä kuumenemista; propaanikärjen käyttö asetyleenin kanssa aiheuttaa liian suuren, hallitsemattoman esilämmitysliekin. Varmista aina, että kärki on mitoitettu käytettävälle polttokaasulle.
Valmistautuminen puhtaaseen leikkaukseen
Jopa oikean kokoinen kärki tuottaa huonoja tuloksia, jos painetta, liekkiä ja eroa ei ole asetettu oikein ennen sahauksen alkamista.
Aseta paine kärkeen, älä säätimeen. Pitkät letkut ja kapeat letkun halkaisijat luovat mitattavissa olevan painehäviön säätimen ulostulon ja polttimen välille. Jos ajo on yli 25 jalkaa, kiinnitä testimittarit polttimen sisääntuloon todellisen syöttöpaineen mittaamiseksi ja säädä sitten säädintä ylöspäin, kunnes polttimen puolen mittarit lukevat kärkitaulukossa määritetyt arvot. Pelkästään säätimen paineesta leikkaaminen pitkällä aikavälillä on yleinen syy hitaille leikkauksille ja raskaalle kuonalle. Katso kattavat tiedot kaasun valinnasta ja turvallisesta paineenhallinnasta osoitteestamme happipolttoaineen turvallisuus- ja kaasunvalintaopas .
Soita neutraalilla liekillä ennen leikkaamista. Sytytä poltin vain polttoaineella ja lisää sitten esikuumentaa happea, kunnes sisäkartio terävöityy tarkasti määritellyksi kirkkaan siniseksi pisteeksi, jota ympäröi kirkas ulkovaippa. Tämä on neutraali liekki – oikea lähtökohta käytännöllisesti katsoen kaikkeen teräksen leikkaamiseen. Hapettava liekki (lyhyempi, terävämpi kartio purppuranvärisellä sävyllä) hapettaa metallipinnan ennenaikaisesti ja muodostaa lämpövaikutteisen vyöhykkeen, joka vastustaa puhdasta leikkaamista. Hiiletysliekki (pehmeä, höyhenen kartio toissijaisella oranssilla kuorella) kerää hiiltä metallipinnalle ja heikentää myös leikkauslaatua.
Säilytä tasainen erotusetäisyys. Useimmille käsin leikattujen kärkien kohdalla oikea erotus on 1/8–1/4 tuumaa (3–6 mm) kärjen pinnan ja työkappaleen pinnan välillä. Liian lähellä ja kärki ylikuumenee, esilämmitysaukot tukkeutuvat roiskeista ja takapalon riski kasvaa. Liian pitkälle ja leikkaava happivirta menettää koherenssinsa ennen kuin se saavuttaa metallin, jolloin syntyy leveä, pyöristetty uurre ja raskas kuona.
Varmista, että metalli on saavuttanut syttymislämpötilan ennen leikkaushapen avaamista. Oikea visuaalinen ilmaisin on kirkas kirsikanpunainen tai oranssinvalkoinen hehku lävistyskohdassa. Hyödyllinen kenttätesti: paina hieman leikkaushappivipua – jos metalli alkaa välittömästi kipinöidä ja hapettua, se on valmis. Jos se vain jäähtyy ja tummuu, jatka esilämmitystä.
8 käytännön vinkkiä parempiin leikkauksiin
Seuraavat tekniikat käsittelevät yleisimpiä epäjohdonmukaisten tulosten lähteitä sekä käsin että koneen happipolttoaineleikkauksissa.
- Käytä tuotemerkkisi vihjetaulukkoa. Virtausnopeudet ja aukkojen mitat vaihtelevat valmistajien välillä jopa samalla nimelliskärjen koolla. Yhden brändin vihjekaaviota ei tule koskaan soveltaa toisen brändin vinkkeihin.
- Tuke leikkuukäsi. Käsinleikkauksessa tue polttimen kättä vapaalla kädellä työkappaleen tai vakaan vertailupinnan päällä. Jopa 1/16 tuuman taskulampun huojunta tuottaa näkyvää aaltoilua leikatussa reunassa.
- Lävistää kallistuksen avulla ja siirry sitten kohtisuoraan. Kun lävistetään keskilevyä reunasta aloittamisen sijaan, kallista poltinta 15–20 astetta poispäin kulkusuunnasta, kun avaat leikkaushappia. Tämä ohjaa alkuperäisen kuonan poiston kärjen pinnasta. Kun lävistys on valmis, nosta poltin takaisin kohtisuoraan ja aloita leikkaus.
- Rullaa reunat sisään, rullaa lopussa. Kun aloitat paksun levyn reunasta, rullaa poltin kulmassa olevasta asennosta kohtisuoraan, kun astut leikkaukseen. Kierrä poltinta leikkauksen lopussa ulospäin varmistaaksesi, että uurteen pohja irtoaa siististi – ilman tätä paksun leikkauksen viimeinen tuuma jää usein osittain kiinni.
- Yhdistä kulkunopeus kipinöintiin. Oikealla ajonopeudella leikkaushappivirta poistuu työkappaleen pohjasta lievässä takakulmassa (5–10 astetta polttimen suunnan takana). Jos virta poistuu pystysuunnassa, matkanopeus on liian hidas. Jos se poistuu voimakkaalla eteenpäin kallellaan, nopeus on liian nopea ja leikkaus ei tunkeudu täysin.
- Pidä kärki puhtaana käytön aikana. Roiskeet kerääntyvät kärjen pintaan pitkien leikkausten aikana heikentävät asteittain esilämmitysliekin muotoa ja voivat aiheuttaa leikkaushappivirran taipumisen. Lyhyt tauko puhdistamiseen kärjenpuhdistustiedostolla palauttaa suorituskyvyn ilman täydellistä sammutusta.
- Sulje polttoaine ennen happea sammutettaessa. Kun sammutat polttimen, sulje ensin polttoaineventtiili, sitten leikkaushappi ja sitten esilämmityshappi. Tämä järjestys estää polttoainerikkaan tilan kärjessä sammutuksen aikana, mikä on ensisijainen syy sisäisiin nokikertymiin ja takaisinsytytykseen seuraavan sytytyksen yhteydessä.
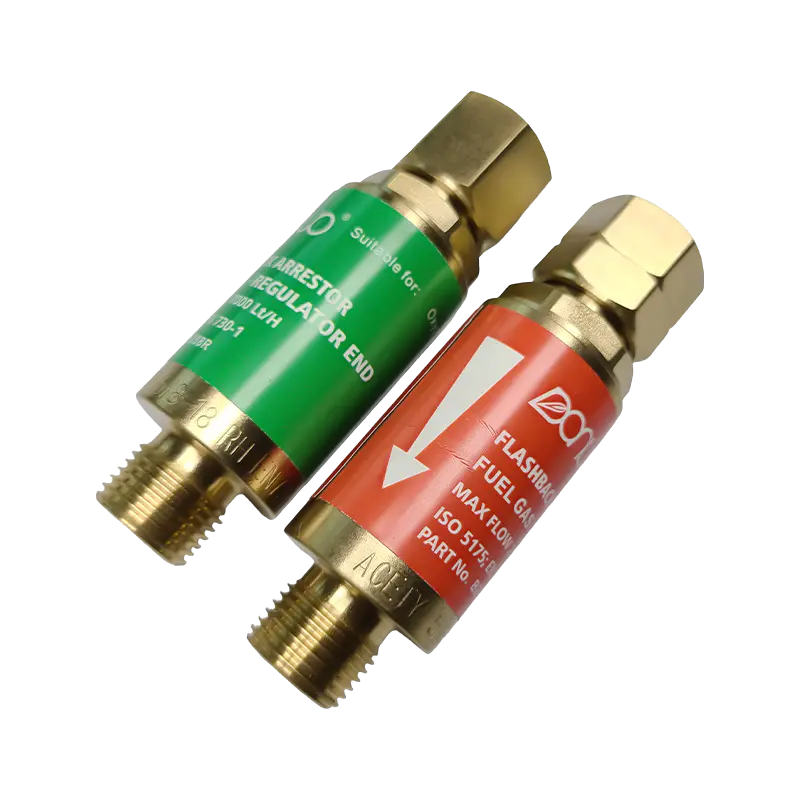
- Noudata poikkeuksetta kaikkia turvatoimia. Molempien letkujen takaiskusuojat, vuototestaus ennen jokaista käyttökertaa ja oikeat henkilönsuojaimet eivät ole neuvoteltavissa. Täydellinen turvatarkistuslista leikkauspolttimen kärjeistä löytyy oppaastamme turvaohjeet polttimen kärkien leikkaamiseen .
Huonon leikkauslaadun diagnosointi
Useimmat happipolttoaineen leikkausvirheet juontavat juurensa yhteen neljästä perussyystä: väärä kärjen koko, väärä paine, väärä kulkunopeus tai likaantunut tai kulunut kärki. Alla oleva taulukko kattaa yleisimmät oireet ja niitä korjaavat toimenpiteet.
| Oire | Todennäköisin syy | Korjaustoimet |
|---|---|---|
| Raskasta kuonaa / kovaa kuonaa, joka ei irtoa puhtaasti | Liian nopea ajonopeus; liian alhainen hapenpaine; kärki liian pieni paksuuteen nähden | Hidas matkanopeus; lisää hapen painetta kärkikaavion spesifikaatioihin; päivitä kärjen koko |
| Pyöristetty, leveä uurrettu yläreuna | Erotusetäisyys liian suuri; ajonopeus liian hidas | Pienennä eroa 1/8–1/4 tuumaan; lisää ajonopeutta |
| Kallistuma tai epäsäännöllinen leikkaus | Kärjen aukot tukossa tai vaurioituneet; liekin epävakaus | Puhdista tai vaihda kärki; tarkista, onko taittuneita tai roiskeita aukkoja |
| Leikkaus ei tunkeudu syvyyteen (erityisesti paksu levy) | Liian alhainen hapenpaine polttimessa (painehäviö); kärjen reikä liian pieni | Mittaa paine polttimesta testimittareiden avulla; kompensoi säätimessä; tarkista kärjen koko |
| Liian pitkä esilämmitysaika ennen kuin leikkaus voi alkaa | Väärä kärkityyppi polttokaasulle (liian vähän/pienet esilämmitysaukot propaanille/propeenille) | Vaihda propaanin tai propeenin mitoitettuun kärkeen, jossa on suuremmat esilämmitysaukot |
| Aaltoileva tai ajelehtiva leikkausviiva | taskulamppu käsien epävakaus; epätasainen ajonopeus | Käytä ohjauskiskoa tai suorareunaista puristinta; tue leikkauskäsi työkappaleeseen |
| Takaisku tai jatkuva poksahdus | Kärjen ylikuumeneminen; erotus liian pieni; kärjen kasvot saastuneet | Lisää eroa; anna kärjen jäähtyä; puhdas kärki kasvot; tarkista roisketukos |
Kärjen huolto ja vaihtoaika
Leikkauskärjet kuluvat ennustettavasti, ja useimmat kulumiseen liittyvät suorituskykyhäviöt ovat korvattavissa yksinkertaisella huollolla. Esilämmitysaukot ovat ensimmäinen hajoamiskohta: leikkausvyöhykkeeltä kerääntyy roiskeita kärjen pintaan, mikä osittain tukkii aukot ja vääristää esilämmitysliekin muotoa. Kärkien puhdistusviilat – jotka on mitoitettu vastaamaan kärkien aukkojen halkaisijaa – poistaa tämän kerääntymisen sekunneissa. Puhdista aina aukon akselia pitkin, älä sen poikki, jotta vältytään reiän suurentumisesta tai muuttamisesta.
Keskileikkaushappireikä on kestävämpi, mutta ei immuuni vaurioille. Porauksen kulumisen merkkejä ovat näkyvä kellusuun muoto porausreiän ulostulossa, porausreiän seinissä näkyvät suurennuksessa näkyvät kuopat ja leikkaava happivirta, joka puhaltaa ulos sen sijaan, että se ylläpitäisi tiukkaa, yhtenäistä suihkua. Kulunutta leikkausreikää ei voida palauttaa puhdistamalla – kärki on vaihdettava.
Vaihda kärki välittömästi jos jokin seuraavista tiloista ilmenee: kärjen rungossa on halkeamia tai halkeamia; aukot, joita ei voida palauttaa pyöreäksi kärjenpuhdistusaineella; reiän ulostulo, joka on näkyvästi vääntynyt; tai toistuvia takaiskuja jopa puhdistuksen ja oikean eron palauttamisen jälkeen. Vaurioituneen kärjen käyttäminen on turvallisuusriski, ei vain laatuongelma. Tarkista kaksiosaisten kärkien sisä- ja ulkokomponentit erikseen – usein vain yksi osa vaatii vaihtoa, mikä vähentää ylläpitokustannuksia.
Säilytä kärjet erityisessä pidikkeessä tai kotelossa suojataksesi aukkoja ja reiän ulostuloa fyysisiltä vaurioilta. Jopa pienet kolhut tai kolhut kärjen pinnassa kovalla lattialla pudottamisen seurauksena voivat vääristää esilämmitysaukkoja niin paljon, että ne on vaihdettava ennenaikaisesti.