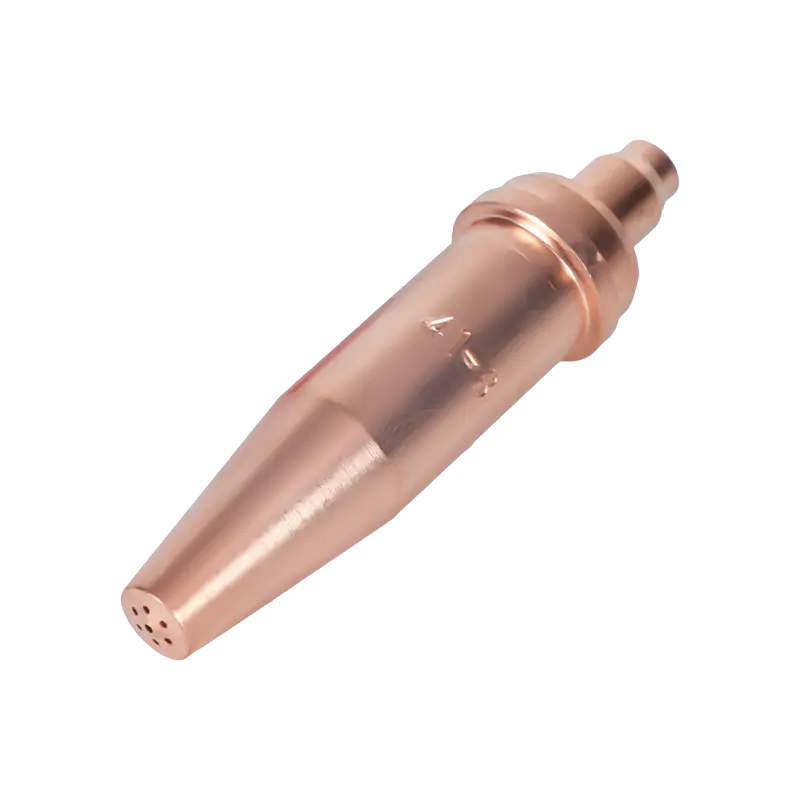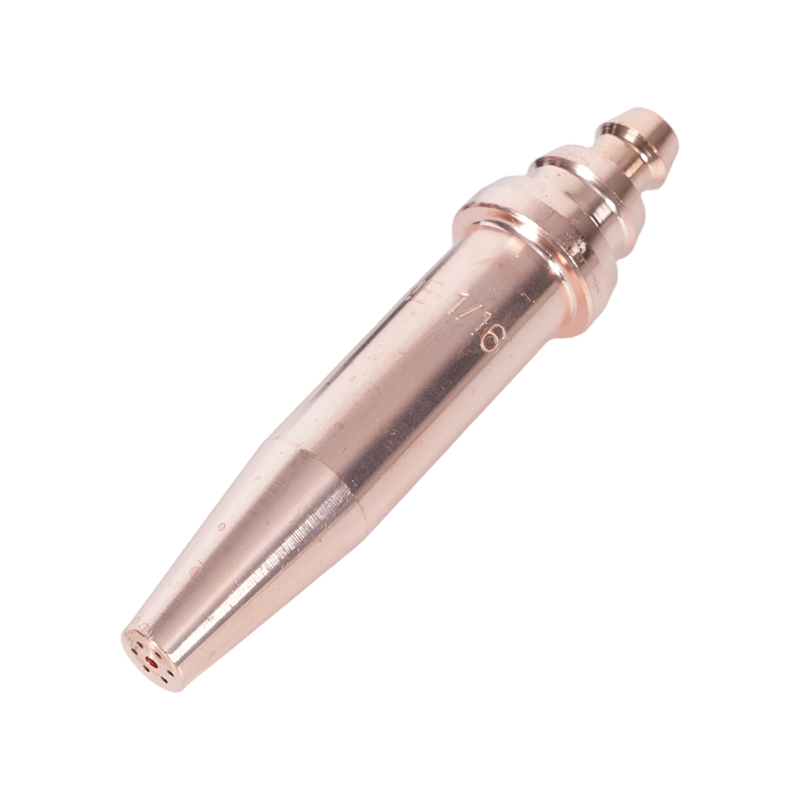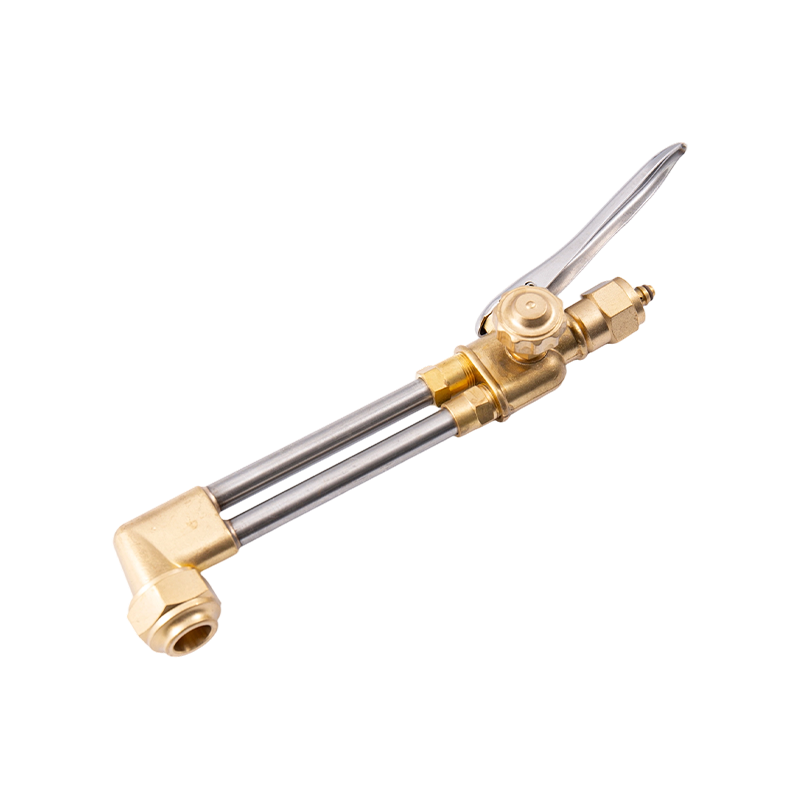
Happiasetyleenileikkauspolttimen lämpötila: mitä sinun tulee tietää
The oksi-asetyleeni-leikkauspoltin tuottaa yhden korkeimmista liekin lämpötiloista, mikä on saavutettavissa tavallisilla teollisuuskaasulaitteilla. Kun happi ja asetyleeni palavat yhdessä, tuloksena oleva liekki saavuttaa noin 3 480 - 3 500 °C (6 296 - 6 330 ° F — korkeampi kuin mikään muu yleisesti käytetty polttokaasuyhdistelmä hitsaus- ja leikkauskäytännössä. Tämä äärimmäinen lämpö tekee happiasetyleenistä vertailupolttoainejärjestelmän, jota vastaan kaikki vaihtoehtoiset leikkauskaasut mitataan.
On kuitenkin tärkeää ymmärtää, kuinka leikkauspoltin todella käyttää tätä lämpötilaa. Leikkauspoltin ei vain sulata metallia – se toimii kaksivaiheisen prosessin kautta. Ensin leikkauskärkeä ympäröivät esilämmitysliekit nostavat teräksen syttymislämpötilaan, joka on noin 982 °C (1 800 °F). Kun teräs saavuttaa tämän pisteen, keskeinen korkeapaineinen happisuihku aktivoituu. Tämä virta ei lisää lämpöä suoraan; sen sijaan se saa esilämmitetyn teräksen hapettumaan nopeasti - prosessia, jota usein kuvataan "hallitukseksi, nopeaksi ruostumiseksi". Valmistetulla rautaoksidilla on alhaisempi sulamispiste kuin perusteräksellä, joten se puhalletaan pois leikkauksesta sulana kuonana.
Leikkuupolttimen esilämmitysliekit saavuttavat tyypillisesti 4 400–6 000 °F riippuen käytetystä kaasusta ja happi-polttoainesuhteesta. Kun leikkuuvipua painetaan, esilämmitysliekit voivat itse asiassa jäähtyä hieman, koska leikkaussuihkulle vedetty suuri happitilavuus rikastaa hetkellisesti esilämmitysseosta. Itse leikkaustoiminto ei ole kuumempi liekki - se on kemiallinen hapettumisreaktio, jota ohjaavat hapen puhtaus ja paine.
Kolme oksi-asetyleeniliekkien tyyppiä ja milloin niitä käytetään
Hapen suhde asetyleeniin määrittää, mikä kolmesta eri liekkityypistä muodostuu. Jokaisella on omat käyttötarkoitukset, ja väärän liekin käyttö aiheuttaa mitattavissa olevia vaurioita hitsin tai leikkauksen laadulle.
Neutraali liekki
Neutraali liekki polttaa kaiken saatavilla olevan polttoaineen ja hapen kokonaan, eikä kumpaakaan synny liikaa. Sisäkartio on selkeästi erottuva ja kirkas, ja ulkokuori on kirkas. Tämä on vakioliekki useimpiin teräksen leikkaus- ja yleishitsaussovelluksiin. Se ei lisää hiiltä metalliin (joka haurastaisi sen) eikä aiheuta ylimääräistä hapettumista (joka muodostaisi rautaoksidihilsettä). Leikkausoperaatioissa neutraalin esilämmitysliekin asettaminen ennen leikkaushappivirran kytkemistä tuottaa puhtaimmat leikkaukset ja tasaisimman uurteen.
Hiilistävä (pelkistävä) liekki
Hiiletysliekki sisältää ylimääräistä asetyleeniä enemmän kuin mitä voidaan polttaa täysin käytettävissä olevan hapen avulla. Se tunnistetaan höyhenmäisestä toissijaisesta vyöhykkeestä, joka ulottuu sisäkartion yli - tämän höyhenen pituus osoittaa ylimääräisen asetyleenin määrän. Tätä liekkityyppiä käytetään pintakarkaisuun, hehkutukseen ja ruostumattoman teräksen kaasuhitsaukseen, jossa se vähentää kromin hapettumisen riskiä hitsausalueella. Ylimääräinen asetyleeni luo pelkistävän ilmakehän sulan altaan ympärille. Sitä ei saa koskaan käyttää leikkaamiseen, sillä se kerää hiiltä teräkseen ja tuottaa mustaa nokea.
Hapettava liekki
Hapettava liekki sisältää ylimääräistä happea. Sisäkartio muuttuu lyhyemmäksi, terävämmäksi ja saa hieman violetin sävyn; liekin ääni terävöityy huomattavasti. Vaikka tämä liekkityyppi on teoriassa kuumin, sitä yleensä vältetään hitsauksessa, koska ylimääräinen happi hyökkää teräksessä olevan raudan kimppuun muodostaen ei-toivottuja rautaoksidisulkeumia, jotka heikentävät liitosta. Leikkauksessa hapettavan liekin säätö leikkaushappivirrassa on prosessille ominaista, mutta esilämmitysliekkien tulee pysyä neutraaleina, jotta vältetään ympäröivän materiaalin ennenaikainen hapettumis.
Polttimen kaasujen leikkaaminen: täydellinen vertailu
Happi-polttoaineleikkausjärjestelmät eivät rajoitu asetyleeniin. Useita polttokaasuja voidaan käyttää riippuen leikattavasta materiaalista, vaaditusta leikkausnopeudesta, käytettävissä olevasta infrastruktuurista ja kustannusnäkökohdista. Jokaisella kaasulla on omat liekin lämpötilaominaisuudet ja palamisprofiilit, jotka vaikuttavat suorituskykyyn eri tavalla.
| Kaasu | Suurin liekin lämpötila (O2:lla) | Paras käyttö | Hitsauskyky? |
|---|---|---|---|
| Asetyleeni | 3 500 °C / 6 330 °F | Leikkaus, hitsaus, tarkkuustyöt | Kyllä |
| Propaani | ~2800°C / ~5072°F | Leikkaus, lämmitys, taivutus | Ei |
| Propyleeni | ~2900°C / ~5252°F | Tuotannon leikkaus | Rajoitettu |
| Maakaasu | ~2770°C / ~5020°F | Leikkaus, edullinen operaatio | Ei |
| Vety | ~3000°C / ~5432°F | Vedenalainen leikkaus, alumiinia | Vain erikoistunut |
Asetyleeni
Asetyleeni is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Propaani
Propaani burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
Propyleeni
Propyleeni (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Maakaasu
Maakaasulla on alhaisin liekin lämpötila yleisesti käytetyistä leikkauskaasuista. Sen ensisijainen etu on infrastruktuuri: putkistolla varustetut laitokset voivat eliminoida sylinterien hallinnan ja vähentää polttoainekustannuksia merkittävästi. Sitä käytetään laajamittaisissa teollisissa leikkauksissa, joissa hieman alhaisempi leikkausteho kompensoidaan kustannussäästöillä ja toimitusmukavuudella. Maakaasua ei käytetä hitsaukseen.
Vety
Vety is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Mitä metalleja voidaan ja ei voida leikata happipolttimella
Happi-polttoaineleikkaus on pohjimmiltaan kemiallinen hapetusprosessi. Jotta se toimisi, leikattavan metallin on täytettävä tietty ehto: sen oksideilla tulee olla alhaisempi sulamispiste kuin itse perusmetallilla. Kun tämä ehto täyttyy, happivirta hapettaa esilämmitetyn metallin ja puhaltaa tuloksena olevan sulan kuonan puhtaasti pois. Kun se ei täyty, oksidi muodostaa suojaavan kuoren, joka lopettaa hapetusreaktion ja estää leikkauksen etenemisen.
- Matala- ja keskihiilinen teräs: Leikkaa siististi ja tehokkaasti. Tämä on ensisijainen sovellus happipolttoaineleikkaukseen, joka pystyy käsittelemään materiaalia 0,5 mm:stä yli 250 mm:iin.
- Takorauta: Voidaan leikata tehokkaasti happipolttoainetekniikoilla.
- Korkeahiilinen teräs: Vaikea leikata, koska kuonan sulamispiste lähestyy perusmetallin sulamispistettä, mikä estää oksidien puhtaan irtoamisen.
- Valurauta: Ei voida leikata tehokkaasti – grafiitti rakeiden ja raerakenteen välillä häiritsee hapetusleikkaustoimintoa.
- Ruostumaton teräs: Ei voida leikata tavallisilla happipolttoainemenetelmillä. Pinnalle muodostuvalla kromioksidikerroksella on korkeampi sulamispiste kuin alla olevalla teräksellä, mikä muodostaa suojaavan esteen, joka estää leikkaushappea pääsemästä tuoreeseen metalliin. Ruostumattomasta teräksestä on käytettävä plasmaleikkausta tai laserleikkausta.
- Alumiini ja kupari: Ei voida leikata happipolttoaineella – näistä metalleista puuttuu rautapitoisuus, joka tarvitaan hapetusleikkausreaktion ylläpitämiseen.
Ruostumattoman teräksen hitsaus: prosessin valinta ja tärkeimmät näkökohdat
Ruostumaton teräs on yksi haastavimmista metalleista hitsata oikein. Sen korkea kromipitoisuus (vähintään 10,5 %) antaa sille korroosionkestävyyden – mutta sama kromi reagoi erittäin hyvin hapen kanssa hitsauslämpötiloissa. Kun kromi hapettuu hitsauksen aikana, se kuluu pois ympäröivästä metallista, jolloin muodostuu vyöhykkeitä, joiden korroosionkestävyys on merkittävästi heikentynyt. Tämä herkistymisenä tunnettu ilmiö on ruostumattoman teräksen hitsauksen keskeinen tekninen haaste käytetystä prosessista riippumatta.
Lisäksi ruostumattomalla teräksellä on alhaisempi lämmönjohtavuus kuin pehmeällä teräksellä, mikä tarkoittaa, että lämpö kerääntyy hitsausalueelle nopeammin ja leviää hitaammin. Tämä tekee vääristymisestä jatkuvan ongelman, erityisesti ohuen materiaalin kanssa. Ruostumaton teräs laajenee myös noin 50 % enemmän kuin mieto teräs kuumennettaessa, mikä lisää vääristymiä, jos lämmönsyöttöä ei hallita huolellisesti.
TIG-hitsaus (GTAW) — Suositeltu menetelmä
TIG-hitsaus on ruostumattoman teräksen hitsauksen kultastandardi, erityisesti ohuissa materiaaleissa, putkissa ja kaikissa sovelluksissa, joissa hitsin ulkonäkö ja korroosionkestävyys ovat kriittisiä. Kulumaton volframielektrodi synnyttää kaaren, kun taas puhdas argonsuojakaasu suojaa hitsisulaa ilmakehän hapelta ja typeltä. Hitsauskone syöttää täyttötankoa manuaalisesti, mikä mahdollistaa lämmöntuoton ja lätäkön koon tarkan hallinnan.
300-sarjan austeniittisille ruostumattomille teräksille (yleisin) vakiotäyttötanko on 308L. 316- ja 316L-laaduille (jotka sisältävät molybdeeniä korroosionkestävyyden parantamiseksi) käytä 316L täyteainetta. Tyypin 321 seokselle 347 täytelanka on sopiva. Väärän täyteainelaadun käyttö heikentää valmiin hitsin korroosiokykyä, vaikka mekaaninen liitos olisikin kunnossa.
TIG-parametrit ruostumattomalle teräkselle: aseta ampeeriksi noin 1 ampeeri per 0,001 tuumaa (0,025 mm) materiaalin paksuutta. Käytä 2 % torioitua tai 2 % lantaanipitoista volframielektrodia, joka on maadoitettu neulan kärkeen. Argonsuojakaasun virtausnopeus tulee asettaa välille 15-20 kuutiojalkaa tunnissa (CFH). Pidä kulkunopeus tasaisena – hidas työskentely asianmukaisella lämmöntuonnilla on parempi kuin ympäröivän metallin kiirehtiminen ja ylikuumeneminen.
Selän huuhtelu putkien ja putkien hitsaukseen
Kun TIG-hitsataan ruostumatonta terästä olevaa putkea tai putkea, hitsausjuuren sisäpinta altistuu ilmakehän hapelle hitsausprosessin aikana. Tämä aiheuttaa ilmiön, jota kutsutaan "sokeroitumiseksi" - karkeaksi, rakeiseksi hapettuneeksi hitsausjuuressa, joka vähentää merkittävästi korroosionkestävyyttä ja mekaanista lujuutta. Takaisinhuuhtelu argonkaasulla (joka virtaa putken sisäpuolen läpi hitsauksen aikana hapen syrjäyttämiseksi) on välttämätöntä kaikissa ruostumattomasta teräksestä valmistettujen putkien sovelluksissa, joissa juurien laadulla on väliä. Tulppaa molemmat päät löysästi ja virtaa argonia alhaisella paineella toisen pään läpi, jotta positiivinen tyhjennys pysyy koko hitsin läpi.
MIG-hitsaus (GMAW) ruostumaton teräs
MIG-hitsaus on käytännöllinen vaihtoehto ruostumattomalle teräkselle, jossa tuotantonopeus on tärkeämpää kuin hitsin esteettisyys tai missä TIG-laitteita ei ole saatavilla. Prosessissa käytetään jatkuvasti syötettyä ruostumatonta teräslankaelektrodia, jossa on suojakaasua hitsisulan suojaamiseksi. Oikea suojakaasu ruostumattoman teräksen MIG-hitsaukseen on puhdas argon tai argon-helium-seos – ei miedon teräksen MIG-hitsauksessa käytettävät argon-CO2-seokset, koska CO2 edistää ruostumattoman teräksen hiilen talteenottoa ja hapettumista. Aseta suojakaasun virtausnopeus välille 14-16 litraa minuutissa (noin 30 CFH). Käytä epäjaloa metallilaatua vastaavaa ruostumatonta lankaa ja harkitse porrastettuja hitsaussarjoja lämpövääristymien minimoimiseksi.

Ruostumattoman teräksen happi-asetyleenihitsaus
Ruostumattoman teräksen kaasuhitsaus happiasetyleenillä on teknisesti mahdollista, mutta huomattavasti vaikeampaa kuin TIG-hitsaus, eikä sitä yleensä suositella tuotanto- tai rakennesovelluksiin. Prosessi vaatii erikoistunutta ruostumattomasta teräksestä valmistettua hitsausvirtausta – tyypillisesti kuivajauhetta, joka sekoitetaan tahnaksi isopropyylialkoholin kanssa ja levitetään sekä liitoksen etu- että takaosaan sekä täytetankoon. Tämä sulate estää kromin hapettumisen hitsin aikana.
Liekin asetus on kriittinen: neutraali liekki, jossa on pieni ylimäärä asetyleeniä (marginaali pelkistävä liekki), on edullinen. Hapettava liekki polttaa kromia teräksestä ja tuhoaa sen korroosionkestävyyden. Liiallinen hiiletysliekki lisää ei-toivottua hiiltä hitsiin. Hitsauksen jälkeinen juoksutusainejäännös on kovaa ja lasimaista siellä, missä se oli täysin lämmitetty – se on poistettava mekaanisesti (lankaharjaus, helmipuhallus) ennen liitoksen käyttöönottoa. Flux, joka ei saavuttanut täyttä lämpötilaa, voidaan pyyhkiä pois helpommin.
Lajeissa, kuten 304, liiallinen lämpö (500–800 °C) voi aiheuttaa kromikarbidin muodostumista raerajoilla. Tämä tila tunnetaan karbidin saostumisena, joka johtaa rakeiden väliseen korroosioon ajan myötä. Vähähiiliset teräslajit (304L, 316L) kestävät tätä ongelmaa paremmin hitsattaessa suuremmilla lämmöntuottomenetelmillä.
Ruostumattoman teräksen hitsauksen tärkeät valmisteluvaiheet
Riippumatta valitusta hitsausprosessista, pinnan esikäsittely ja kontaminaatioiden hallinta eivät ole neuvoteltavissa käytettäessä ruostumatonta terästä.
- Poista rautapitoisuudet: Kaikki ruostumattomalla pinnalla olevat rauta- tai teräshiukkaset – hiiliteräksessä käytetyistä teräsharjoista, hiomalaikoista tai metallipölystä – uppoavat ruostumattomaan teräkseen ja aiheuttavat ruostepisteitä. Käytä erityisiä ruostumattomasta teräksestä valmistettuja harjoja, hiomalaikkoja ja leikkuulaikkoja, jotka eivät ole koskaan koskettaneet hiiliterästä.
- Puhdista kaikki pinnat huolellisesti: Poista öljy, rasva ja valssaushilse liitosalueelta asetonilla tai erityisellä ruostumattomasta teräksestä valmistetun rasvanpoistoaineen avulla ennen hitsausta. Jopa sormenjäljet voivat aiheuttaa paikallista kontaminaatiota.
- Varmista, ettei liitosrakoja ole: Ruostumaton teräs on erityisen herkkä läpipuhallukselle, kun liitospintojen välissä on rakoja. Pidä liitosta valonlähteen edessä – jos valo pääsee läpi, kiinnitys on liian löysä.
- Kiinnitä ja kiinnitä hitsi turvallisesti: Ruostumattoman teräksen suuren lämpölaajenemisen ansiosta kiinnittämättömät työkappaleet voivat vääntyä merkittävästi hitsauksen aikana. Porrastele hitsaussaumat ja harkitse päähitsausten sarjan porrastamista lämmön jakautumiseksi tasaisesti.
- Ohjaa läpikulkulämpötilaa: Anna hitsausalueen jäähtyä kulkujen välillä. Jatkuvasti korkeat päästöjen väliset lämpötilat lisäävät herkistymisen (kromikarbidin saostumisen) ja vääristymisen riskiä.
Turvallisuus käytettäessä polttimen kaasuja ja ruostumattoman teräksen hitsausta
Happipolttoaineleikkaus ja ruostumattoman teräksen hitsaus aiheuttavat molemmat erityisiä turvallisuusriskejä, jotka vaativat suoraa huomiota.
Kaasupullon ja polttimen turvallisuus
- Asetyleeni cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Älä koskaan poista asetyleeniä nopeudella, joka ylittää yhden seitsemäsosan sylinterin tilavuudesta tunnissa – tämä imee asetonia letkuihin ja polttimeen aiheuttaen vaurioita ja mahdollisia vaaroja.
- Älä koskaan käytä asetyleeniä yli 15 psi:n työpaineessa – korkeammissa paineissa siitä tulee iskuherkkä ja se voi hajota räjähdysmäisesti.
- Propaani is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Käytä aina käytettävälle polttokaasulle tarkoitettuja letkuja, säätimiä ja kärkiä. Propaani hajottaa kemiallisesti asetyleenille suunniteltuja letkumateriaaleja ajan myötä.
Ruostumattoman teräksen hitsaussavujen vaarat
Ruostumatonta terästä hitsattaessa syntyy kromi(VI)-höyryä – tunnettua ihmiselle syöpää aiheuttavaa – nikkeliyhdisteiden ja muiden vaarallisten metallihöyryjen ohella. Nämä höyryt ovat vaarallisempia kuin ne, jotka syntyvät miedolla teräshitsauksella, ja vaativat aktiivisia valvontatoimenpiteitä. Paikallinen poistoilmanvaihto (LEV) lähellä kaaria tai liekkejä on pakollinen missä tahansa ammatillisessa ympäristössä. Henkilökohtaisia suojavarusteita, mukaan lukien ilmasyötteinen hitsaushengityksensuojain tai vähintään asianmukaisesti mitoitettu savusuodattava hengityssuojain, tulee käyttää. Älä luota pelkästään yleiseen ilmanvaihtoon. Kuusiarvoisen kromin altistusrajat ovat tiukasti säänneltyjä ja vaativat valvontaa tuotantoympäristöissä, joissa ruostumatonta terästä hitsataan säännöllisesti.
Oikean prosessin valinta: Kaasun leikkaus ja hitsausmenetelmän yhteenveto
varten teräksen leikkaus , polttokaasun valinta riippuu ensisijaisesti käytettävissä olevasta budjetista, vaaditusta leikkausnopeudesta ja polttimen suunnittelusta. Asetyleeni tuottaa nopeimmat lävistysajat ja voimakkaimman sisäisen lämmön, mikä tekee siitä ihanteellisen tarkkuuteen, ohueen materiaaliin ja tilanteisiin, joissa asennusajalla on merkitystä. Propaani ja propeeni tarjoavat alhaisemmat käyttökustannukset ja vertailukelpoiset leikkausnopeudet paksummille materiaaleille oikealla ruiskupolttimen asetuksella. Maakaasu on taloudellinen valinta suuritehoisiin teollisiin leikkauslaitoksiin, joissa on putkisyötö. Mikään happipolttokaasu ei ole tehokas ruostumattoman teräksen, alumiinin tai ei-rautametallien leikkaamiseen – näille materiaaleille on käytettävä plasma- tai laserleikkausta.
varten ruostumattoman teräksen hitsaus , TIG on suositeltava prosessi aina, kun ulkonäkö, korroosionkestävyys ja mekaaninen lujuus ovat etusijalla. MIG-hitsaus soveltuu raskaammille osille ja tuotantotöihin, joissa nopeudella on väliä. Ruostumattoman teräksen happi-asetyleenikaasuhitsaus on mahdollista, mutta vaativaa, joka vaatii oikeaa juoksutteen levitystä, tarkkaa liekinsäätöä ja hitsausjuotteen poistoa – se sopii paremmin kenttäkorjaustilanteisiin, joissa sähköhitsauslaitteita ei ole saatavilla. Mitä tahansa prosessia käytetäänkin, saastumisen hallinta, oikea täyteaineen valinta ja lämmönhallinta ovat kolme tekijää, jotka määräävät, toimiiko ruostumattoman teräksen hitsi pitkällä aikavälillä tarkoitetulla tavalla.