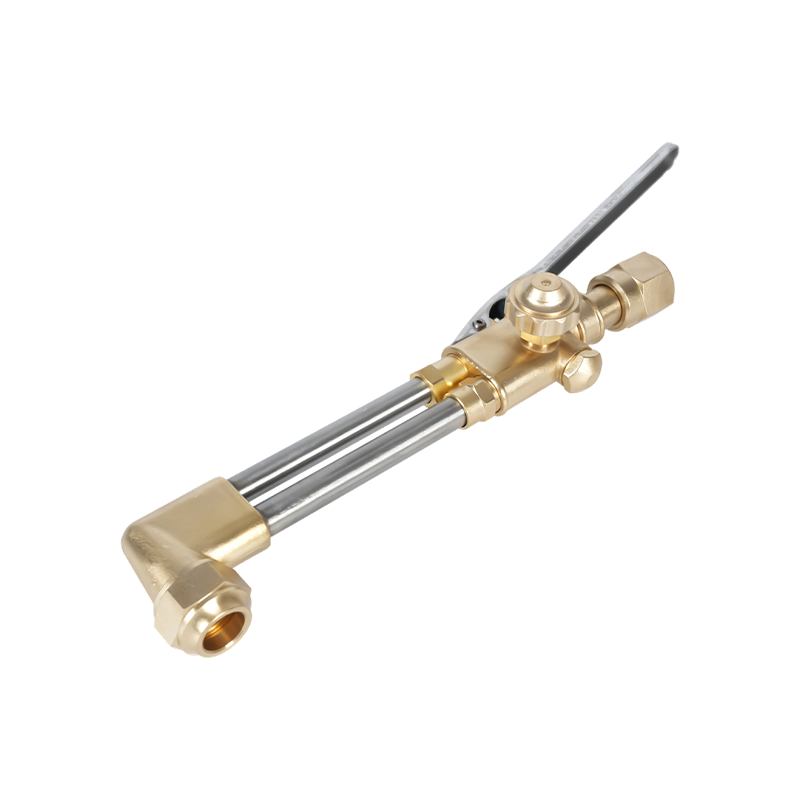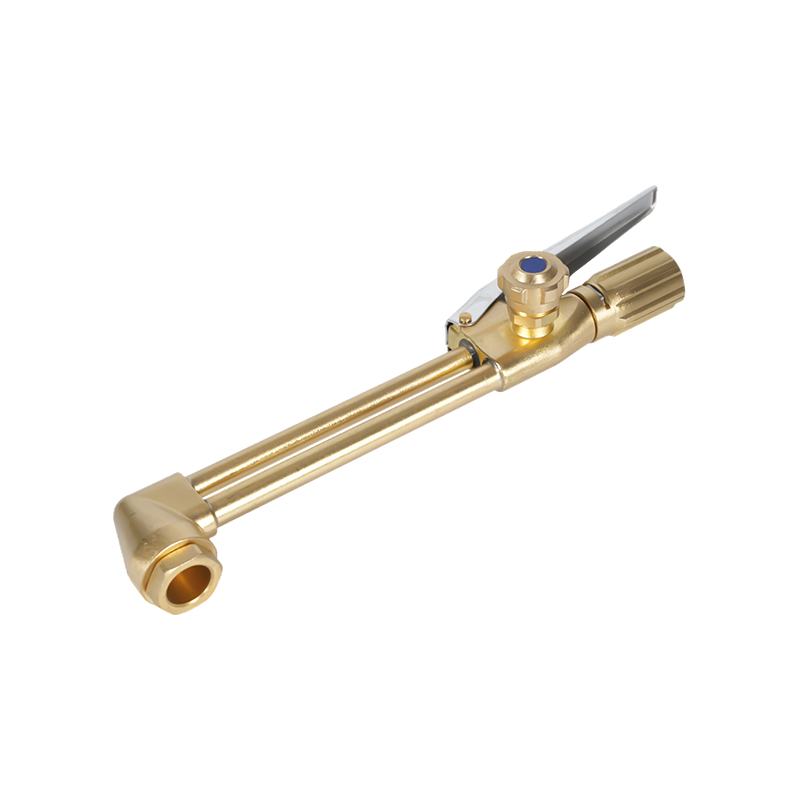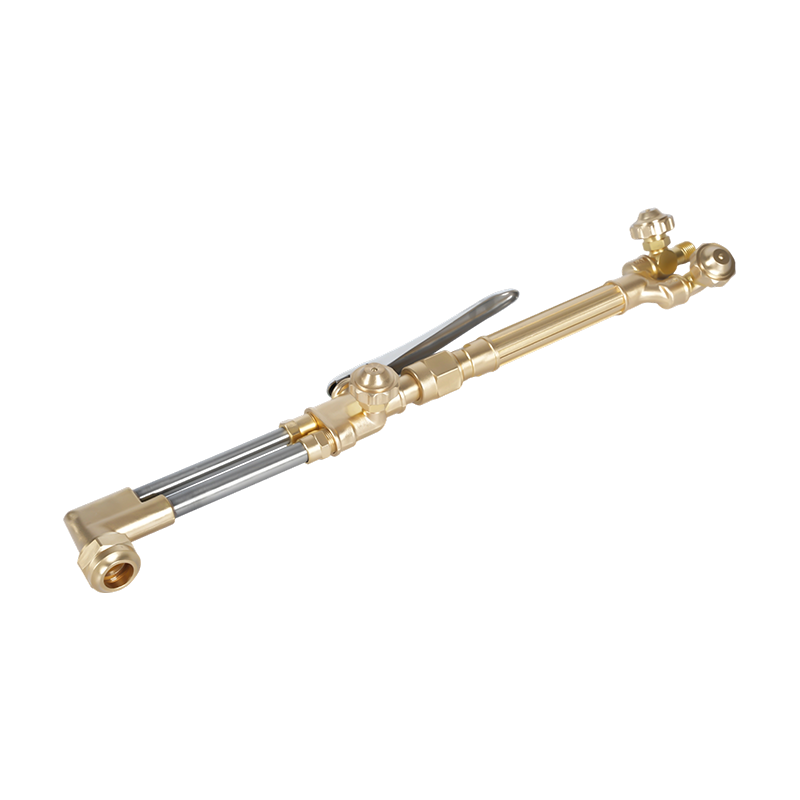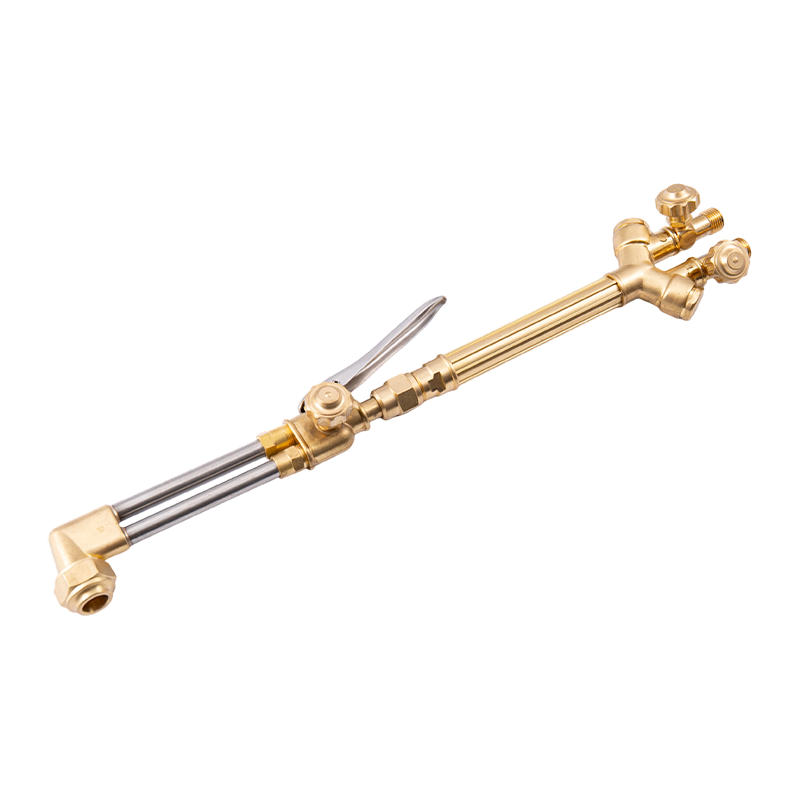
Mitä ovat Oxy-leikkausvinkit ja miksi niillä on merkitystä
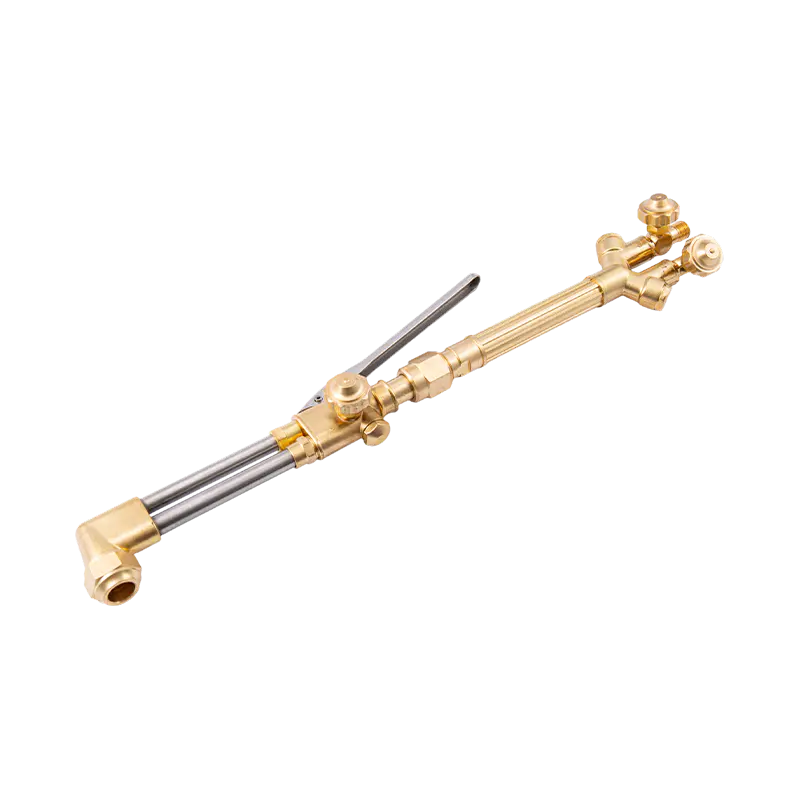
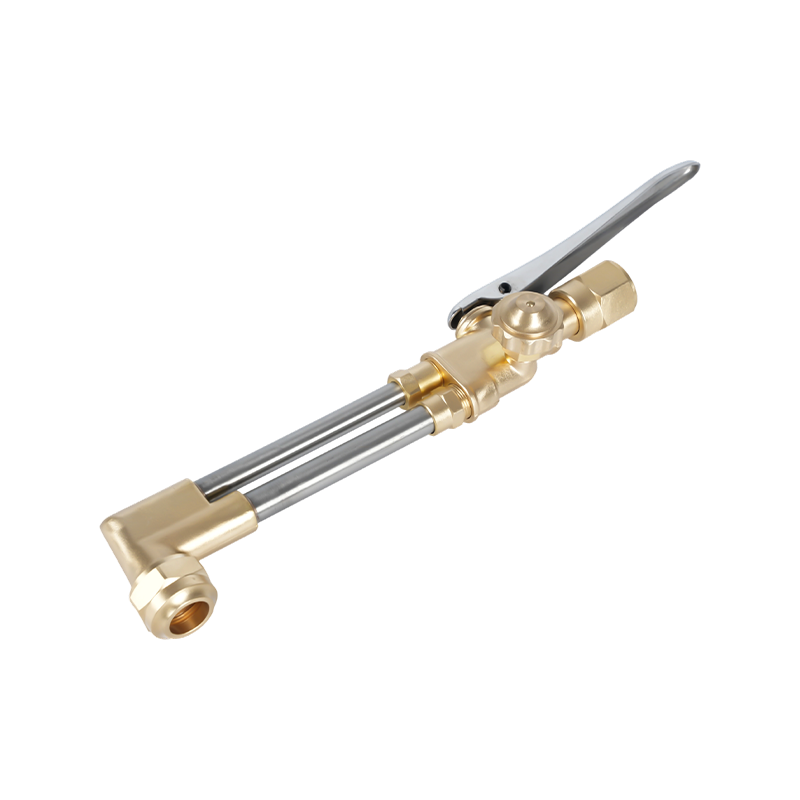
Happileikkaus kärjet – joita kutsutaan myös happipolttoainepolttimen kärkiksi tai suuttimiksi – ovat tarkkuuskomponentteja happi-polttoaineleikkauspolttimen liiketoiminnassa. Ne ohjaavat sekä esilämmitysliekin että korkeapaineisen leikkaushappivirran toimittamista, ja niiden valinta määrää suoraan leikkauslaadun, leikkausnopeuden, kaasun kulutuksen ja käyttäjän turvallisuuden. Väärän kärjen valitseminen tiettyyn käyttötarkoitukseen on yksi yleisimmistä syistä huonoon leikkauslaatuun, liialliseen kuonaan, vääntyneeseen metalliin ja ennenaikaiseen laitteiden kulumiseen.
Happipolttoaineleikkaus on edelleen yleisimmin käytetty lämpöleikkausmenetelmä maailmanlaajuisesti, vaikka plasma- ja laserprosessien omaksuminen lisääntyy tietyissä sovelluksissa. Laite on kannettava, kustannustehokas ja pystyy leikkaamaan pehmeää terästä, jonka paksuus on noin 3 mm (1/8 tuumaa) - 300 mm (12 tuumaa) – alueelle, jota yksikään plasmaleikkuri ei pysty vastaamaan vakiohintaluokkaan. Täydellisen happipolttoaineen asennuksen sisäänpääsykustannukset ovat vaatimattomat, tyypillisesti 250–350 dollaria huippuluokan käsilaitteissa, eikä sähköliitäntää tarvita, mikä mahdollistaa työn suorittamisen paikoissa, joissa virtaa ei ole saatavilla.
Kärjet valmistetaan umpikuparista (yksiosainen rakenne) tai kaksiosaisena hybridinä, jossa on messinki sisäkappale ja kuparinen ulkoholkki. Yksiosaiset kärjet ovat vakiona happi-asetyleeniasennuksissa, kun taas kaksiosaisia kärkiä käytetään tyypillisesti vaihtoehtoisten polttokaasujen, kuten propaanin, maakaasun ja propeenin, kanssa. Jokainen polttokaasu palaa eri lämpötiloissa ja eri liekin ominaisuuksilla, mikä vaatii erityisesti kyseiselle kaasulle suunniteltuja kärkiä hapen ja polttoaineen toimitussuhteiden optimoimiseksi.
Neljä keskeistä tekijää oikean happileikkauskärjen valitsemiseen
Oikean happileikkauskärjen valitseminen vaatii neljän ensisijaisen muuttujan arvioinnin. Jommankumman seuraavista vääristä kompromisseista saaminen heikentää joko leikkauslaatua tai turvallisuutta:
1. Polttimen yhteensopivuus ja istuintyyppi
Ennen muita huomioita, kärjen on oltava yhteensopiva käytettävän poltinmallin kanssa. Kärjen istukat – tiivistyspinta, jossa kärki liitetään polttimen runkoon – vaihtelevat merkittävästi eri valmistajien ja jopa saman valmistajan mallien välillä. Yhteensopimattoman kärjen käyttäminen luo vaarallisen tilanteen: syttyvää kaasua voi vuotaa liitoksesta, mikä aiheuttaa tuli- ja räjähdysvaaran. Tunnista aina polttimen valmistaja ja mallinumero ennen vaihtokärkien ostamista ja tarkista yhteensopivuus valmistajan kärkitaulukon tai laiteoppaan mukaan.
2. Metallin paksuus
Leikkauskärjen keskiaukko – reikä, jonka läpi korkeapaineleikkaushappi poistuu – on mitoitettu erityisesti syöttämään oikea happitilavuus ja nopeus määritellyllä paksuusalueella. Kun levyn paksuus kasvaa, reiän halkaisijan täytyy kasvaa riittävän leikkaushappivirran ylläpitämiseksi suuttimen ja leikkauspinnan välisen etäisyyden verran. Alimittaisen kärjen käyttäminen paksussa materiaalissa johtaa epätäydelliseen tunkeutumiseen ja karkeaan, vetovoimaiseen leikkaukseen. Ylisuuren kärjen käyttäminen ohuessa materiaalissa tuhlaa happea, lisää uurteiden leveyttä ja aiheuttaa liiallista esilämmitystä, joka voi vääntää työkappaleen.
Alla olevassa taulukossa on yleinen viite asetyleenin leikkauskärkien valintaan metallin paksuuden mukaan:
| Metallin paksuus | Kärjen koko (yleinen) | Hapen paine (psi) | Polttoainekaasun paine (psi) | Leikkausnopeus (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6–10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13-16 mm) | 1 | 35–40 | 10 | 17-19 |
| 3/4" – 1" (19–25 mm) | 2 | 36–41 | 10 | 14-16 |
| 1-1/2" – 2" (38-51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4" (64-102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Polttoainekaasutyyppi
Eri polttokaasut vaativat erilaisia kärkirakenteita, koska niiden palamisominaisuudet – liekin lämpötila, lämmön vapautumisnopeus ja happi-polttoainesuhde – vaihtelevat merkittävästi. Asetyleeni tuottaa kaikista tavallisista polttokaasuista kuumimman liekin, joka palaa 5 600–5 800 °F lämpötilassa, ja tarjoaa lyhyimmät esilämmitysajat leikkaamiseen ja talttaukseen. Se on kuitenkin kallein polttoainevaihtoehto, eikä sitä saa koskaan käyttää yli 15 psi:n paineissa, koska se muuttuu epävakaaksi tämän kynnyksen yläpuolella. Propaani ja maakaasu palavat alhaisemmissa lämpötiloissa (propaanille noin 4 250 °F) ja vaativat pidempiä esilämmitysaikoja, mutta ne ovat huomattavasti kustannustehokkaampia suuren volyymin lämmityksessä ja laajan alueen lämmitystoiminnoissa. Vaihtoehtoisille polttokaasuille suunnitelluissa kärjissä on ylimääräiset esilämmitysaukot kompensoimaan liekin alhaisempaa lämpötilaa.
4. Poraustyyppi: Sylinterimäinen vs. poikkeava
Leikkaushappireiän geometrialla – keskikanavalla, jonka läpi korkeapaineinen happi kulkee – on suuri vaikutus paksumpien materiaalien leikkaustehoon. Sylinterimäiset kärjet ovat vakiona ohuempien materiaalien (1/8 - 3/8 tuumaa) käsinleikkaukseen ja koneleikkaukseen, ja ne toimivat optimaalisesti noin 40 psi:n paineessa polttimen sisääntulossa. Erilaiset porauskärjet, jotka leviävät ulospäin kohti ulostuloa, ylläpitävät laadukkaampaa yliäänihappivirtaa suuremmalla etäisyydellä suuttimesta, joten ne ovat suositeltavin valinta levyille, jotka ovat paksumpia kuin 3/8 tuumaa. Erilaiset porauskärjet toimivat korkeammilla paineilla, tyypillisesti 75–100 psi, mutta ne tarjoavat nopeammat leikkausnopeudet ja pienemmän hapenkulutuksen leikkausjalkaa kohti verrattuna sylinterimäisiin porauskärkiin vastaavilla paksuuksilla.
Oxy-leikkauskärjen huolto ja yleiset ongelmat
Huonokuntoinen leikkuukärki on yksi yleisimmistä turhauttavien leikkauslaatuongelmien syistä, vaikka kaikki muut parametrit olisi asetettu oikein. Kärkien säännöllinen tarkastus ja puhdistus on olennaista tasaisen toiminnan kannalta.
Kärkien puhdistus tulee suorittaa sopivalla kärjen puhdistusaineella - sarjalla kokoisia lankaviiloja, jotka on sovitettu aukon halkaisijaan. Yksiosaiset kärjet vaativat erilaisen puhdistusaineen kuin kaksiosaiset kärjet. Puhdistusprosessi sisältää sopivan kokoisen viilan varovaisen ajelemisen jokaisen aukon läpi hiilikerrostumien ja roiskeiden poistamiseksi ilman, että porausreikä laajenee. Liiallinen puhdistus tai liian suuren viilan käyttö vahingoittaa aukon geometriaa ja heikentää pysyvästi kärjen suorituskykyä.
Yleisiä leikkauslaatuongelmia ja niiden todennäköisiä kärkiin liittyviä syitä ovat seuraavat. Leikkauksen pyöristetty yläreuna johtuu liiallisesta esilämmityksestä – tyypillisesti liian suuresta kärjestä tai liiallisesta polttokaasun paineesta. Leikkauspinnalla taaksepäin kallistuvat vetoviivat osoittavat riittämätöntä leikkaushappipainetta tai materiaalin paksuuteen nähden liian pientä kärkeä. Karkea, epätasainen leikkauspinta, jossa on liiallinen kuonatartunta, viittaa likaiseen tai vaurioituneeseen kärjen aukkoon, väärään kulkunopeuteen tai saastuneeseen hapen syöttöön. Kun nämä oireet ilmaantuvat, tarkasta ja puhdista kärki ennen kaasupaineiden säätämistä, sillä paineen säädöt eivät voi kompensoida kärjen fyysistä vauriota.
Puikkohitsaus vs MIG: Ydineron ymmärtäminen
Puikkohitsaus – joka tunnetaan muodollisesti suojatulla metallikaarihitsauksella (SMAW) – ja MIG-hitsaus (Metal Inert Gas welding, jota kutsutaan myös Gas Metal Arc Weldingiksi tai GMAWksi) ovat kaksi laajimmin käytettyä kaarihitsausprosessia maailmanlaajuisesti. Molemmat muodostavat hitsin synnyttämällä sähkökaaren, joka sulattaa kuluvan elektrodin ja epäjalometallin muodostaen sulatetun liitoksen. Mutta tapa, jolla jokainen prosessi saavuttaa tämän, ja olosuhteet, joissa kukin prosessi on erinomainen, eroavat huomattavasti.
Puikkohitsauksessa päällystetty elektrodi - "puikko" - kiinnitetään puikkopitimeen ja liitetään virtalähteeseen. Kaaren palaessa elektrodin vuopinnoite palaa pois muodostaen suojakaasun, joka suojaa sulaa hitsausallasta ilman epäpuhtauksilta ja muodostaa samalla kuonakerroksen jäähdyttävän hitsin päälle. MIG-hitsauksessa umpilankaelektrodi syötetään automaattisesti ja jatkuvasti kelalta hitsauspistoolin läpi, kun taas erillinen suojakaasusäiliö – tyypillisesti argon, CO₂ tai argon-CO₂-seos – syötetään pistoolin suuttimen läpi suojaamaan hitsausallasta. Flux-pinnoitetta ei käytetä, eikä kuonaa synny.
Käytännön perustavanlaatuinen ero on tämä: puikkohitsaus on kannettavampaa, kestää paremmin vaikeita pintoja ja ulko-olosuhteita ja alhaisempi alkukustannus; MIG-hitsaus on nopeampaa, puhtaampaa ja tuottaa korkealaatuisempia hitsejä kontrolloiduissa ympäristöissä. Kumpikaan prosessi ei ole yleisesti parempi – oikea valinta riippuu täysin sovelluksesta.
Puikkohitsaus vs MIG: Head-to-Head -vertailu
| Luokka | Puikkohitsaus (SMAW) | MIG-hitsaus (GMAW) |
|---|---|---|
| Varustuskustannukset | Alempi – yksinkertainen asennus, vähemmän komponentteja | Korkeampi — vaaditaan langansyöttölaite, kaasusäiliö, säädin |
| Oppimiskäyrä | Helppo käynnistää, vaikeampi hallita (kaaren pituuden hallinta) | Helpoin kaariprosessi oppia; tasainen langansyöttö auttaa aloittelijoita |
| Hitsausnopeus | Hitaampi — elektrodit on vaihdettava usein | Nopeampi – jatkuva langansyöttö, minimaaliset seisokit |
| Hitsauksen puhtaus | Kuona ja roiske vaativat hitsauksen jälkeistä lastuamista ja hiontaa | Minimaalinen kuona; Hitsauksen jälkeistä puhdistusta tarvitaan vähän tai ei ollenkaan |
| Ulkokäyttöön | Erinomainen – itsesuojaava, ei tuulen vaikutuksesta | Huono ulkona – tuuli häiritsee suojakaasupeittoa |
| Pinnan valmistelu vaaditaan | Minimaalinen – voi hitsata ruosteen, maalin ja valssihilsettä | Korkea – puhdas, paljas metalli tarvitaan laadukkaisiin tuloksiin |
| Metallin paksuus Range | Paras 1/8" ja paksummille; ei sovellu ohuille levyille | Toimii niin ohuilla kuin 26-koon materiaalilla paksuihin levyihin asti |
| Siirrettävyys | Erittäin kannettava – kompakti, kaasusäiliötä ei tarvita | Vähemmän kannettava – kaasupullo ja langansyöttölaite lisäävät massaa |
| Parhaat sovellukset | Rakenneteräs, kenttäkorjaus, putkisto, raskaat laitteet | Autot, valmistusliikkeet, tuotantoympäristöt |
Missä kukin prosessi voittaa: Reaalimaailman sovellusskenaariot
Puikkohitsaus: valinta ulkokäyttöön, raskaisiin töihin ja huoltotöihin
Puikkohitsauksen itsesuojautuva elektrodi tarkoittaa, että tuuli ja veto eivät heikennä hitsin laatua – ratkaiseva etu rakennustyömailla, ulkoputkistoissa ja maatalouden korjaustöissä. Prosessi käsittelee ruosteisia, maalattuja tai valssattuja pintoja paljon paremmin kuin MIG, mikä vähentää merkittävästi pinnan valmisteluun kuluvaa aikaa ennen hitsauksen aloittamista. Teräsrakennetöissä, raskaan kaluston korjauksessa ja putkihitsauksessa puikkohitsaus on edelleen ammattistandardi monilla teollisuudenaloilla. Puikkohitsauksella saavutettava syvä kaariläpäisy tekee siitä erityisen tehokkaan paksummissa teräksen ja valuraudan osissa. Laitteiden siirrettävyys on toinen suuri etu: puikkohitsauskone voidaan kuljettaa etätyöpaikalle ilman erillistä kaasupulloa, mikä tekee siitä ainoan käytännöllisen valinnan todella etätyömaille.
MIG-hitsaus: Nopeuden, puhtauden ja ohuiden materiaalien valinta
Valvotussa myymälässä tai tuotantoympäristössä MIG-hitsaus on lähes aina tuottavampi valinta. Jatkuva langansyöttö eliminoi tarpeen pysäyttää ja vaihtaa elektrodeja muutaman tuuman välein, mikä lisää dramaattisesti hitsauspalon todelliseen asettamiseen käytettyä aikaa verrattuna puikkohitsauksen vaatimaan seisokkiaikaan. MIG tuottaa hitsejä mahdollisimman vähän roiskeita ja ilman kuonaa, mikä tarkoittaa, että valmiit osat vaativat vain vähän tai ei ollenkaan hiontaa tai puhdistusta ennen siirtymistä seuraavaan tuotantovaiheeseen. Autoteollisuudessa, peltityössä ja huonekalujen valmistuksessa – sovelluksissa, joissa hitsin ulkonäöllä ja ohuiden materiaalien ominaisuuksilla on merkitystä – MIG on jatkuvasti suositeltava menetelmä. Sitä pidetään laajalti myös aloittelijan helpoimpana kaarihitsausprosessina, koska automaattinen langansyöttö säilyttää johdonmukaisemman kaaren kuin puikkohitsauksessa vaadittava manuaalisesti ohjattu elektrodin pituus.
Milloin käyttää molempia
Ammattihitsaajat ja valmistusliikkeet ylläpitävät usein molempia prosesseja. Yleinen työnkulku sisältää MIG:n käyttämisen vakiokomponenttien suurten määrien tuotantoon liikkeessä ja vaihtoon kenttäkorjauksissa, olemassa olevien rakenteiden rakennetöissä tai missä tahansa työssä, jossa suojakaasun toimitus on epäkäytännöllistä. Tehokkain tapa hitsauksen hankinnassa ja koulutuksessa on käsitellä sauvaa ja MIG:tä toisiaan täydentävinä työkaluina kilpailevien vaihtoehtojen sijaan — kukin kattaa toistensa rajoitukset, ja yhdessä ne kattavat käytännössä kaiken kirjon metallien liitosvaatimuksia.
Kustannusarviot: alkuinvestointi vs. pitkän aikavälin tehokkuus
Puikkohitsaus voittaa jatkuvasti ennakkokustannuksia. Vakavaan työhön sopiva peruspuikkohitsauskone on saatavilla huomattavasti halvemmalla kuin vastaava MIG-kokoonpano, joka vaatii itse hitsauskoneen lisäksi myös langansyöttömekanismin, suojakaasupullon, säätimen ja lankakelojen. Satunnaisessa harrastajakäytössä, pienissä korjaustöissä tai budjettirajoitteisissa töissä puikkohitsauksen alempi este on todellinen etu.
Kustannuskuva muuttuu suuren volyymin tuotantoympäristöissä. MIG-hitsauksen nopeammat kulkunopeudet, lyhyempi työaika hitsausta kohti ja minimaaliset hitsauksen jälkeiset puhdistuskustannukset voivat kompensoida suuremmat alkuinvestoinnit suhteellisen nopeasti. Jatkuva langansyöttö tarkoittaa myös sitä, että MIG-käyttäjä käyttää enemmän aikaa hitsaukseen ja vähemmän aikaa uudelleenasemointiin, elektrodien vaihtoon ja kuonan puhdistamiseen – mikä tarkoittaa suoraan korkeampaa tuottavuutta tunnissa. Suuria valmistussopimuksia tekeville teollisille ostajille ja hitsausurakoitsijoille MIG-hitsauksen pitkän aikavälin kustannustehokkuus oikeuttaa usein korkeamman ennakkopääomavaatimuksen.
Kulutuskulut noudattavat samaa kaavaa. Puikkoelektrodit ovat halpoja yksittäin, mutta niitä kuluu määrällä, joka sisältää niiden vaihtamiseen käytetyn hitsaamattoman ajan. MIG-lanka ja suojakaasu edustavat korkeampia toistuvia yksikkökustannuksia, mutta hitsaustuuman hinta korkean tuotantoympäristössä on usein kilpailukykyinen, kun otetaan huomioon työn tehokkuus. Stickin ja MIG:n välillä tehtävässä päätöksessä tulisi aina ottaa huomioon kokonaiskustannukset – laitteet, kulutustarvikkeet, työ ja puhdistusaika – pelkän ostohinnan sijaan.