Kuinka asetyleenileikkauspolttimen kärjet toimivat
Asetyleenileikkauspolttimen kärki on happipolttoaineleikkausjärjestelmän päätekomponentti – piste, jossa kaasukemia, painetekniikka ja metallurginen reaktio yhtyvät ja muodostavat leikkauksen. Leikkuukärjen mekaanisen toiminnan ymmärtäminen on perusta oikean kärjen valinnassa, oikeiden paineiden asettamisessa ja ongelmien diagnosoinnissa, kun leikkauslaatu heikkenee.
Leikkausprosessi toimii kahdessa erillisessä vaiheessa, joita molempia ohjaa kärjen geometria. Ensinnäkin esilämmitä liekit — syötetään keskireikää ympäröivän pienempien aukkojen renkaan kautta — nosta epäjaloa metallia sen syttymislämpötilaan, joka on noin 982 °C (1 800 °F). Asetyleeni on suositeltava polttoaine tässä vaiheessa, koska sen palaminen hapen kanssa tuottaa noin 5 720 °F (3 160 °C) liekin lämpötilan, ja suurin osa sen lämmöstä keskittyy sisempään liekkikartioon. Tämä sisäkartion konsentraatio mahdollistaa nopean, tarkan esilämmityksen ja minimaalisella lämpövaikutteisella vyöhykkeellä ympäröivällä metallilla – etu, jota vaihtoehtoiset polttoaineet, kuten propaani ja propeeni, eivät voi täysin replikoida.
Kun teräs saavuttaa syttymislämpötilan ja muuttuu kirsikanpunaiseksi, käyttäjä avaa leikkaushappivivun. Korkeapaineinen puhdas happivirta (puhtausaste 99,5 % tai korkeampi) vapautuu kärjen keskireiän kautta. Tämä happisuihku ei sulata terästä – se aiheuttaa eksotermisen hapetusreaktion, joka polttaa raudan suoraan ja muuntaa sen rautaoksidikuonaksi, joka kaasuvirran nopeudella samanaikaisesti poistuu urasta. Tuloksena on lämpökemiallinen leikkaus mieluummin kuin lämpösulate, minkä vuoksi happiasetyleeni voi leikata useita tuumaa paksuja teräslevyjä, joita mikään plasma- tai laserprosessi ei pysty vastaamaan taloudellisesti mittakaavassa.
Kaksi kriittistä asetyleenikohtaista rajoitusta säätelee leikkauskärkien käyttöä: asetyleenin käyttöpaine ei saa koskaan ylittää 15 PSI (1 bar) , kun kaasu muuttuu kemiallisesti epävakaaksi ja iskuherkäksi tämän kynnyksen yläpuolella. Lisäksi asetyleeniä ei saa poistaa sylinteristä nopeudella, joka ylittää yhden seitsemäsosan sylinterin kokonaiskapasiteetista tunnissa – nopeampi poistaminen imee nestemäistä asetonia letkuihin ja polttimeen, vaurioittaa laitteita ja aiheuttaa vaarallisen liekin käyttäytymisen.
Yksiosaiset vs. kaksiosaiset leikkauskärjet
Asetyleenileikkauspolttimen kärjet valmistetaan kahdessa rakenteellisessa muodossa, ja ero niiden välillä ei ole pelkästään kosmeettinen – se määrittää kaasun yhteensopivuuden, liekin geometrian, lämpösuorituskyvyn ja leikkaustyön tyypin, jota kukin kärki on suunniteltu suorittamaan.
Yksiosaiset asetyleenileikkauskärjet
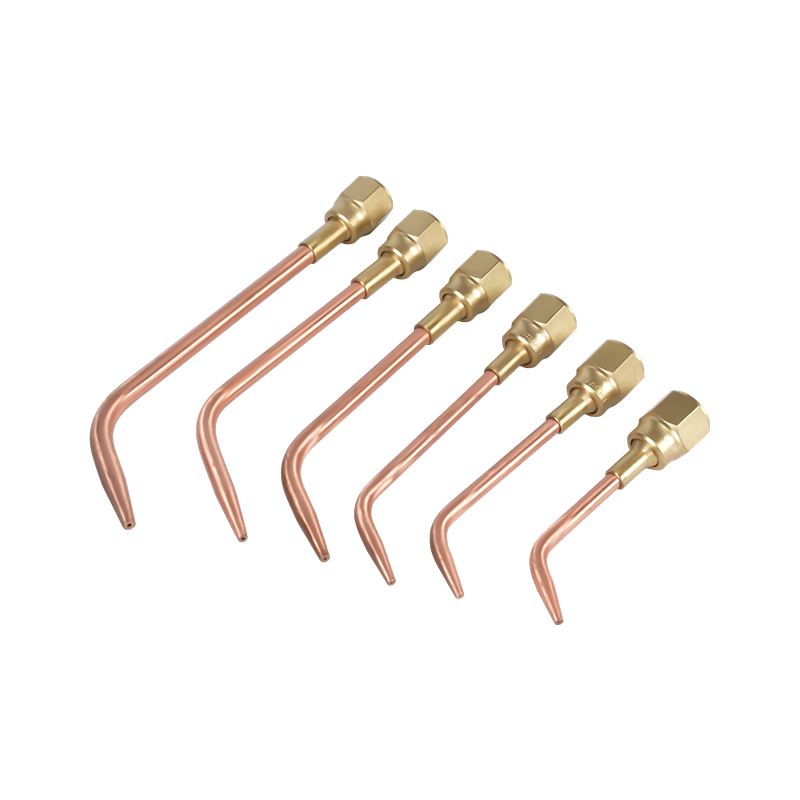
Yksiosaiset kärjet on koneistettu kiinteästä kupariseoksesta aihiosta – yleisimmin telluurikuparista, joka on valittu korkean lämmönjohtavuuden, työstettävyyden ja kärjen pinnassa syntyvän äärimmäisen lämmön kestävyyden vuoksi. Kärki on valmistettu poraamalla ja tarkkuuspuhalluksella kalibroitujen lankojen yli, jotta saadaan aikaan tarkat esilämmitysaukot ja keskusleikkaushappireikä, jonka halkaisija on tarkasti säädelty. Tuloksena on yksi integroitu komponentti, jossa ei ole liitoksia kaasukanavien välillä. Yksiosaiset kärjet ovat suunniteltu yksinomaan asetyleenille ja ovat vakiomuoto käsin leikkaamiseen valmistus-, rakennus-, auto- ja rakenneterästöiden välillä. Niissä on tyypillisesti neljä tai kuusi esilämmitysreikää, jotka on järjestetty samankeskisesti keskireiän ympärille.

Kaksiosaiset leikkauskärjet
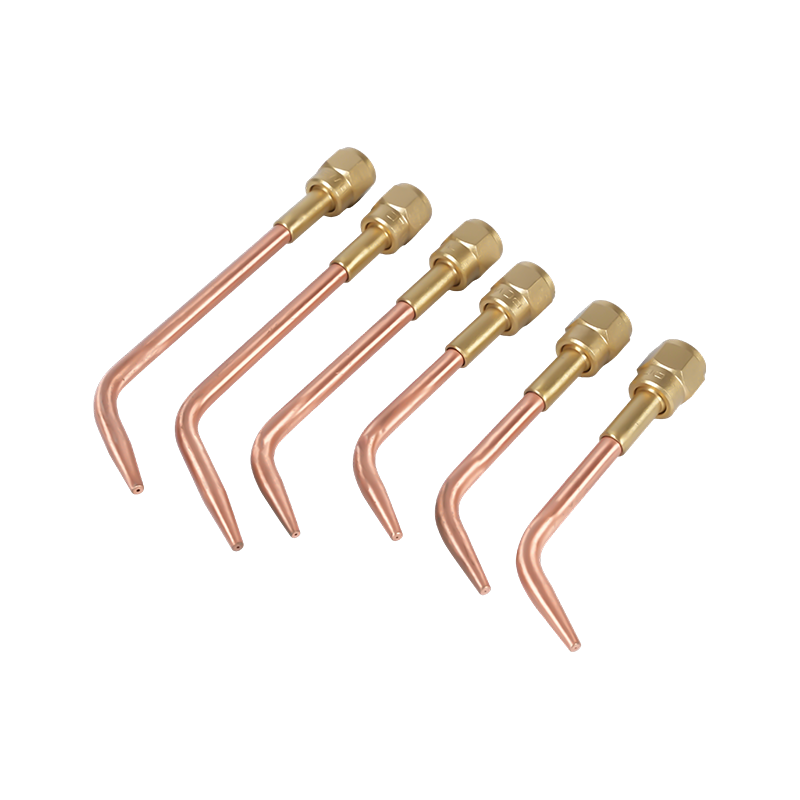
Kaksiosaiset kärjet koostuvat kuparisesta ulkokuoresta ja messinkisestä sisäosasta. Tämä rakenne luo esilämmitysliekkiurat kahden komponentin väliin yhden kappaleen läpi porattujen kanavien sijaan. Kaksiosaiset kärjet on suunniteltu käytettäväksi vaihtoehtoisten polttoainekaasujen – propeenin, propaanin, maakaasun ja MAPP:n – kanssa, missä näiden kaasujen pidempi esilämmitysaika ja erilainen liekkigeometria edellyttävät laajempaa ja hajautetumpaa esilämmityskuviota. Kaksiosaiset kärjet ovat ei ole vaihdettavissa asetyleeniasennusten kanssa : liekin ominaisuudet ja kaasunpainevaatimukset vaihtelevat perusteellisesti, ja väärän kärjen käyttö heikentää sekä leikkauslaatua että turvallisuutta.
| Ominaista | Yksiosainen kärki | Kaksiosainen kärki |
|---|---|---|
| Rakennusmateriaali | Kiinteä kupariseos (telluurikupari) | Kuparinen ulkokuori messinki sisäosa |
| Yhteensopiva polttokaasu | Vain asetyleeni | Propaani, propeeni, MAPP, maakaasu |
| Esilämmitysaukon suunnittelu | Poratut reiät (4 tai 6) | Urat kuoren ja sisäosan välillä |
| Liekin keskittyminen | Korkea – sisäkartion tarkennus | Leveämpi — hajautettu esilämmityskuvio |
| Tyypillinen sovellus | Käsinleikkaus, tarkkuustyö, ohut-keskikokoinen levy | Tuotantoleikkaus, raskas levy, lämmitys |
Kärjen numerointi ja suuttimien mitoitus selitetty
Yksi sitkeimmistä sekaannusten lähteistä leikkuukärkien valinnassa on numerointijärjestelmä. Toisin kuin kiinnittimet tai poranterät, polttimen kärkien numerot eivät noudata yleistä standardia. eri valmistajat antavat eri numerot suuttimille, joiden läpimitta on sama . Yhden valmistajan koon #2 kärjessä voi olla sama leikkaushappireikä kuin toisen valmistajan koossa #3. Tämä epäjohdonmukaisuus ei ole vika; se heijastaa historiallisia brändikohtaisia käytäntöjä, jotka on luotu itsenäisesti eri puolilla alaa.
Teknisesti oikea lähestymistapa kärjen valintaan on määrittää happiaukon halkaisijan leikkaaminen , ilmaistaan poranterän indeksin kokona, eikä pelkästään kärjen numerona. Keskireikä – yksittäinen reikä, jonka läpi korkeapaineleikkaushappi johdetaan – on mitta, joka määrittää leikkauskohtaan saapuvan hapen määrän ja siten teräksen enimmäispaksuuden, jonka kärki voi leikata puhtaasti. Esilämmitysaukon halkaisijat ovat toissijaisia määrityksiä, jotka vaikuttavat esilämmitysnopeuteen ja jotka valmistaja on suunnitellut vastaamaan keskireikää.
Kärkien lukumäärä kasvaa yleensä aukon koon mukaan: pienemmät luvut (000, 00, 0, 1) vastaavat pienempiä ohuelle materiaalille sopivia suuttimia, kun taas suuremmat luvut (4, 5, 6 ja enemmän) vastaavat suurempia suuttimia raskaan levyn leikkaamiseen. Valikoimamme on polttimen kärjet on valmistettu tarkkuussuihkutettujen aukkojen toleransseilla, ja kunkin mallin porausindeksikoot on julkaistu, jotta mittasuhteet voidaan tarkistaa suoraan olemassa olevissa laitteissasi käytetystä numerointikäytännöstä riippumatta.
Asetyleenileikkauskärkien valintataulukko
Seuraavassa taulukossa on vakiokärjen valinnat ja paineparametrit asetyleenileikkaukseen hyvässä kunnossa olevalla miedolla teräksellä. Kaikki paineet mitataan säätimestä 25 jalan letkulla. Jos letkun pituus on huomattavasti lyhyempi tai pidempi kuin 25 jalkaa, säädä työpainetta vastaavasti, jotta kärjen ulostulopaine pysyy oikeana.
| Metallin paksuus | Tyypillinen kärjen koko | O₂-paine (PSI) | C2H₂-paine (PSI) | Esilämmitä reiät |
|---|---|---|---|---|
| Jopa 1/8" (3 mm) | #000 / #00 | 20-25 | 3–5 | 4 |
| 1/8"–1/4" (3–6 mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13 mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25 mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51 mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102 mm) | #5/#6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152 mm) | #7/#8 | 70-100 | 8-15 | 6 |
Kaikkiin tämän taulukon merkintöihin sovelletaan poikkeuksetta kahta toimintasääntöä. Ensinnäkin älä koskaan käytä kärkeä, joka on mitoitettu paksummalle materiaalille kuin mitä itse leikkaat -ylikokoinen kärki toimittaa enemmän happea kuin esilämmitysliekki pystyy kuluttamaan kunnolla, mikä aiheuttaa ylikuumenemista, kärkivaurioita, takaiskua ja repaleisia leikkauksia. Toiseksi, älä koskaan ylitä 15 PSI asetyleenin työpainetta kärjen koosta tai levyn paksuudesta riippumatta; jos tietty leikkaus vaatii enemmän happivirtausta kuin oikean kokoinen kärki pystyy tarjoamaan turvallisessa asetyleenin paineessa, ratkaisu on vaihtaa suurempaan happisylinteriin tai jakotukkiin, ei asetyleenin painetta nostaa.
Suorareikäinen vs. erilaiset porauskärjet
Yksiosaisen ja kaksiosaisen eron lisäksi asetyleenileikkauskärjet erottuu edelleen keskeisen leikkaushappireiän geometriasta. Tämä erittely on kriittinen käyttäjille, jotka työskentelevät sekä käsin pidettävien että koneeseen asennettujen leikkauslaitteiden kanssa.
Suorat porauskärjet
Suora poraus ylläpitää tasaisen sylinterimäisen halkaisijan kaasun läpiviennistä kärjen poistoaukkoon. Suorareikäiset kärjet leikkaavat happipaineita 40-60 PSI ja ovat vakiomalli käsinleikkausoperaatioissa. Niiden tuottama sylinterimäinen kaasuvirta on vakaa kohtuullisilla nopeuksilla, mikä antaa käyttäjälle riittävän hallinnan leikkauslinjasta, kuonanpoistosta ja esilämmityksen peitosta polttimen manuaalisen liikkeen aikana.
Erilaiset porauskärjet
Poikkeava reikä – jota kutsutaan myös leveneväksi tai kartiomaiseksi poistoaukoksi – levenee hieman kärjen ulostuloaukon kohdalla, jolloin leikkaava happivirta voi laajentua ja kiihtyä poistuessaan. Tämä geometria on suunniteltu koneleikkaussovelluksiin ja toimii 70-100 PSI leikkaushapen paine . Nopeampi happivirtaus mahdollistaa noin 25 % suuremmat leikkausnopeudet kuin samankokoiset suorat porauskärjet, säilyttäen samalla hyväksyttävän uurrelaadun pehmeässä teräslevyssä paksuuksilla, joissa koneleikkaus on taloudellisesti perusteltua. Poikkeavia porauskärkiä ei suositella käsinleikkaukseen: suuremmat paineet ja kiihdytetystä virrasta tuleva käyttäjän antama palaute vaikeuttavat huomattavasti tarkkaa manuaalista ohjausta.
Kärjen huolto, puhdistus ja turvallisuus
Leikkuukärjen kunto määrää suoraan leikkuulaadun ja käyttöturvallisuuden. Kärki, jossa on osittain tukossa olevat esilämmitysaukot, epämuodostunut keskireikä tai saastunut istukkapinta, tuottaa epäsäännöllisen liekin, epävakaan leikkaavan happivirran ja lisää takaisinsytytyksen tai takaiskun riskiä. Kärjen huolto ei ole valinnaista – se on rutiinikäyttövaatimus.
Puhdistusmenettely
Kärjen aukkoihin kerääntyy roiskeita, kuonaa ja hapetusjäämiä normaalin käytön aikana. Nämä kerrostumat rajoittavat kaasuvirtausta ja vääristävät liekkikuviota. Puhdistus on suoritettava kärjen puhdistusaineet, jotka on erityisesti suunniteltu käytettävän aukon halkaisijalle -ei koskaan nauloilla, langoilla, poranterillä tai improvisoiduilla työkaluilla. Kärjen puhdistusaineet ovat lieriömäisiä viiloja, jotka on mitoitettu vastaamaan standardiaukkojen halkaisijaa; oikein käytettynä ne poistavat saostumat suurentamatta tai muuttamatta reikää. Esilämmitys- tai leikkausaukon suurentaminen jopa muutaman tuhannesosan verran muuttaa kaasun virtausominaisuuksia niin paljon, että se vaikuttaa liekin tasapainoon ja leikkauslaatuun, eikä epämuodostunutta porausta voida korjata – kärki on vaihdettava. Puhdista kaikki aukot yksitellen kevyellä viilausvedolla ja puhalla sitten kärjen läpi matalapaineisella paineilmalla poistaaksesi kaikki roskat ennen uudelleenasennusta.
Istuimen kasvojen tarkastus
Kärjen istuinpinnan – koneistetun pinnan, joka liittyy polttimen päähän – on oltava tasainen, sileä ja vapaa purseesta. Vaurioituneen istukan pinnan ansiosta kaasu pääsee ohittamaan kärjen ja polttimen välisen tiivisteen, jolloin syntyy vuoto, joka tuottaa epäsäännöllisen liekin ja aiheuttaa takaiskuvaaran. Tarkista istuinpinnat jokaisen kärjen poistamisen jälkeen. Vaaleat pinnan jäljet voidaan kiillottaa hienolla hiomapaperilla tasaiselle pinnalle; kaikki kärjet, joissa on syviä uurteita, halkeamia tai merkittäviä pinnan epätasaisuuksia, on vaihdettava välittömästi.
Takaisintulehduksen ja takaiskujen ehkäisy
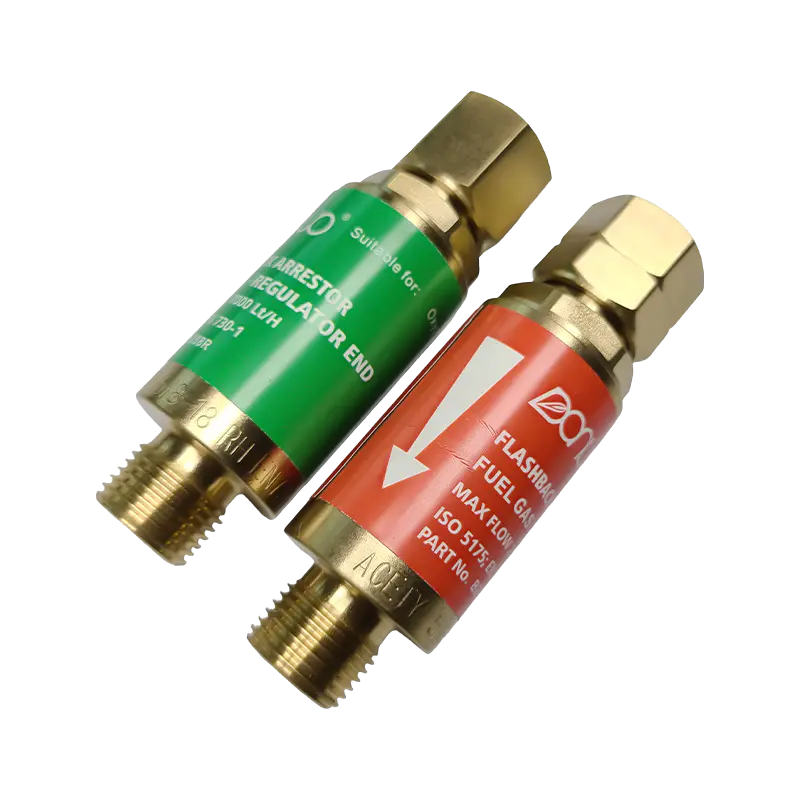
Takaisinsytytys – jossa liekki pomppaa takaisin kärkeen ja syttyy uudelleen kärjen pinnalla – johtuu yleisimmin toimimisesta kärjen koon vähimmäispaineen alapuolella, kärjen pitämisestä liian lähellä työpintaa tai osittain tukkeutuneista aukoista, jotka rajoittavat kaasun virtausta. Jos tapahtuu takaisku, sulje ensin asetyleeniventtiili ja sitten happiventtiili, anna kärjen jäähtyä, tarkasta ja puhdista aukot ja tarkista paineasetukset ennen uudelleensytytystä. Takauma - jossa liekki kulkee letkuihin ja säätimiin - on vakavampi tapahtuma, joka vaatii takaiskusuojat asennettuna sekä polttoaine- että happilinjoihin polttimen rungossa tai säätimen ulostuloissa. Flashback-suojat ovat pakollisia asetyleenijärjestelmissä useimmilla lainkäyttöalueilla ja niitä suositellaan paikallisista vaatimuksista riippumatta.
Oikean vinkin valitseminen asetukseesi
Asetyleenileikkauspolttimen kärjen oikea valinta vaatii neljän peräkkäisen päätöksen tekemisen. Niiden soveltaminen järjestyksessä poistaa useimmat valintavirheet ennen kuin ne tapahtuvat.
- Vaihe 1 – Varmista polttokaasun yhteensopivuus. Varmista, että asennuksessasi käytetään asetyleeniä, ei propaania, propeenia tai MAPP:ta. Asetyleenijärjestelmissä saa käyttää vain yksiosaisia, erityisesti asetyleenia varten valmistettuja kärkiä. Kaksiosaisen vaihtoehtoisen polttoaineen kärjen käyttäminen asetyleenipolttimessa saa aikaan väärän liekin geometrian ja arvaamattoman kaasukäyttäytymisen.
- Vaihe 2 – Määritä metallin enimmäispaksuus. Valitse kärki, joka on suunniteltu leikkaamaan paksuimman osan, jonka kohtaat työssä, ei keskimääräistä paksuutta. Leikkaus 10 % paksummaksi kuin kärjen nimelliskapasiteetti tuottaa epätäydellisen tai repaleisen leikkauksen; Jos käytät paksuinta osaa varten alimitoitettua kärkeä ja yrität kompensoida sitä korkeammalla paineella, seurauksena on takaisku ja kärkivaurio.
- Vaihe 3 – Valitse poraustyyppi sovelluksen mukaan. Käsinleikkaus vaatii suoria porauskärkiä 40–60 PSI:n leikkaushappella. Kone- tai automatisoidut leikkaustoiminnot hyötyvät toisistaan poikkeavista 70–100 PSI:n porauskärjeistä 25 %:n nopeusedulla, jonka ne tarjoavat suorissa levyleikkauksissa.
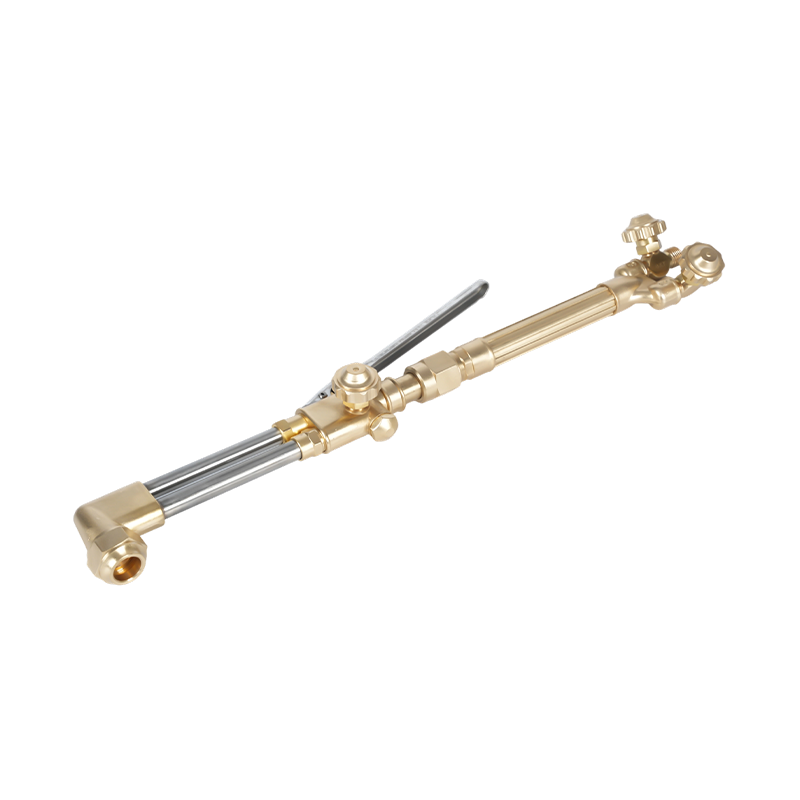
- Vaihe 4 – Tarkista polttimen kahvan ja pään yhteensopivuus. Leikkauskärkien on asetuttava oikein polttimen päätä vasten, johon ne on asennettu. Kärkilangan, istukan geometrian ja pään kierteen on oltava samat. Meidän polttimen kahvojen leikkaaminen on valmistettu standardoiduilla kärkikierteillä ja istukkamäärillä; niiden yhdistäminen saman järjestelmän vastaaviin kärkiin eliminoi vuodon ja liekin epävakauden, jotka johtuvat eri valmistajien yhteensopimattomien komponenttien sekoittamisesta.
Käyttäjille, jotka varustavat uutta asemaa tai vaihtavat koko happipolttoainekokoonpanoa, täydellinen järjestelmä - polttimen kahva, leikkuulaite, säätimet, letkut ja vastaavat kärjet ostetaan yhdessä - poistaa yhteensopivuuden epävarmuuden heti alussa. Meidän leikkauslamppusarjat ne kootaan yhteensopivina järjestelminä, joissa on dokumentoitu kärkien yhteensopivuus, painevaatimukset ja asetyleeniluokitellut komponentit kauttaaltaan, mikä tarjoaa luotettavan lähtökohdan sekä työpaja- että pellonleikkaussovelluksiin.