Kärki #1, noin 28 psi happea ja 4 psi asetyleenia, irrottaa 6 mm:n pehmeän teräslevyn muutamassa sekunnissa. Aja sama poltin 25 mm:n levylle koskematta mihinkään ja leikkaus pysähtyy puoliväliin, uurre levenee ja joku päätyy hiomaan reunaa takaisin toleranssiin.
Mikään ei operaattorissa muuttunut. Happi-asetyleenileikkaus on yksi harvoista metallintyöstöprosesseista, joissa asennuspäätökset – kärjen koko, kaasunpaine, erottuminen ja kulkunopeus – määräävät enemmän tuloksesta kuin poltinta pitelevä käsi. Alla olevat ohjeet kattavat asetusjärjestyksen, kärjen ja paineen valinnan, liekin säädön, turvalaitteiston ja laitteistovalinnat, jotka tekevät leikkauksista toistettavia.
Missä leikkauslaatu todella päätetään
Kolme muuttujaa ohjaavat leikkausta: happisuihkun nopeus kärjessä, esilämmityksen lämmönsyöttö ja kulkunopeus. Kaksi kolmesta on lukittu ennen liekin syttymistä, minkä vuoksi "huonosti leikkaavassa" taskulampussa on yleensä asennusongelma eikä käyttäjän ongelma.
- Kärjen aukon kunto ja koko asetettu suihkun nopeus. Kalvottu, pudotettu tai väärällä paineella ajettu kärki menettää nopeutta ja jättää klassisen karkean, huuhtoutuneen uurteen.
- Säätimen asetukset asettavat esilämmityksen ja happivirtauksen leikkaamisen. Matala hapenpaine antaa hitaita, epätäydellisiä leikkauksia; liiallinen paine aiheuttaa turbulenssia, leveän uurteen ja kovaa kuonaa.
- Ajonopeus on ainoa muuttuja, jota säädetään leikkauksen aikana. Vetoviivat, jotka ovat kulmassa 10–15 astetta pystysuoran taakse, tarkoittavat, että nopeus on suunnilleen oikea; lähes pystysuorat viiveviivat tarkoittavat liian hidasta ja litteät viiveviivat liian nopeaa.
Asennusjärjestys: Toimintojen järjestys
Työskentele samassa sarjassa joka kerta. Useimmat valitukset "viallisesta taskulampusta" juontavat tässä ohitettuun vaiheeseen pikemminkin kuin itse taskulamppuun.
- Tarkasta ennen liittämistä: halkeileva tai turvonnut letkun vaippa, vaurioitunut kärjen istukka, kulunut venttiilitiiviste.
- Halkaise kutakin sylinterin venttiiliä hetken pölyn puhaltamiseksi ja sulje se sitten uudelleen.
- Asenna säätimet ja kiristä tulomutterit oikeankokoisella jakoavaimella, ei koskaan pihdeillä tai putkiavaimella.
- Asenna takaiskusuojat tai vastavirtauksen takaiskuventtiilit säätimen ulostuloihin tai polttimen tuloaukkoon sen mukaan, kumpaa sivustosi koodi vaatii.
- Liitä letkut oikeisiin tappeihin ja varmista, että liittimet ovat oikeanpuoleinen vasen- tai oikeakätinen kierrepari.
- Avaa sylinterin venttiilit hitaasti. Avaa asetyleenisylinteriä enintään puolitoista kierrosta, jotta se voidaan sulkea nopeasti.
- Aseta työpaineet polttimen venttiilien ollessa auki ja sulje ne sitten.
- Testaa jokaisen liitoksen vuoto saippuavedellä tai vuodontunnistusnesteellä. Ei koskaan liekillä.
- Sytytä kipinäiskulla, ei kertakäyttöisellä sytyttimellä tai tulitikkulla.
Kärjen valinta ja kaasunpaine
Kärjen koko sovitetaan ensin levyn paksuuteen ja kaikki muu seuraa siitä. 6 mm:n kärkeä ei voi pakottaa 25 mm:n läpi painetta nostamalla; aukko ei yksinkertaisesti läpäise tarpeeksi happea, ja ylimääräinen paine muuttuu turbulenssiksi, joka syövyttää leikkauspintaa.
Aluemalleilla on yhtä paljon merkitystä. Yhdysvaltalaistyyliseen taskulampun istukkaan sopiva kärki ei istu oikein australialaisen tai brittiläisen mallin taskulampun päällä, vaikka lanka näyttää läheltä. Kaksiosaiset propaanikärjet lisäävät toisen eron: esilämmitys- ja leikkausaukot ovat erillisiä, joten niitä ei voi vaihtaa yksiosaisten asetyleenikärkien kanssa.
| Levyn paksuus | Tyypillinen kärjen koko | Hapen paine | Asetyleenin paine | Käytännön huomautus |
|---|---|---|---|---|
| 3-6 mm | 0 tai 1 | 20-25 psi | 3-5 psi | Nopea matka, lyhyt esilämmitys |
| 6-12 mm | 1 tai 2 | 25-30 psi | 4-6 psi | Tasainen nopeus, jopa vetoviivat |
| 12-25 mm | 2 tai 3 | 30-40 psi | 5-8 psi | Hitaampi matka, varo kuonaa |
| 25-50 mm | 3 tai 4 | 40-50 psi | 7-10 psi | Lävistää lautasen reunasta |
| 50-100 mm | 5 tai 6 | 50-60 psi | 8-12 psi | Suuri happivirtaus, kaksivaiheinen esilämmitys |
Kun leikkaus on käynnissä, säädä kaaviosta mieluummin kuin poispäin siitä. Pyöristetty yläreuna, jossa kuona on hitsattu pohjaan, tarkoittaa yleensä liian korkeaa hapenpainetta tai liian hidasta kulkua. Pehmeä, kuminen kuonaviiva ja epätäydellinen läpimurto tarkoittavat yleensä liian alhaista painetta tai kulkua liian nopeasti.
Tip care on halvin saatavilla oleva suorituskyvyn päivitys. Puhdista suuttimet oikealla kärjenpuhdistusaineella, älä koskaan poranterällä tai hitsauslangalla, ja vaihda kärki, jonka esilämmitysreiät ovat muuttuneet soikeiksi tai joiden istukka on naarmuuntunut. Opastamme polttimen kärjen valinta, asennus ja huolto kattaa siivousrutiinit ja vianetsinnän tarkemmin.
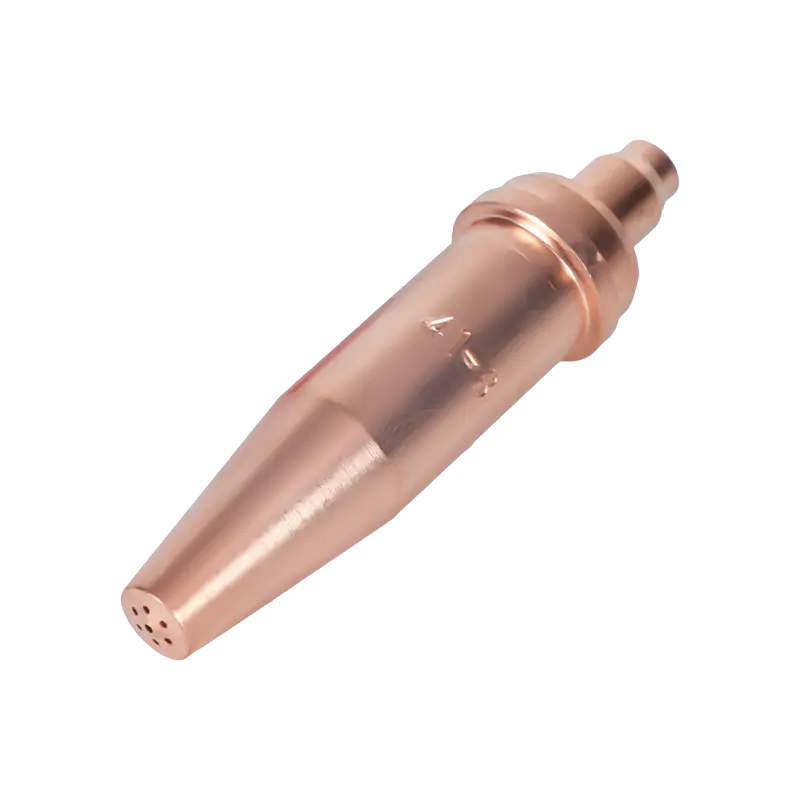
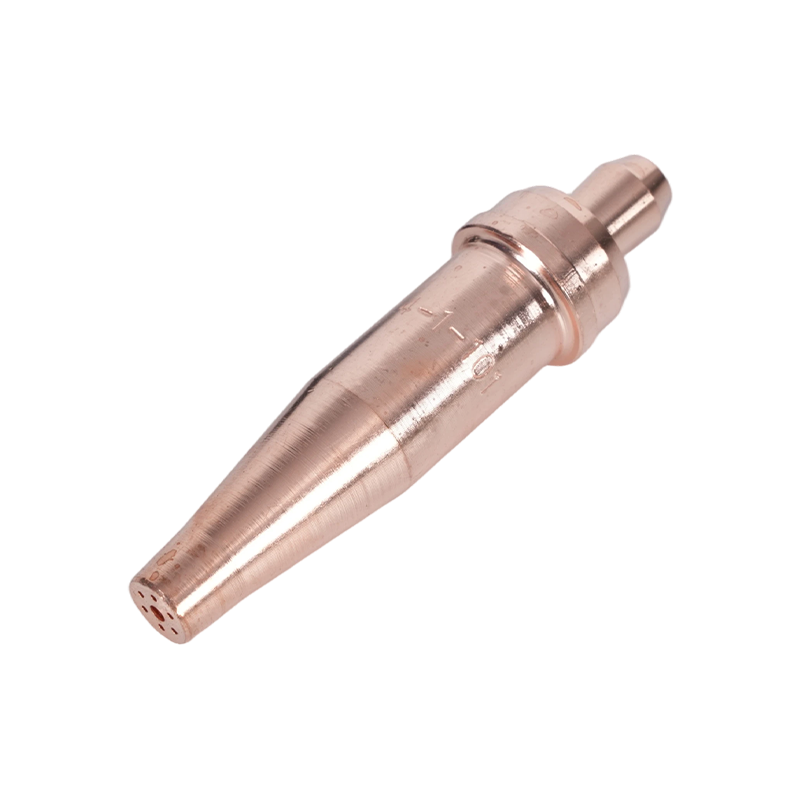
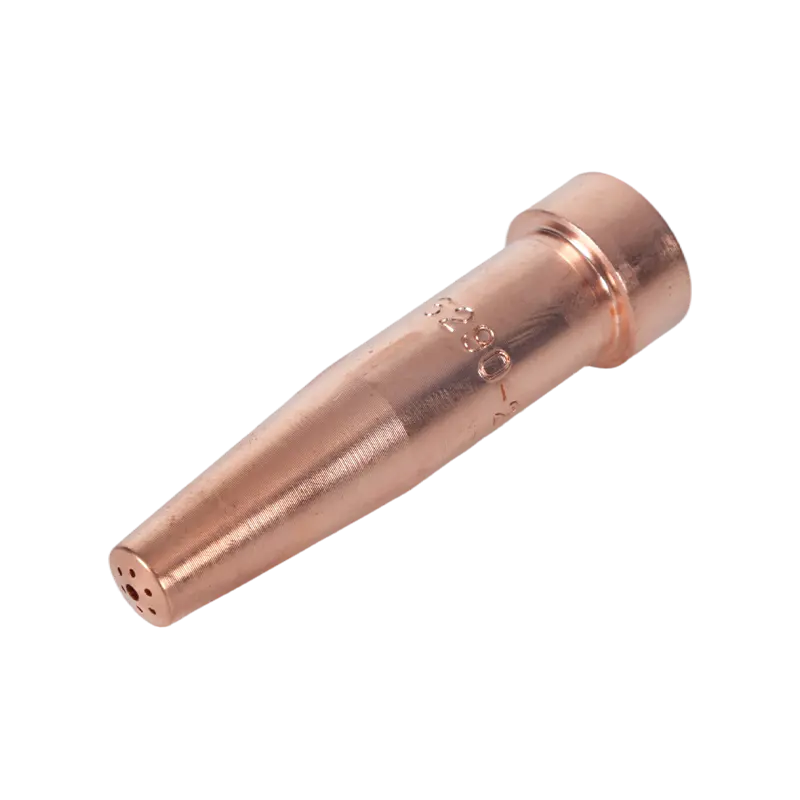 6290-sarjan asetyleenileikkauskärki amerikkalaistyylisiin taskulamppuihin Tämä asetyleenileikkauskärki sopii A735- ja A623-polttimiin ja peittää 1–300 mm terästä; hyödyllinen ohutlevy- ja lävistystöissä, joissa asetyleeni on edelleen suositeltavampi. Näytä tuote →
Asetyleeni tai propaani
Yli 20 mm:n levyissä propaani voittaa yleensä leikkausmetrihinnan. Ohuemmille levyille, lävistyksille ja kaikkiin kovajuotos- tai lämmitystöihin asetyleeni on edelleen parempi polttoaine.
- Asetyleeni palaa hapessa kuumemmin, lähelle 3100 celsiusastetta, ja esikuumenee nopeammin, mikä sopii ohutlevyyn, lävistykseen ja hitsaukseen.
- Propaanilla on alhaisempi liekin lämpötila, mutta suurempi lämpökuori, joka kestää paksuja osia, ja se on halvempaa sylinteriä kohden ja turvallisempaa varastoida.
- Asetyleeni on epävakaa noin 15 psi:n yläpuolella, joten asetyleenin paineet pysyvät alhaisina ja sylinterin venttiilin säännöllä on merkitystä.
- Propaani kuluttaa huomattavasti enemmän happea samassa leikkauksessa, joten hapen täyttöistä tulee tärkein käyttökustannus.
- Molemmat polttoaineet tarvitsevat eri kärjet. Niiden vaihtaminen muuttaa liekin muotoa, esilämmitysaikaa ja leikkauslaatua.
Liekin säätö- ja leikkaustekniikka
Sytytä ensin asetyleeni ja lisää sitten happea, kunnes sisäkartio on kirkas, terävä ja pyöreä kärjestään. Tämä neutraali liekki on se, mitä useimmat leikkauskaaviot olettavat. Hapettava liekki, jossa on lyhyt, terävä kartio, leikkaa joitakin teräksiä nopeammin, mutta kuluttaa kärjet ja hapettaa leikatun pinnan; hiilettävä liekki, jossa on pitkä höyhen, lisää hiiltä ja hidastaa leikkausta, joten se säilytetään yleensä tiettyjä lämmitystöitä varten.
Tuo kärki levyyn noin 90 astetta, esilämmitä aloituskohta himmeäksi kirsikanpunaiseksi, avaa sitten leikkaushappivipu kokonaan ja siirry pois. Pidä erotus vakaana 3–5 mm:ssä. Kärjen ajaminen lautaselle ylikuumenee sen ja huuhtelee uurteen pois. Viistotuista leikkauksista kallista poltinta ajosuuntaan ja vähennä nopeutta hieman, jotta viiste pysyy suorana.
Turvalaitteisto, joka kuuluu jokaiseen asennukseen
Takaiskusuojat ja vastavirtauksen takaiskuventtiilit ovat kaksi asiaa, jotka useimmiten puuttuvat polttimesta, joka on ollut käytössä vuosia. Takaiskuventtiili pysäyttää kaasun virtauksen taaksepäin; takaiskun pysäytin estää myös liekin etuosan etenemisen takaisin letkua pitkin säädintä ja sylinteriä kohti. Säätimen ulostulossa olevat pidättimet suojaavat letkua ja sylinteriä, kun taas polttimen sisääntulossa olevat pysäyttimet suojaavat käyttöpäätä. Monet sivustokoodit vaativat molemmat.
- Happi- ja polttoaineletkut eivät ole keskenään vaihdettavissa; käytä oikeaa laatua ja värikäytäntöä alueellasi.
- Älä koskaan käytä happea paineilman sijasta puhdistamiseen tai puhaltamiseen.
- tuuleta työalue; asetyleeni, propaani ja happi muuttavat käyttäjän ympärillä olevan ilman koostumusta.
- Pidä palovartioa tulityöluvan määrittämän ajan, yleensä 30 minuuttia viimeisen leikkauksen jälkeen.
- Tarkista letkuissa palovammoja ja halkeamia joka vuorossa; letku, jonka yli on ajanut levy, on vuoto, joka odottaa ilmaantumistaan.
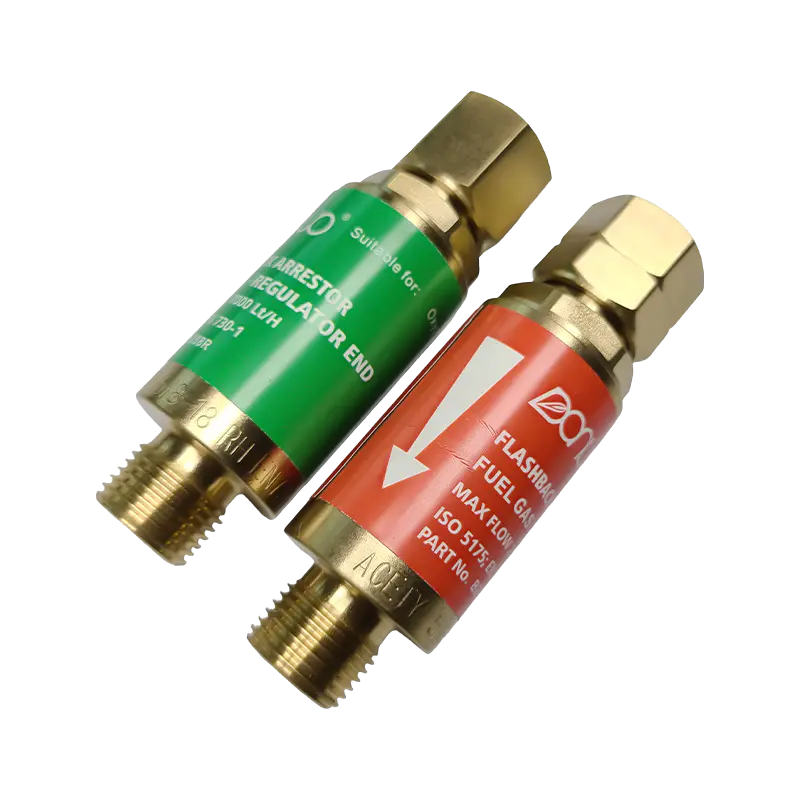 B288-sarjan happi-asetyleeni takaiskusuoja Tämä usein puuttuu vanhemmista polttimista, ja se suojaa happi-asetyleenihitsaus- ja -leikkausasetuksia takaiskulta ja vastavirtaukselta happi- ja kaasumalleilla. Näytä tuote →
Polttimen rungon ja kahvan sovittaminen työhön
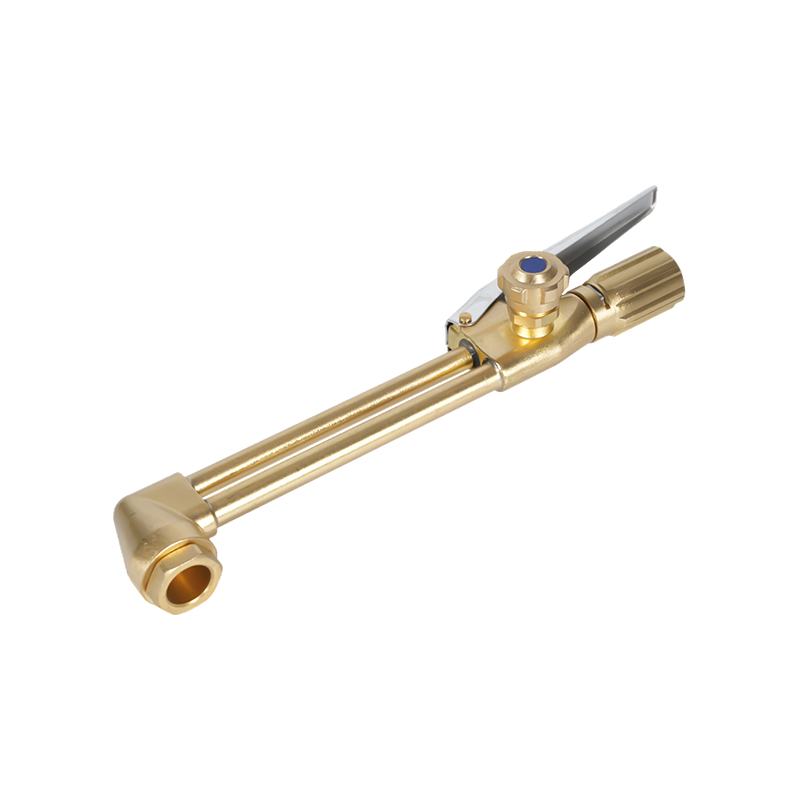
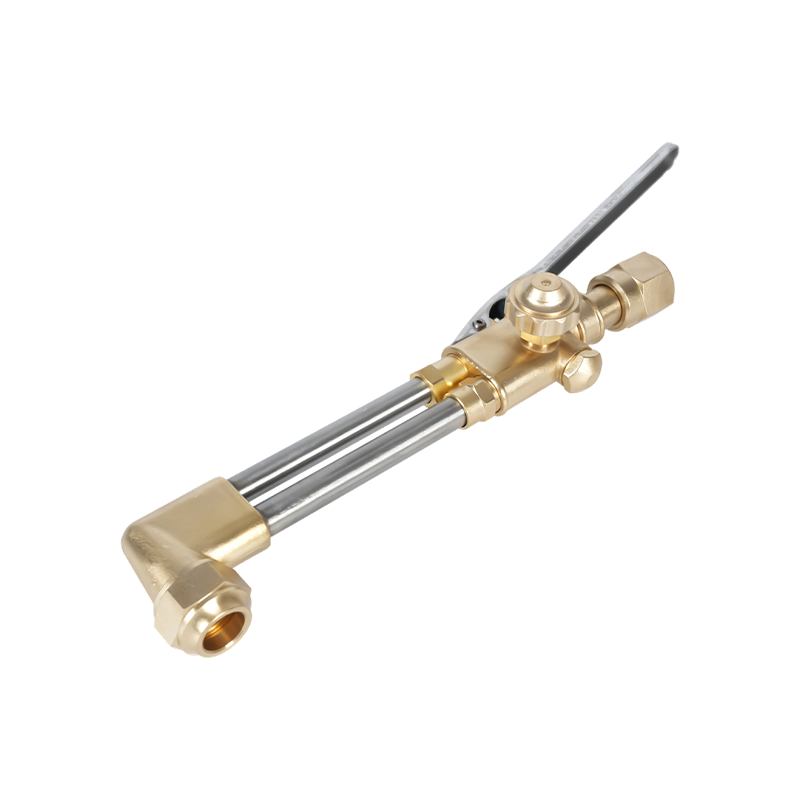
Taskulamppujen laitteistot luokitellaan käyttötarkoituksen mukaan: raskas, keskikokoinen ja kevyt. Vahva leikkauslaite, jossa on yhteensopiva kahva, pitää paineen ja pysyy viileänä paksulevyisen tuotantoleikkauksen aikana. Kevyt kahva tekee saman työn metallilevyllä pienemmällä painolla kädessä, mutta se ei kestä jatkuvaa työtä 50 mm levyllä.
Kolme yksityiskohtaa ratkaisevat, sopiiko taskulamppu olemassa olevaan kokoonpanoon. Aluekuvio määrittää kärkien, kiinnikkeiden ja kahvan yhteensopivuuden, koska yhdysvaltalaiset, australialaiset, brittiläiset ja japanilaiset kuviot käyttävät erilaisia istuin- ja lankastandardeja. Myös muodolla on väliä: kiinnitys- ja kahvayhdistelmät ovat halvempia huoltaa, koska vain kulunut osa vaihdetaan, kun taas yksiosaiset käsipolttimet ovat yksinkertaisempia satunnaiseen käyttöön. Materiaali seuraa työasentoa, messinkirungot kestävät lämpöä ja kulutusta ja pitävät kierteet hyvin, ja alumiinikahvat leikkuupainon yläpuolella työskentelyyn.
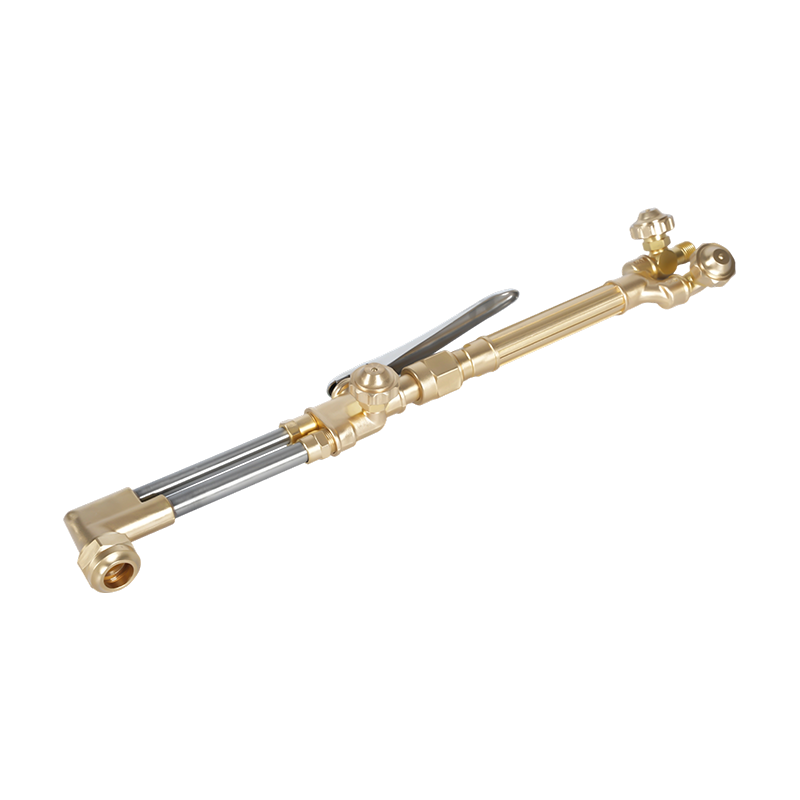
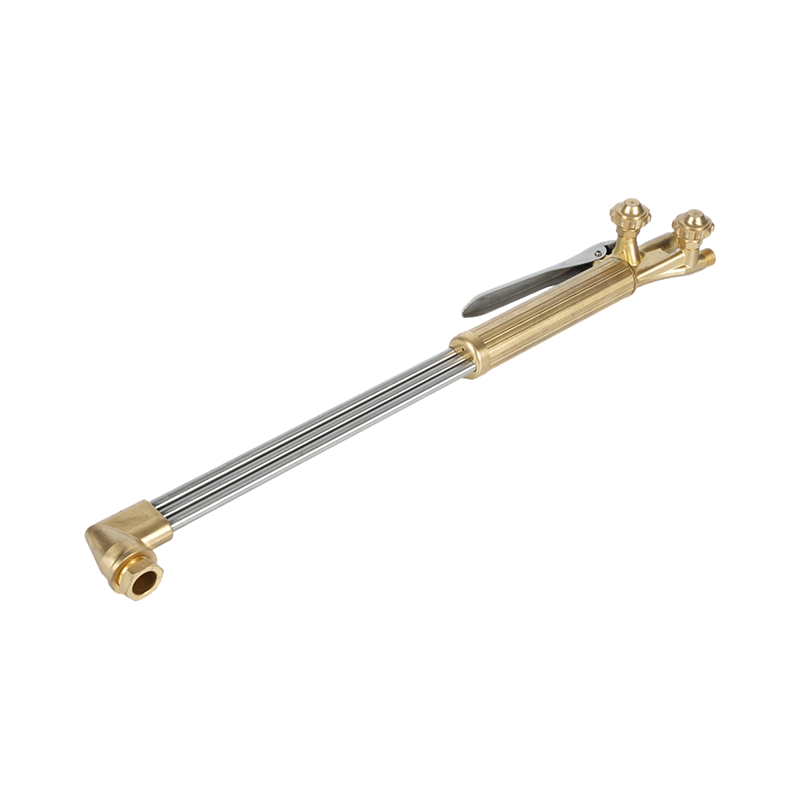 B400 Heavy Duty Handheld happiasetyleenileikkauspoltin Raskaaseen käyttöön tarkoitettu käsipoltin asetyleenin tai propaanin leikkaamiseen 300 mm asti, kaksiputkivirtauksella ja taotulla messinkipäällä; sopii valmistukseen, laivanrakennukseen ja korjaukseen. Näytä tuote →
Taskulamppujen, kärkien ja varaosien hankinta
Jakelijoiden ja valmistajien käytännön kysymykset liittyvät jatkuvuuteen: voidaanko samaa kärkisarjaa tilata uudelleen kahdessa vuodessa, ovatko istuimet ja langat johdonmukaisia erissä ja voidaanko varaosia toimittaa omalla etiketillä? Toimittaja, joka hoitaa materiaalin, muottien valmistuksen, takomisen, koneistuksen ja testauksen talon sisällä, voi pitää nämä toleranssit ja voi myös tuottaa osia asiakkaan piirustuksen mukaan, kun olemassa olevaan polttimeen ei sovi vakiokuvio.
Jos sovitat kärkiä ja kahvoja olemassa olevaan kalustoon tai suunnittelet OEM-valikoimaa, lähetä piirustuksesi ja lankatietosi meidän kauttamme. yhteydenottosivu ja palaamme lähimmän vakiokuvion tai mukautetun vaihtoehdon kanssa.