Leikkauspoltin, joka ponnahtaa kärjestä, uurre, joka ajautuu toiselle puolelle, kärki, joka sulautuu jatkuvasti levyyn – nämä viat eivät yleensä ala lähellekään sitä, missä ne näkyvät. Ne alkavat kaaviosta, joka näyttää työkalun muodon, mutta ei kaasun reittiä. Jäljitä happea ja asetyleenia sylinterin venttiilistä leikkausaukkoon ja useimmat penkkiongelmat selviävät minuutissa, ja varaosat voidaan tilata ilman arvailua.
Lyhyt versio: tavallisessa kaksiletkuisessa happi-asetyleenipolttimessa polttoaine ja happi kulkevat erillisissä linjoissa aina leikkuulaitteen sisällä olevaan sekoittimeen asti, jossa ne yhdistyvät siinä suhteessa, johon kärki on suunniteltu. Leikkaava happivipu avaa kolmannen, paljon suuremman kanavan, joka ohittaa sekoittimen kokonaan. Kaikki muu piirustuksessa - säätimet, pysäyttimet, neulaventtiilit, kärkimutteri - on olemassa näiden kolmen virtauksen mittaamiseksi tai suojaamiseksi.
Kaasupolku on kaavio
Useimmat työpaja-seinäkaaviot ovat räjäytyskuvia: osat on järjestetty sijainnin mukaan. Työkaavio on vuokaavio. Noudata sitä järjestyksessä ja jokaisella komponentilla on täsmälleen yksi tehtävä.
- Asetyleenisylinteriventtiili, avataan enintään puolitoista kierrosta; happipullon venttiili täysin auki.
- Säätimet, yksi sylinteriä kohden, pudottavat korkean varastopaineen alhaiseen toimituspaineeseen.
- Letkut, perinteisesti punainen polttoaineelle ja vihreä, musta tai sininen hapelle, vasemmalla kierteellä jokaisessa polttoaine-kaasuliittimessä, joten näitä kahta ei voida vaihtaa keskenään.
- Takaiskusuojat tai takaiskuventtiilit säätimen ulostuloissa ja usein myös polttimen tuloaukoissa.
- Polttimen tuloliittimet, sitten kaksi neulaventtiiliä kahvassa.
- Sekoitin, jossa esilämmittää happi ja polttokaasu yhdistyvät ennen kärkeen menemistä.
- Leikkuukärki, jossa esilämmitysaukot muodostavat keskeisen leikkaushappiaukon.
| Komponentti | Sijainti virtauksessa | Mitä tarkistetaan |
|---|---|---|
| Säädin | Suoraan jokaiseen sylinteriin | Toimitusmittari näyttää tarkoitetun matalapaineen, ei sylinterin painetta |
| Letku | Sylinterin ja polttimen sisääntulo | Värikoodaus, vasen polttoainemutteri, ei halkeamia lähellä puristusta |
| Pidättäjä | Säädin outlet or torch inlet | Virtausnuoli on kohti taskulamppua; elementti ei ole öljyn saastuttama |
| Neulaventtiilit | Kahvan runko | Tasainen liike, ei vuotoa tiivisteen ohi, nupit värikoodatut |
| Sekoitin | Leikkuulaitteen pohja | Puhtaat suihkut, ehjät O-renkaat, oikea polttimen tyyppi |
| Leikkuuvipu | Kiinnikkeen takaosa | Avautuu kokonaan, napsahtaa kiinni, ei ryömimistä |
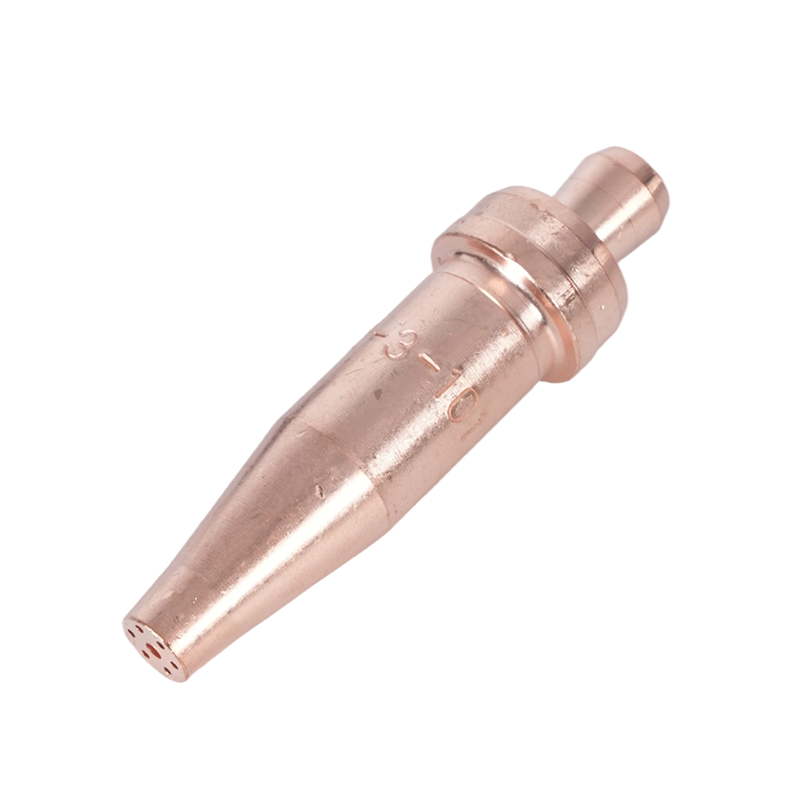
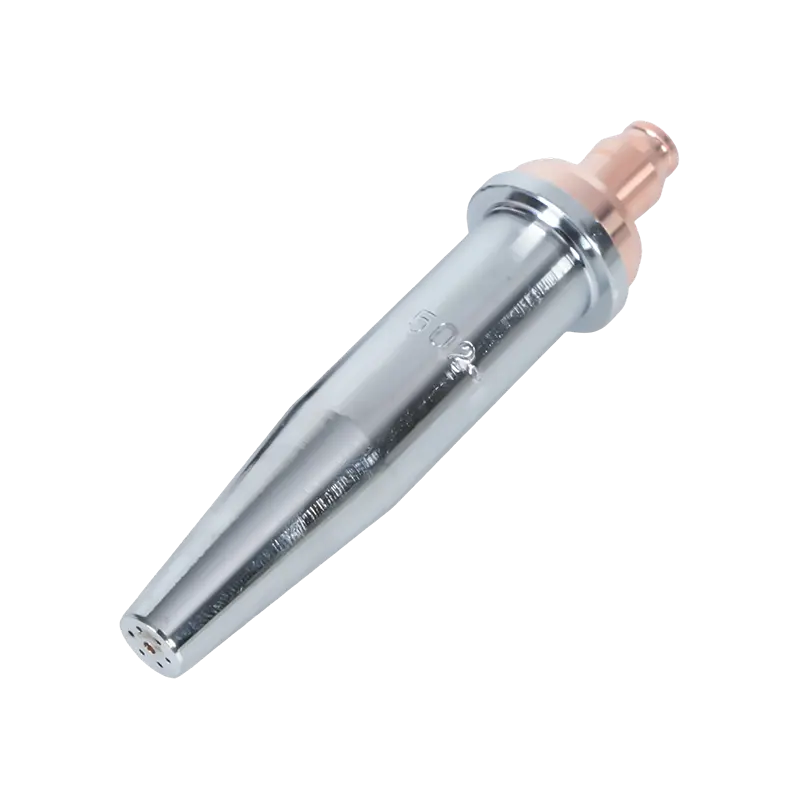
| Kärki ja mutteri | Kiinnityksen etuosa | Istuin ei kolhuja, oikea kärkinumero, aukot selkeät |
Kaksi numeroa tässä ketjussa ei ole neuvoteltavissa. Asetyleenin syöttöpaineen tulee pysyä 15 psig:ssä tai sen alapuolella; Tämän yläpuolella kaasu muuttuu epävakaaksi letkussa ja riski muuttuu epämukavasta aidosti vaaralliseksi. Myös letkun rei'illä on väliä: 1/4 tuumaa on normaali noin kärjen kokoon 5 asti, kun taas 3/8 tuumaa käytetään suurempiin kärkiin, jotta leikkaushappivirta ei jää nälkään.
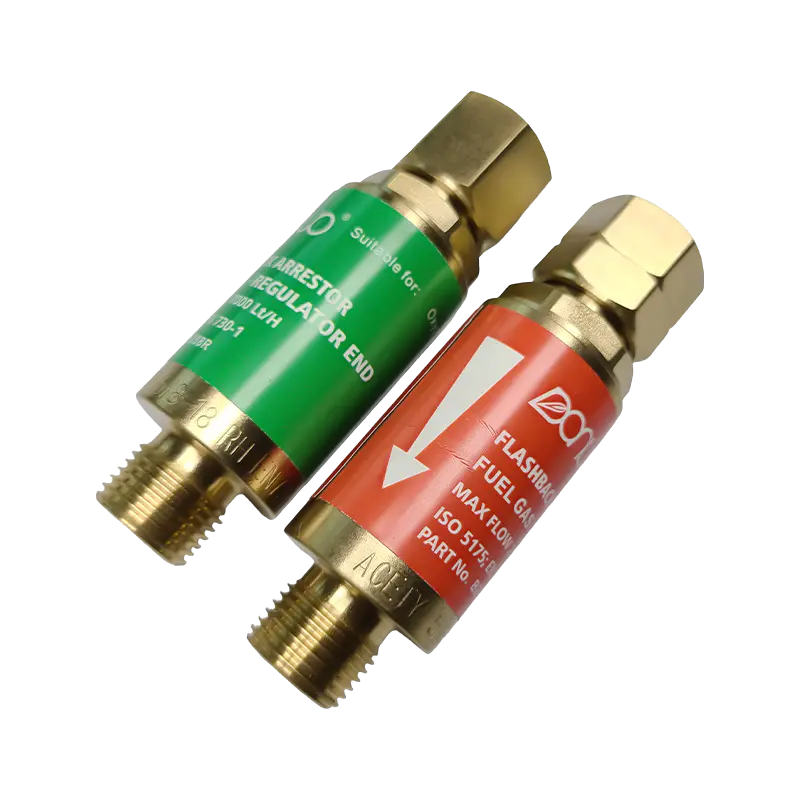 B288 Oxy-Acetylene Flashback Arrestor -sarja Happi-asetyleenihitsaukseen ja -leikkaukseen B288-sarja tarjoaa happi- ja polttokaasumalleja, joissa on useita kierreliitäntöjä ja takaisku/vastavirtaussuoja polttimen asetuksiin. Näytä tuote →
Kahvan ja leikkuulaitteen sisällä
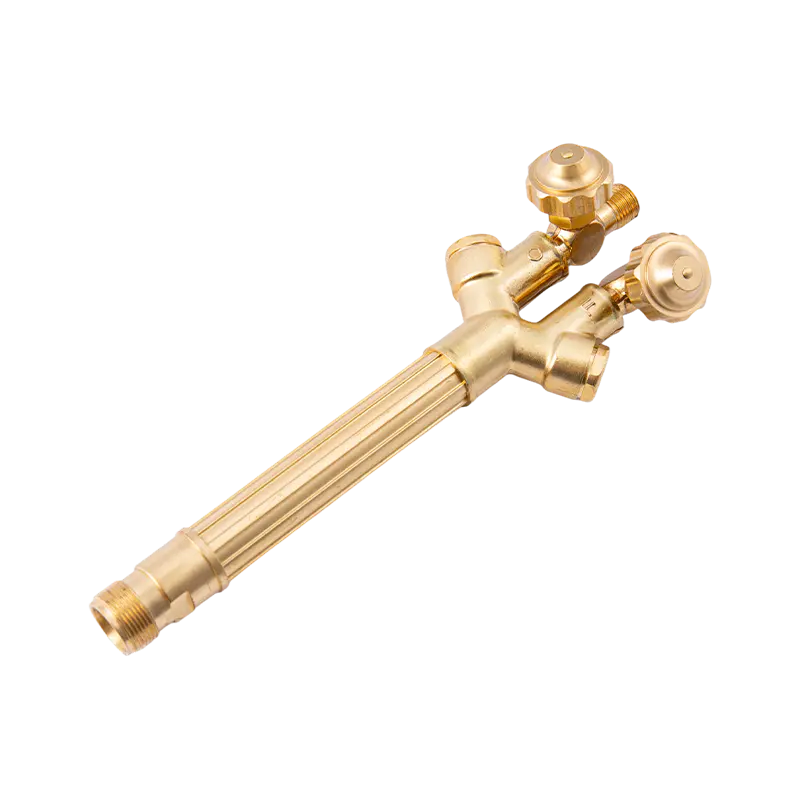
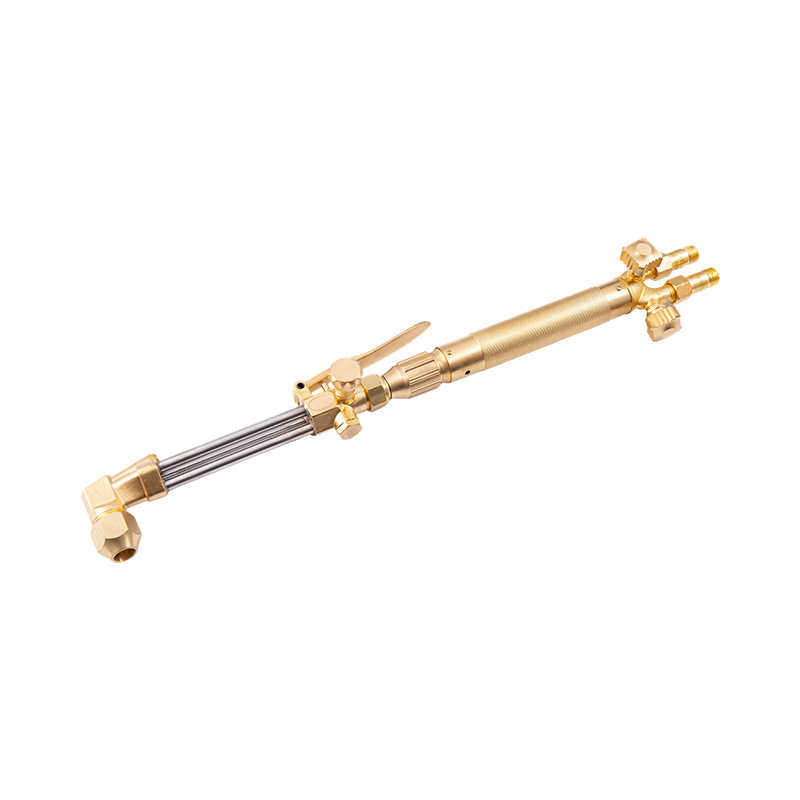
Kaksiosainen taskulamppu jakautuu kahvaan ja leikkuulaitteeseen, joka yhdistää sen kahdella putkella ja liitosmutterilla. Useimmissa malleissa kahvassa ei ole lainkaan sekoituskammiota – se on pari venttiilirunkoa, jossa on varret, tiivisteet ja nupit.
Neulaventtiilit
Polttoaine- ja happimittarin nupit esilämmittävät kaasua ja niitä säädetään yhdessä: avaa polttoainetta hieman, sytytä ja lisää sitten happea, kunnes kirkas sisäkartio lyhenee neutraaliksi liekiksi. Kaaviot piirtävät nämä yleensä kahdeksi pieneksi ympyräksi. Käytännössä ne ovat ensimmäisten osien joukossa vaihdettuja, koska ylikiristys tekee karan istukan ja liekki lakkaa reagoimasta säätöön.
Sekoitin tai injektori
Kiinnikkeen pohjassa istuva mikseri on paikka, jossa piirustus ansaitsee säilyvyyden. Samanpaineiset polttimet yhdistävät nämä kaksi kaasua samanlaisissa paineissa. Injektoripolttimet käyttävät pientä happisuihkua polttokaasun vetämiseen kammioon pitäen seoksen vakaana asetyleenin paineen laskeessa. Kulunut mikseri näkyy liekkinä, joka muuttaa luonnetta, kun taskulamppua kallistetaan, tai ponnahdusvalojen taustalla.
Happivivun leikkaaminen
Vipu avaa venttiilin, joka päästää suuren happivirran suoraan kärjen keskelle ohittaen sekoittimen. Sen tulee avautua kokonaan ja sulkeutua jyrkästi. Hiipivä vipu tuottaa repaleisen reunan ja ylisuuren uurteen ilman muuta ilmeistä syytä.
Kärkimutteri ja istuin
Mutteri kiinnittää kapenevan istuimen kärjen vastaavaa kartiomaista vasten. Tämä on metalli-metallitiiviste, ei kierretiiviste. Yksittäinen kolo istuimessa päästää happea vuotamaan esilämmityskanaviin ja saa aikaan tutun valituksen, että kärki poksahtaa jatkuvasti venttiilien asennosta riippumatta.
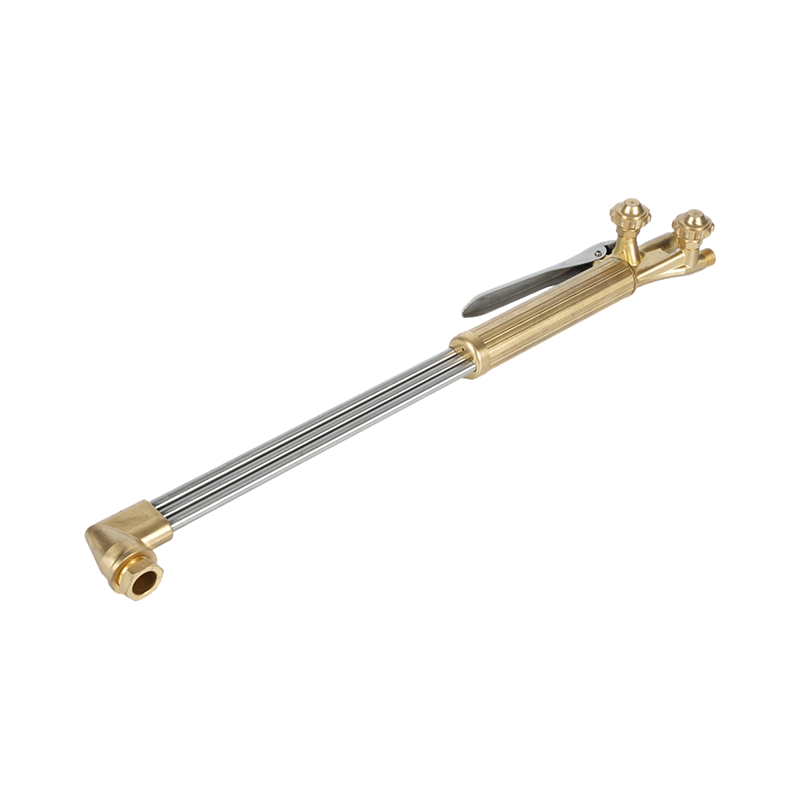 B400 Heavy Duty Handheld happiasetyleenileikkauspoltin Kaksiputkinen käsipoltin vaativaan leikkaukseen jopa 300 mm asti, yhteensopiva asetyleenin ja propaanin ja 1502/1503 suuttimien kanssa raskaisiin valmistustöihin. Näytä tuote →
Miltä kärki näyttää poikkileikkauksessa
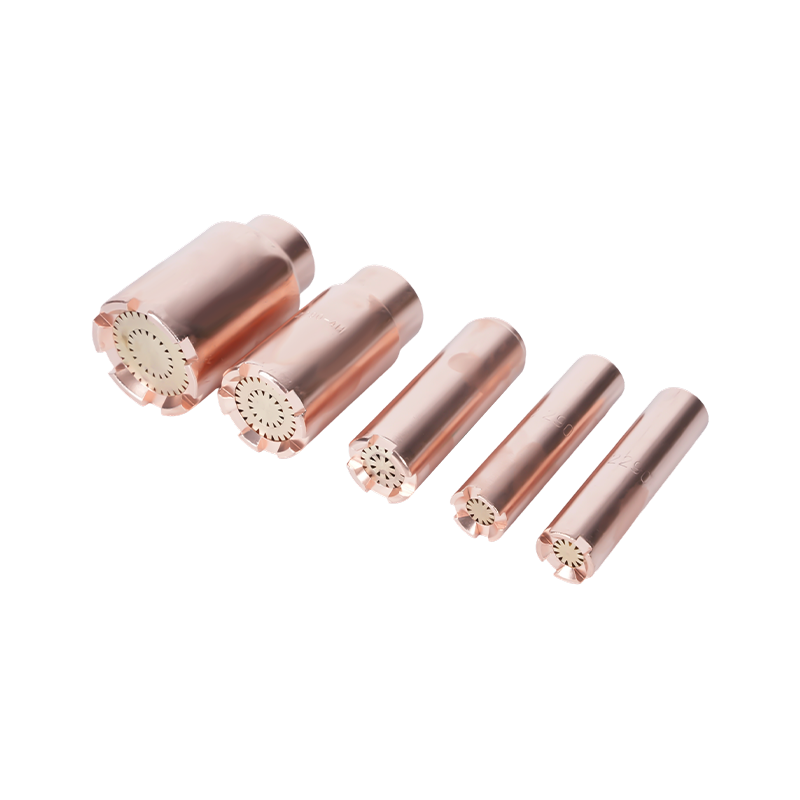
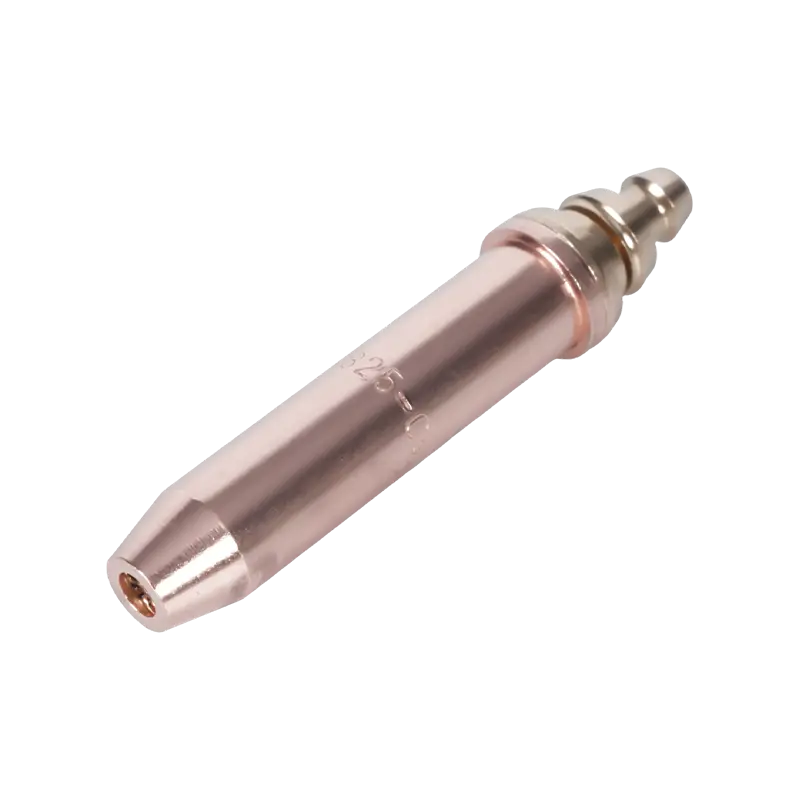
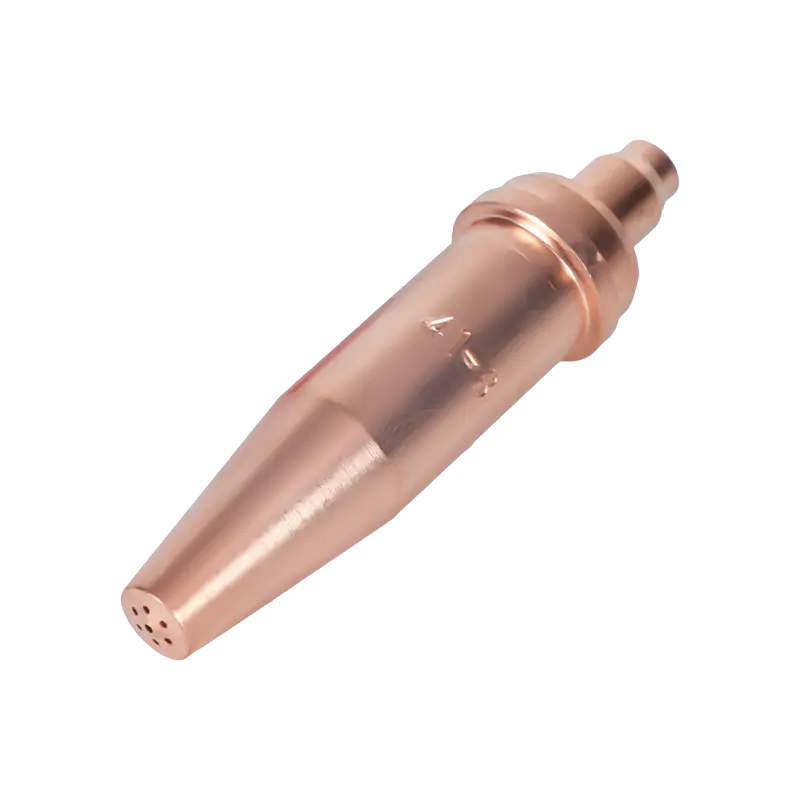
Lähennä ja kaaviosta tulee pieni kokoonpano: kuusio- tai pyälletty runko, kartiomainen istuin, esilämmitysaukkojen rengas – yleensä neljästä kuuteen, useammin suurissa kooissa – ja yksi keskileikkausaukko. Kärjen numero on leimattu runkoon, ja tämä numero ohjaa koko asennusta.
Leikkaus ei ole sulamista. Esilämmitysliekit nostavat teräspisteen syttymislämpötilaansa, noin 870 °C:seen (1 600 °F), ja happisuihku hapettaa sitten raudan ja puhaltaa oksidin ulos urasta. Siksi esilämmitysaukon kunto on tärkeämpi kuin useimmat käyttäjät odottavat: osittain tukossa oleva reikä saa leikkauksen toisen puolen juoksemaan kylmänä ja uurre kaartaa poispäin viivasta.
Vastaava kärjen koko, paksuus ja paine
Julkaistut kaaviot vaihtelevat valmistajakohtaisesti, polttokaasu- ja kärkisarjoittain, mutta suhde on johdonmukainen: kärjen lukumäärä kasvaa levyn paksuuden myötä, leikkaushapen paine nousee kärjen lukumäärän myötä ja ajonopeus laskee.
| Levyn paksuus | Tyypillinen vihjenumero | Hapen paineen leikkaus |
|---|---|---|
| 3 mm (1/8 tuumaa) | 000 | 20-25 psig |
| 6 mm (1/4 tuumaa) | 00 | 20-25 psig |
| 10 mm (3/8 tuumaa) | 0 | 25-30 psig |
| 20 mm (3/4 tuumaa) | 1 | 30-35 psig |
| 25 mm (1 tuumaa) | 2 | 35-40 psig |
| 50 mm (2 tuumaa) | 3 | 40-45 psig |
| 100 mm (4 tuumaa) | 5 | 45-55 psig |
Kaksi käytännön huomautusta. Propaanikärjet kuljettavat suurempia esilämmityskanavia ja kuluttavat enemmän happea kuin samannumeroiset asetyleenikärjet, joten yhdelle polttoaineelle kirjoitettu taulukko ei kelpaa toiselle. Ja jokainen paine missä tahansa kaaviossa mitataan säätimestä tietyn letkun pituuden kautta; Jos juoksu on paljon pidempi kuin 25 jalkaa, lisää hieman syöttöpainetta ja tarkista liekki uudelleen ennen kärjen syyllistämistä.
Neljä yksityiskohtaa, joita piirros yleensä jättää pois
- Pysäyttimen sijoitus. Säädinpään pysäyttimet suojaavat sylintereitä; polttimen pään takaiskuventtiilit suojaavat käyttäjää. Monet kaaviot näyttävät yhtä ja eivät toista. Sopivat molemmat kiireiselle penkille.
- Vihje irti. Sisäkartion tulee olla 1,5–3 mm levystä. Kosketin ylikuumenee kärjen ja käynnistää ponnahdusjakson, jota mikään venttiilin säätö ei paranna.
- Vedä ja johda kulma. Vetoviivat kallistuvat ajosuuntaan ja 10-15 asteen lyijy kompensoi paksumpaa levyä. Kaavio, jossa näkyy täysin pystysuora uurre, näyttää ihanteen, ei tulosta.
- Aukon puhdistus. Esilämmitysreiät puhdistetaan oikeankokoisella kärjenpuhdistusaineella, ei koskaan poranterällä. Poraaminen poistaa annostelun reunan ja poistaa kärjen.
Kaasunkäsittelykuri kuuluu samaan piirustukseen. Opastamme varotoimenpiteet, kun käytät leikkauspoltinta kattaa vuotojen testauksen, valaistusjärjestyksen ja sammuttamisen siinä järjestyksessä kuin niiden pitäisi tapahtua.
Polttimen määrittäminen kaaviota vasten
Kun virta on selvä, ostopäätökset yksinkertaistuvat. Kolme kysymystä ratkaisee suurimman osan siitä. Mitä käyttöluokkaa työ vaatii – raskasta, keskikokoista tai kevyttä, seinämän paksuudesta heijastuvaa, venttiilivarret ja taottu messinki vs. alumiinikahvat? Mitä alueellista standardia kärjet ja istuimet noudattavat, koska yhdysvaltalaiset, australialaiset, brittiläiset ja japanilaiset mallit eivät vaihda keskenään? Ja kuka toimittaa kulutusosia – kärjet, mutterit, O-renkaat ja pidätinelementit – viiden vuoden kuluttua?
Valmistajalta hankkiville ostajille kaavio toimii myös erittelysivuna. Toimittaja, joka pystyy takomaan, koneistamaan ja koota itse, pystyy pitämään toleranssit istuimen kartiomaisessa ja sekoitinsuihkussa, jotka ovat kaksi ominaisuutta, jotka vaikuttavat eniten leikkauslaatuun. Oma tuotantomme Ningbossa kattaa meistien valmistuksen, taontamisen, pintakäsittelyn, CNC-työstön ja tarkastuksen saman katon alta, noin kahden vuosikymmenen hitsaus- ja leikkaustyökaluilla, ja koneistamme asiakkaan piirustusten mukaan, kun vakiokuvio ei sovi.
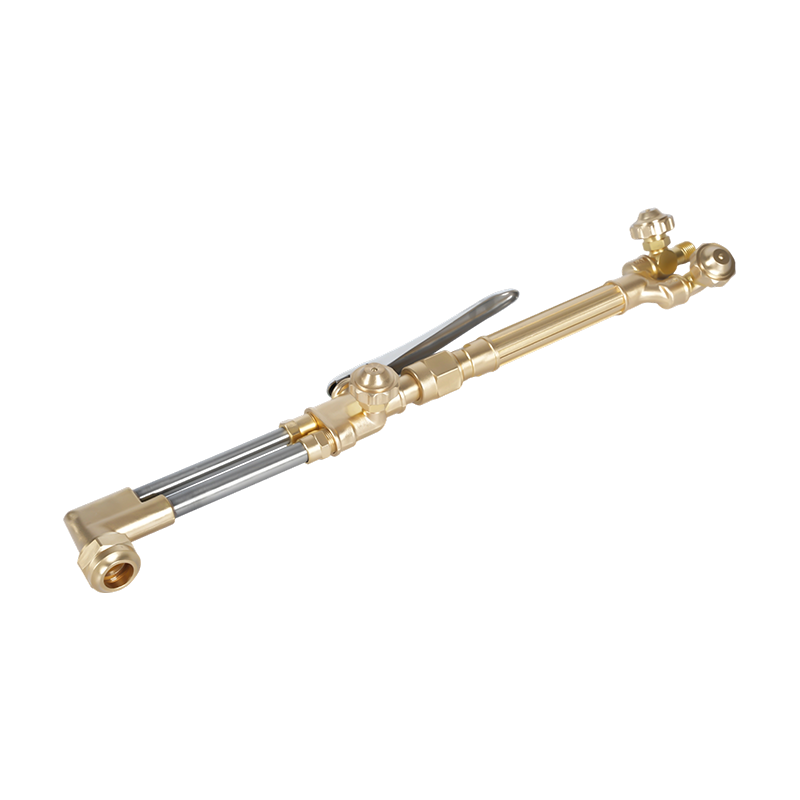 A217 Oksi-asetyleeni/propaani, raskaaseen käyttöön tarkoitettu leikkauspoltinsarja Kestävä sarja, jossa on A212-leikkauslisäosa ja A211-kahva, mitoitettu 200 mm:iin ja yhteensopiva oksiasetyleenin tai propaanin kanssa teolliseen leikkaamiseen, juottamiseen ja lämmitykseen. Näytä tuote →
Jos sovitat poltinsarjan olemassa olevaan letku-, säädin- ja kärkivalikoimaan, lähetä piirustus tai osanumerot meidän kauttamme. yhteydenottosivu ja varmistamme istuintyypin, kierteen muodon ja kärjen yhteensopivuuden ennen lainaamista.
Tulosta kaavio ja merkitse se: kirjoita todelliset säätimen paineet, kullekin levypaksuudelle käyttämäsi kärjen numero ja päivämäärä, jolloin pidättimet on viimeksi tarkastettu. Piirustus, jossa on omat numerosi, lakkaa olemasta juliste ja alkaa olla asennusarkki – ja seuraavan kerran kun leikkaus on karkea, vastaus on yleensä yhden rivin päässä.