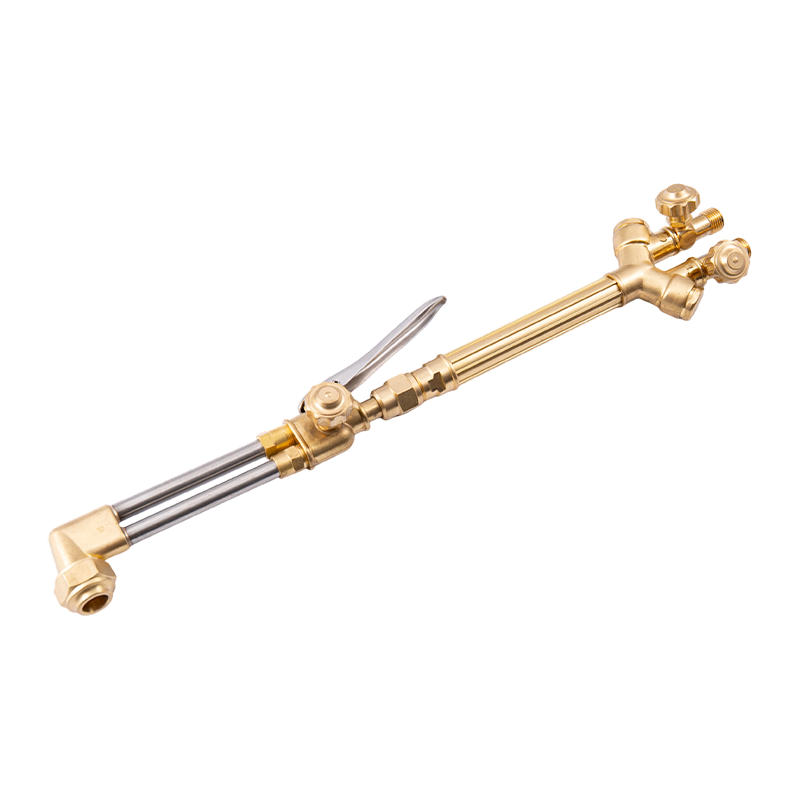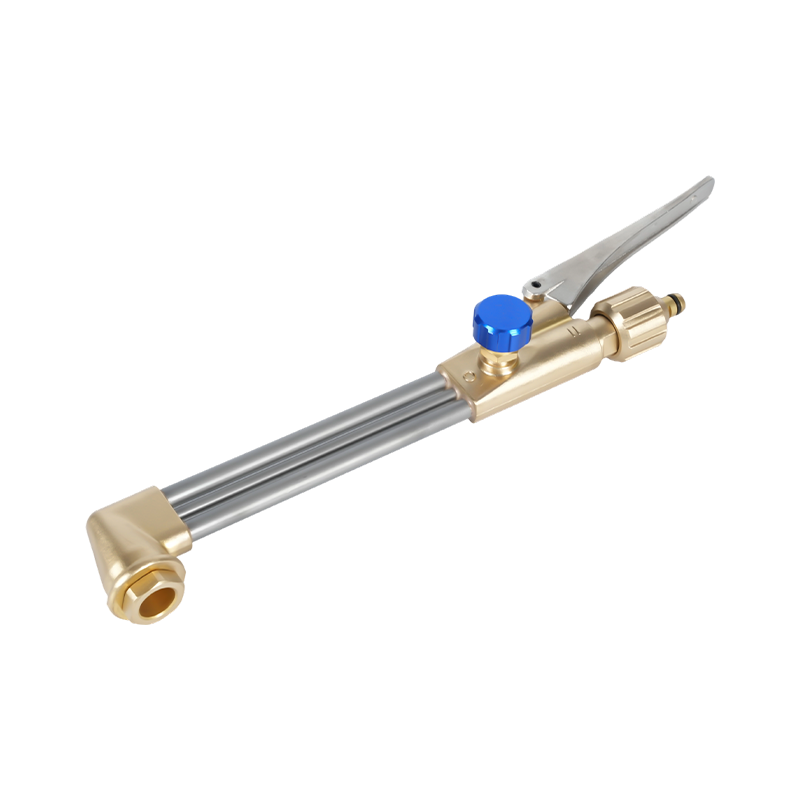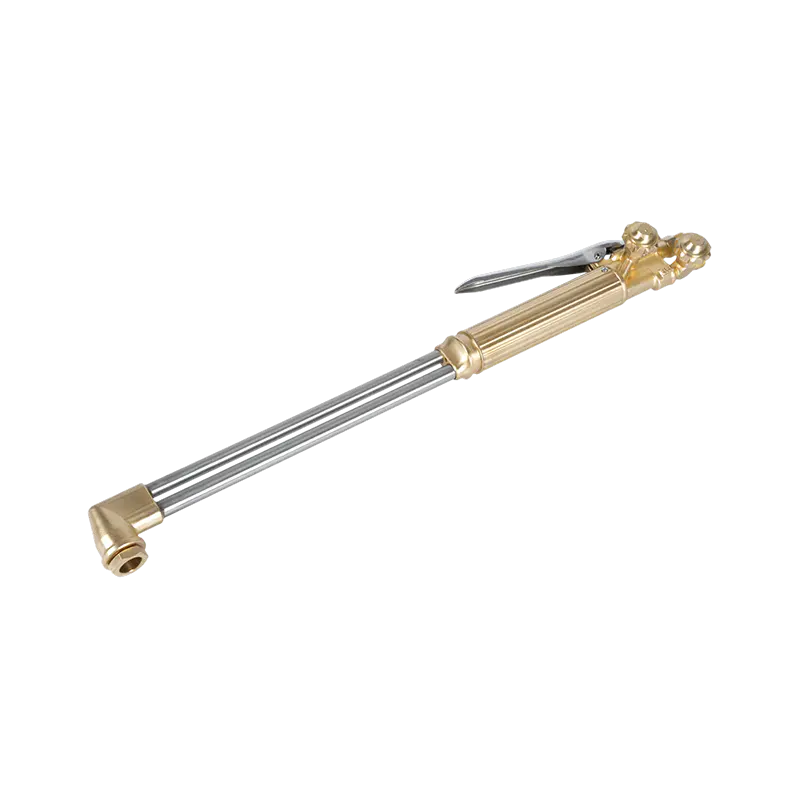
Oikein säädetty happiasetyleenipoltin tuottaa neutraalin liekin, jonka lämpötila on noin 3300°C (6000°F) sisäkartion kärjessä, ja normaalit käyttöarvot pysyvät välillä 3100-3300°C (5600-6000°F). Tämä tekee siitä kuumimman käytännöllisen kaasuliekin metallintyöstyksessä, selvästi edellä happi-propaani- tai happi-MAPP-liekkejä.
Tämä lämpö on syy, miksi happi-asetyleenilaitteet ovat oletusarvoisia kaasuhitsauksessa, -leikkauksessa, -juotuksessa ja paikallislämmityksessä yli vuosisadan teollisen käytön jälkeen. Alla olevissa osissa selitetään, mistä lämpötila tulee, kuinka se jakautuu liekin poikki ja mitä se tarkoittaa, kun valitset, asennat tai käytät taskulamppua.
Mitä tarkalleen mittaamme, kun puhumme liekin lämpötilasta
Kauppakielellä "asetyleenipoltin" on happi-asetyleenipoltin: asetyleenipolttoaine, joka on sekoitettu happeen ilmakehän ilman sijaan. Liekki ei ole yksi yhtenäinen lämpölohko. Siinä on kolme vyöhykettä, joilla on hyvin erilaiset lämpötilat, ja sen tietäminen, mikä vyöhyke mitataan, on tärkeää jokaisessa työssä.
| Liekin vyöhyke | Likimääräinen lämpötila | Rooli työssä |
|---|---|---|
| Sisäkartio (ensisijainen liekki) | 3 100–3 300 °C (5 600–6 000 °F) | Kuumin vyöhyke; käytetään hitsaukseen ja esilämmityksen leikkaamiseen |
| Keskimmäinen kirjekuori (toissijainen liekki) | 1 800–2 800 °C (3 300–5 100 °F) | Pehmeämpi lämmitysalue juottamista ja esilämmitystä varten |
| Liekin ulkoreuna | 500–1 200 °C (900–2 200 °F) | Suojaus; levittää lämpöä laajemmalle alueelle |
Useimmissa leikkaus- ja hitsausoperaatioissa ratkaiseva luku on sisemmän kartion lämpötila, koska siihen tähtäät metalliin. Viileämpi ulkokuori on vielä tarpeeksi kuuma työkappaleiden esilämmitykseen ja juottamiseen. Kolme liekkiasetusta muuttavat kuvaa:
- Neutraali liekki — tasapainoinen happi ja asetyleeni; tuottaa korkeimman puhtaan työlämmön ja on oikea asetus käytännöllisesti katsoen kaikkeen leikkaukseen ja hitsaukseen.
- Hiilettävä liekki - ylimäärä asetyleeniä; käy viileämpänä, tuottaa nokea ja lisää hiiltä. Käytä sitä vain erikoistapauksissa, kuten liekkikarkaisussa.
- Hapettava liekki - ylimääräinen happi; palaa terävämmällä suhinalla ja voi olla hieman kuumempaa, mutta se hapettaa hitsausmetallin ja on varattu muutamiin pronssitöihin.
Joten kun joku lainaa asetyleenipolttimen lämpötilaa, se tarkoittaa neutraalin liekin sisäkartiota. Koska neutraali liekki on vertailupiste, tämän artikkelin loppuosassa käytetään sitä, ellei toisin mainita.
Miksi asetyleeni tuottaa kuumimman kaasuliekin
Asetyleeni (C2H2) vapauttaa palaessaan suuren määrän lämpöä kaasuyksikköä kohden, mutta se ei yksinään johda siihen. Ratkaiseva ominaisuus on liekin nopeus. Asetyleeni-happireaktio etenee paljon nopeammin kuin propaani- tai MAPP-reaktiot, joten vapautuva energia keskittyy pienelle, voimakkaalle alueelle leviämisen sijaan. Propaani tuottaa enemmän kokonaisenergiaa kiloa kohti polttoainetta, mutta sen liekki on leveämpi ja viileämpi, koska reaktio on hitaampi.
| Polttoainekaasu | Likimääräinen maksimilämpötila hapen kanssa |
|---|---|
| Asetyleeni (C2H2) | 3 100–3 300 °C (5 600–6 000 °F) |
| MAPP kaasu | 2 900–3 000 °C (5 300–5 400 °F) |
| Propaani (C3H8) | noin 2800°C (5100°F) |
| Maakaasu (metaani) | noin 2700°C (4900°F) |
Jos käytät asetyleeniä puhtaalla ilmalla, lämpötila laskee noin 2 400 °C:seen, minkä vuoksi myymälän ilmaa ei käytetä teräksen leikkaamiseen. Korkea lämpötila yhdistettynä väkevöityyn lämmön vapautumiseen on myös se syy, miksi asetyleeni on edelleen suositeltava kaasu teräksen sulahitsauksessa pelkän lämmityksen sijaan.
Mitä 3 300 °C (6 000 °F) tarkoittaa käytännössä
Täysliekin lämpötila ei sulata terästä leikattaessa. Happi-polttoaineleikkaus toimii saattamalla hiiliteräs syttymislämpötilaansa happivirrassa, noin 870–980 °C (1 600–1 800 °F) seoksesta riippuen. Polttimen liekki suorittaa esilämmityksen; happivipu polttaa sitten kuuman raudan ja puhaltaa sen pois. Siksi paksu levy tarvitsee pidemmän esilämmityksen, mutta leikkaus toimii tasaisella nopeudella.
- Leikkaaminen — esilämmitä reuna kirkkaan punaiseksi ja käynnistä sitten happisuihku; sisäkartion lämpötila jättää runsaasti liikkumavaraa myös kylmissä konepajoissa.
- Fuusiohitsaus — sisäkartio sulattaa perusmetallin riittävän nopeasti, jotta täytetanko ja epäjalometalli sulautuvat yhteen lätäköön ylikuumentamatta ympäröivää aluetta.
- Juotos ja hopeajuotto - säädettävä ulkoliekki lämmittää toisiinsa liittyvät osat nopeasti pitäen täytemetallin sulamisalueensa alapuolella, kunnes tarvitset sitä.
- Lämmitys, taivutus ja suoristus — Leveä liekkikuori auttaa kutistumaan ja oikaisemaan akseleita ja levyjä, joissa hidas, tasainen lämmitys on tärkeämpää kuin huippulämpötila.
Lyhyesti sanottuna korkea huippulämpötila antaa sinulle nopeuden ja hallinnan. Alemman lämpötilan liekki, kuten propaani, voi silti leikata terästä, jos käyttäjä on kärsivällinen, mutta tuotantolaitokset valitsevat happiasetyleenin, koska lämpö saapuu nopeasti ja voidaan kohdistaa tarkasti.
Miksi todellinen liekki on kuumampaa tai viileämpää kuin kirjallinen arvo
Valmistajat ilmoittavat ihanteelliset liekin lämpötilat laboratoriossa. Oikealla penkillä useat asiat vetävät käyttöarvon pois tästä numerosta:
- Kaasusuhde — neutraaliasennosta siirtyminen muuttaa liekin luonnetta; hiilettävä liekki jäähdyttää vyöhykkeen ja peittää työn noella.
- Kärjen koko — ohuelle levylle valittu kärki tuottaa pienen liekin, joka näkee paksun levyn lämpöä; työhön liian suuri kärki aiheuttaa melua ja jätettä.
- Kärjen kunto — Hiilen kerääntyminen, roiskeet tai vaurioitunut istuin vääristää liekkikartiota ja laskee tehokkaan lämmönsiirron jyrkästi.
- Työetäisyys — sisäkartion tulee leijua noin 2–4 mm työstä; liian kaukana ja suurin osa lämmöstä menetetään ilmaan.
- Kaasun toimituksen laatu — kosteus, vuodot tai väärät paineasetukset saavat liekin roiskumaan ja jäähdyttämään vyöhykkeen epätasaisesti.
Mikään näistä ongelmista ei tarkoita, että poltin ei voi saavuttaa nimellislämpötilaa. Ne tarkoittavat, että laitteen asetus ja kunto määräävät sen, mitä työkappaleesta todella saa.
Lämpöä tuottavan kärjen ja taskulamppujen valitseminen
Helpoin tapa menettää suurin osa asetyleenin teoreettisesta lämpötilaedusta on käyttää väärää suutinta. Asetyleenileikkauskärkien kaasukanavat ovat pienemmät kuin propaanikärjet, eikä niitä voida vaihtaa polttoainetyyppien välillä. Yhdistä kaikkiin töihin kolme asiaa: kärkisarja polttimeen, kärjen koko levyn paksuuden mukaan ja leikkuulaite kahvaluokkaan (kevyt, keskiraskas tai raskas). Omassa tuotannossamme näemme, että yhteensopimaton sarja on melkein aina syy, miksi kauppa ilmoittaa, että sen taskulamppu "ei lämpene tarpeeksi".
Asetyleenikärkiä valmistetaan useissa numeroiduissa sarjoissa eri taskulamppumerkkien ja alueellisten standardien mukaan. Jos olet perustamassa asemaa, kannattaa lukea polttimen kärkien ja suuttimien valinta- ja huolto-ohjeet jotta tilaat oikean istuinkoon ja kaasuporauksen ensimmäisellä kerralla.
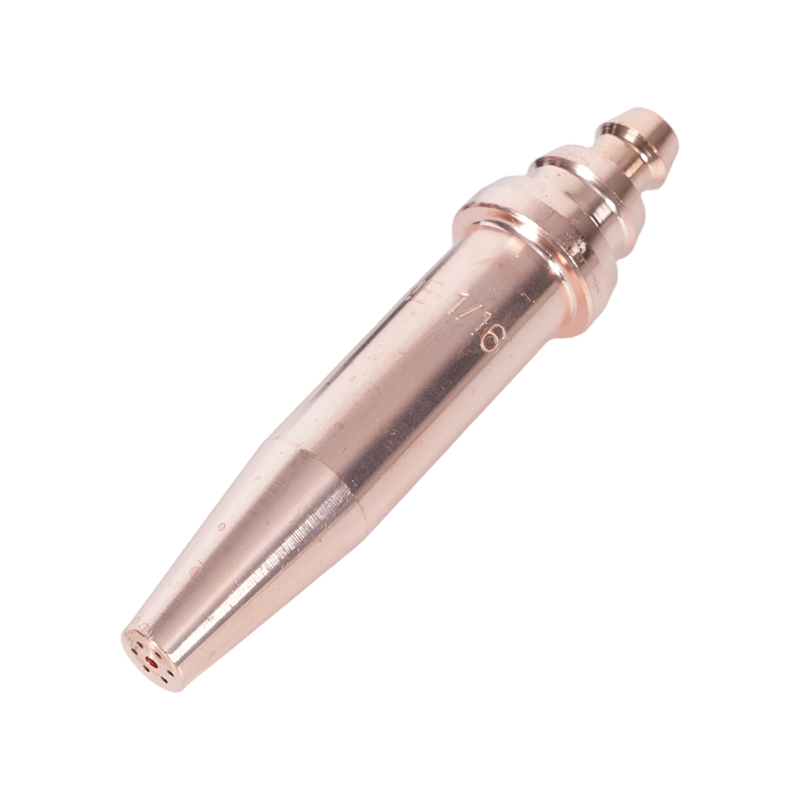
 1-101-sarjan asetyleenileikkauspolttimen kärjet Nämä standardoidut 76 mm:n asetyleenikärjet sopivat useisiin taskulamppumalleihin ja käsittelevät terästä 5–200 mm, mikä tekee niistä käytännöllisen valinnan, kun valitset asemallesi oikean kärjen koon. Näytä tuote →
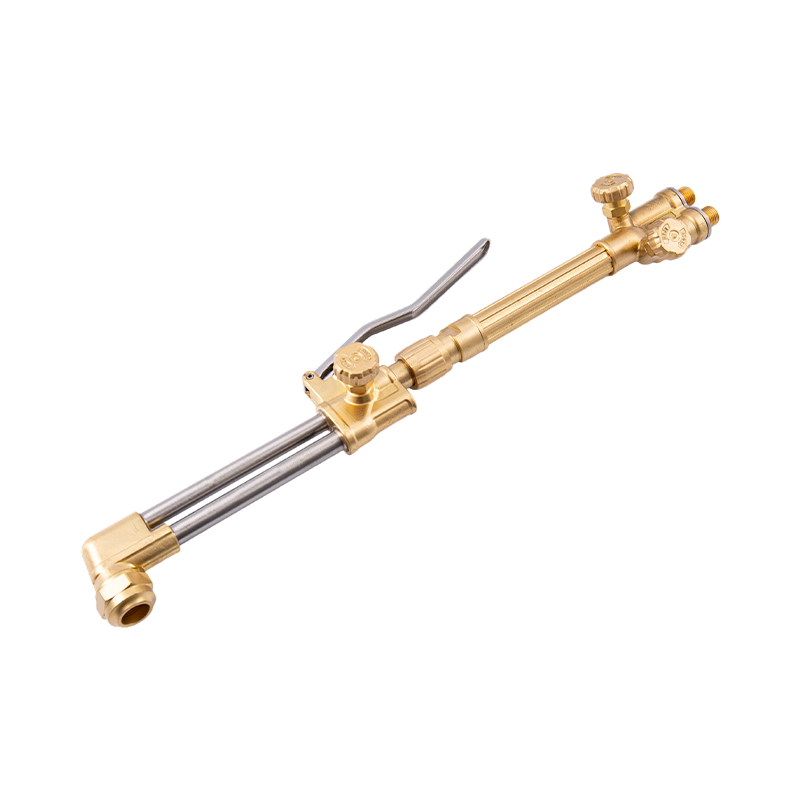
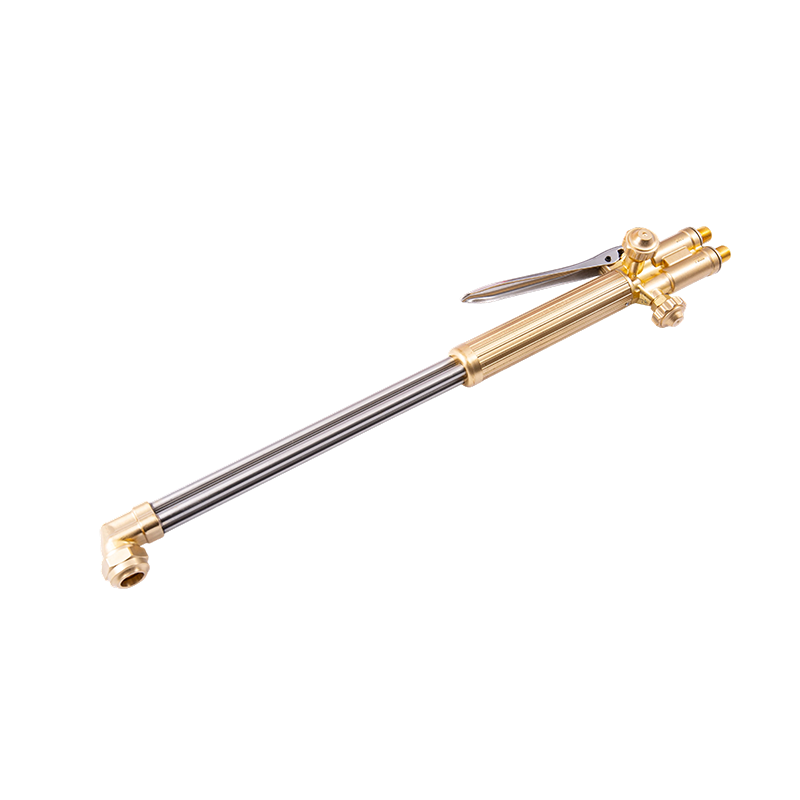
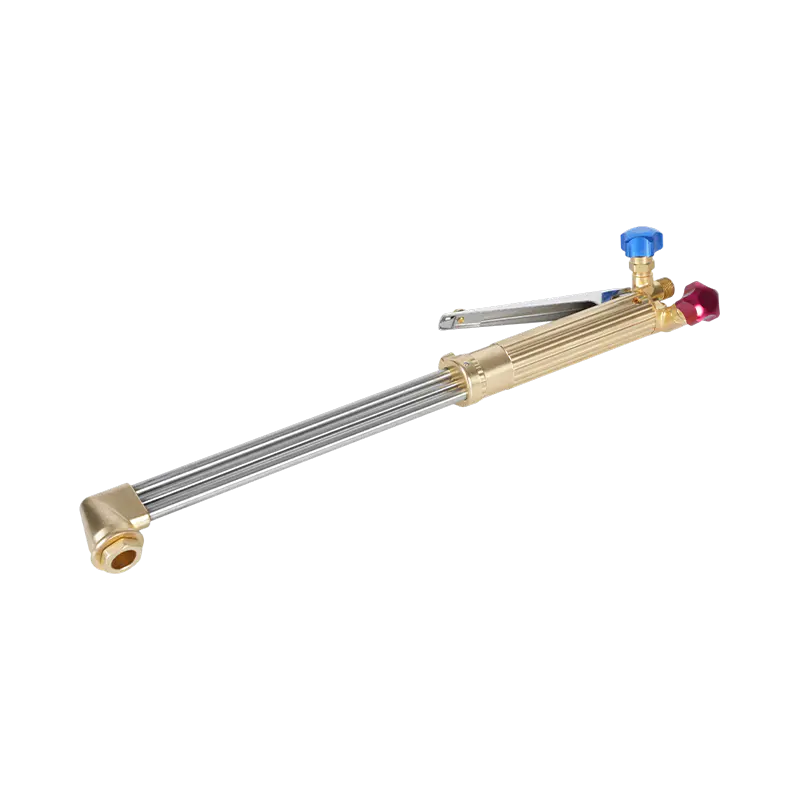
Polttimen puolella raskas katkaisupoltin on oikea perusta päivittäiseen teräksen leikkaamiseen: se pitää lisäosan tukevasti paikallaan, tarjoaa tasaisen kaasun virtauksen ja käsittelee paksumpaa levyä lyhyemmällä esilämmitysajalla. Käyttäjille, jotka työskentelevät sekä happiasetyleenin että propaanin kanssa, poltin, joka on suunniteltu vaihtamaan näiden kahden kaasun välillä, on käytännöllinen, jos kiinnitys ja kärjet vaihdetaan yhdessä.
 A217 Heavy Duty Oxy Acetylene Propane -leikkauspoltinsarja Tämä raskaaseen käyttöön tarkoitettu sarja yhdistää A212-lisäosan ja A211-kahvan, mikä tarjoaa tasaisen kaasuvirtauksen säädön leikkaamiseen, juottamiseen tai lämmittämiseen. Se sopii käyttäjille, jotka tarvitsevat vankan, monipuolisen taskulampun. Näytä tuote →
Tarkista myös alueellinen tyyli ennen komponenttien ostamista: amerikkalaistyyliset, australialaistyyliset, brittiläiset ja japanilaistyyliset taskulamput ja kärjet eivät ole keskenään vaihdettavissa. Osta paikallista standardia vastaavalta valmistajalta, joten vaihtokärjet ovat saatavilla polttimen käyttöiän ajan.
Työskentely turvallisesti näissä lämpötiloissa
3300°C:ssa todellinen riski ei ole itse liekki, vaan kaikki sen ympärillä. Liekin takaisinvirtaus letkuun tai sekoittimeen aiheuttaa takaiskun, joka voi rikkoa linjan tai vahingoittaa poltinta millisekunneissa. Vakiosuoja on takaiskusuoja, joka on asennettu polttimeen ja säätimeen, sekä takaiskuventtiili, jos määräykset edellyttävät sellaista.
 B288-sarjan oksi-asetyleenin takaiskusuoja Tämä pysäytin, joka on suunniteltu estämään takaiskuja ja päinvastaista kaasuvirtausta, lisää olennaisen suojan polttimellesi ja säätimellesi. Se auttaa pitämään kaasujohdot turvassa korkean lämpötilan leikkaustöiden aikana. Näytä tuote →
- Asetyleenin paine — älä koskaan aseta asetyleenin säädintä yli 15 psi:n (noin 1,0 baarin) paineelle; asetyleeni muuttuu epävakaaksi ja voi hajota korkeammissa paineissa.
- Sylinterin käsittely — Pidä asetyleenipullot pystyasennossa, kiinnitä ne ja säilytä ne poissa lämmönlähteistä.
- Liittimet ja letkut — Pidä happiliittimet puhtaina öljystä ja rasvasta ja tarkasta letkut halkeamien varalta ennen jokaista raskasta työtä.
- Ilmanvaihto ja henkilönsuojaimet — työskentele tuuletetussa tilassa ja käytä kaasutyöhön sopivia hitsauskäsineitä ja varjostettuja silmäsuojaimia.
Mikään näistä ei ole valinnainen näissä lämpötiloissa. Takauksensammutin maksaa vähän verrattuna sen suojaamaan linjaan, ja sama logiikka pätee oikein puhdistettuun kärkeen: jokainen kaasupolun komponentti on osa työkalun suorituskykyä.
Jos olet perustamassa asemaa ja haluat luotettavan vastauksen: neutraali happiasetyleeniliekki saavuttaa noin 3 100–3 300 °C sisäkartion kohdalla ja työlämpötila riippuu kärjen koosta, kärjen kunnosta ja siitä, kuinka lähellä pidät liekkiä metalliin. Polttoaine ei ole rajoittava tekijä; Polttimen, kärjen, paineen ja turvalaitteiden yhteensopivuus on.
Jos hankit polttimen runkoja, leikkuutarvikkeita tai vaihtokärkiä, ota yhteyttä tiimiimme levypaksuudella, polttokaasulla ja alueellisella standardilla, jonka mukaan työskentelet, ja saat komponentit sovitettua työsi tarvitsemaan liekin lämpötilaan.