Sytytä oikein säädetty happiasetyleenipoltin ja sisäkartion kärki on jossain 5600–6300 °F (3100–3480 °C). Tämä tekee asetyleenistä, kun sitä poltetaan puhtaalla hapella, kuumin yleisimmistä polttokaasuista, joita käytetään käsissä pidettävissä hitsaus- ja leikkauslaitteissa. Nämä luvut eivät ole vain trivia. Ne kertovat, mitä metalleja poltin voi hitsata, kuinka nopeasti se voi leikata levyn ja miksi takaiskusuoja kuuluu kaasuputkeen.
Missä kuumin lämpötila todella on
Happiasetyleenipolttimen liekki ei ole yhtenäinen lämpöpallo. Siinä on terävä sisäkartio, jossa asetyleeni ja happi sekoittuvat ja reagoivat ensin, ja suurempi ulkovaippa, joka on viileämpi. Sisäkartion kärjessä oleva lämpötila on luku, jota ihmiset lainaavat sanoessaan, että asetyleenipolttimen lämpötila nousee noin 5 600 °F:iin. Tämä keskitetty vyöhyke on paikka, jonne työ asetetaan, kun haluat maksimaalisen lämmöntuoton.
Kolme yleistä liekkiasetusta tuottavat hieman erilaisia lämpötiloja:
- Neutraali liekki (suunnilleen yhtä suuri happi ja asetyleeni): noin 5 600 °F (3 100 °C). Paras useimpiin hitsauksiin ja juottamiseen, koska se ei lisää hiiltä tai ylimääräistä happea hitsausaltaaseen.
- Hiilettävä liekki (ylimääräinen asetyleeni): noin 5 000–5 400 °F. Jättää runsaasti hiiltä sisältävän vyöhykkeen, joka on hyödyllinen pinnoittamiseen, mutta ei puhtaaseen teräshitsaukseen.
- Hapettava liekki (ylimääräinen happi): voi saavuttaa alueen yläosan, jopa noin 6 300 °F. Se palaa kuumemmin, mutta lisää happea; Sitä käytetään pääasiassa messinki- ja pronssitöihin sekä joihinkin leikkaustoimintoihin.
Ilmassa palava puhdas asetyleeni ilman happisylinteriä saavuttaa vain noin 4 000 °F (2 200 °C). Hapen syöttö on se, mikä työntää liekin yli 5000 °F, minkä vuoksi täysi happi-asetyleenilaite on standardi vakavaan leikkaukseen ja hitsaukseen.
Kuinka asetyleeni verrataan muihin polttokaasuihin
Asetyleeni ei ole ainoa polttoaine, jota voit laittaa polttimeen, mutta se tuottaa korkeimman liekin lämpötilan neutraalilla asetuksella. Jos vertaat asetyleenia halvempaan polttoaineeseen, kuten propaaniin tai propeeniin, lämpötilaero selittää suurimman osan suorituskyvyn erosta.
| Polttoainekaasu | Happi-polttoaine liekin lämpötila (n.) | Tyypillinen käyttö |
|---|---|---|
| Asetyleeni | 5 600–6 300 °F (3 100–3 480 °C) | Leikkaus, hitsaus, juotto, lämmitys |
| Propaani | ~4100°F (2250°C) | Leikkaus, lämmitys, juottaminen |
| Propyleeni | ~5200°F (2870°C) | Leikkaus, lämmitys |
| MAPP kaasu | ~5 300 °F (2 930 °C) | Juotos, juotos, kevytleikkaus |
| Ilma-asetyleeni | ~4000°F (2200°C) | Kevyt juotos, juotos, LVI-työt |
Propaani on noin 1500 °F asetyleenin alapuolella, kun molempia poltetaan hapella. Levyterästä voi edelleen leikata propaanilla, mutta esilämmitys kestää kauemmin, leikkausnopeudet laskevat ja tarvitaan propaanikohtaisia kärkiä. Asetyleeni tuottaa myös keskittyneemmän lämpövyöhykkeen, minkä vuoksi asentajat palaavat siihen aina, kun hitsin laatu ja nopeus ovat tärkeitä.
Mitä nämä lämpötilat tarkoittavat metallille
Liekin lämpötila asettaa katon; mitä todella tapahtuu, riippuu siitä, kuinka paljon lämpöä saavuttaa työkappaleen. Tässä on likimääräiset sulamispisteet verrattuna siihen, mitä taskulamppu voi tuottaa:
| Materiaali | Sulamispiste (noin) | Happi-asetyleeni tulos |
|---|---|---|
| Alumiini | ~1 220 °F (660 °C) | sulaa helposti; taskulamppu, jota käytetään juottamiseen ja ohuttöihin |
| Messinki / pronssi | ~1700–1900°F | sulaa; juotetaan yleensä hapettavalla liekillä |
| Kupari | ~1 980 °F (1 084 °C) | sulaa; juottamiseen ja lämmittämiseen käytetty taskulamppu |
| Valurauta | ~2200°F (1200°C) | sulaa; voidaan hitsata valurautatangoilla |
| Hiiliterästä | ~2 500–2 800 °F (1 370–1 540 °C) | Hitsaa ja leikkaa helposti |
| Volframi | ~6 170 °F (3 410 °C) | Ei voida sulattaa käsipolttimella |
Taulukko vastaa myös usein esiin tulevaan kysymykseen: jos liekki saavuttaa 6 300 ° F ja volframi sulaa noin 6 170 ° F, miksi taskulamppu ei voi sulattaa volframia? Koska työkappale ei koskaan näe liekin huippulämpötilaa. Kuuma sisäkartio on pieni, ja lämpöä menetetään jatkuvasti ympäröivään ilmaan, polttimen runkoon ja johtamiseen itse metallin läpi. Ohjaa 6 000 °F:n liekki volframilohkon yli ja pinta kuumenee erittäin kuumaksi, mutta se ei voi kerätä tarpeeksi energiaa saavuttaakseen sulamispisteensä ennen kuin lämpö haihtuu.
Teräksen leikkaamiseen ei tarvitse sulattaa koko levyä. Poltin esilämmittää teräksen noin 1 600–1 800 °F:seen, kunnes se hehkuu kirkkaan punaisena, ja sitten happivipu puhaltaa puhdasta happea paikalleen. Teräs palaa, siinä mielessä, että se hapettuu nopeasti, ja sula oksidi puhaltaa ulos urasta. Siksi leikkauspolttimessa on erillinen happipuhallus, ja siksi leikkauskärjen rakenteella on yhtä paljon merkitystä kuin liekin lämpötilalla.
Reaalimaailman tekijöitä, jotka muuttavat toimittamaasi lämpöä
Kaksi identtistä taskulamppua voivat toimia hyvin eri tavalla kulutustarvikkeiden ja kaasuasetusten mukaan. Jos leikkuukärki on väärän kokoinen, istukka on naarmuuntunut tai paine on pois päältä, liekki voi näyttää normaalilta, vaikka työkappale ei koskaan kuumene tarpeeksi.
- Kärjen koko ja kunto. Paksulle levylle mitoitetussa kärjessä on suuremmat portit ja se tuottaa enemmän lämpöä. Kulunut tai likainen kärki vääristää liekin ja hidastaa leikkausta.
- Kaasun paineet. Liian alhainen ja liekki ponnahtaa tai palaa takaisin; liian korkea ja se nousee kärjestä. Molemmat olosuhteet vähentävät metalliin todellisuudessa siirtyvää lämpöä.
- Etäisyys työstä. Kuumin vyöhyke sijaitsee noin 1/8 - 1/4 tuumaa sisemmän kartion kärjen ohi. Kun taskulamppua pidetään kauempana, lämpötila laskee yllättävän nopeasti.
- Työkappaleen massa. Raskas valukappale vetää lämmön pois nopeammin kuin ohut levy. Kompensoit suuremmalla kärjellä tai pidemmällä esilämmityksellä.
- Hapen puhtaus. Hapen tulee olla vähintään 99,5 %. Likaantunut kaasu laskee liekin lämpötilaa ja jättää karkean leikkausreunan.
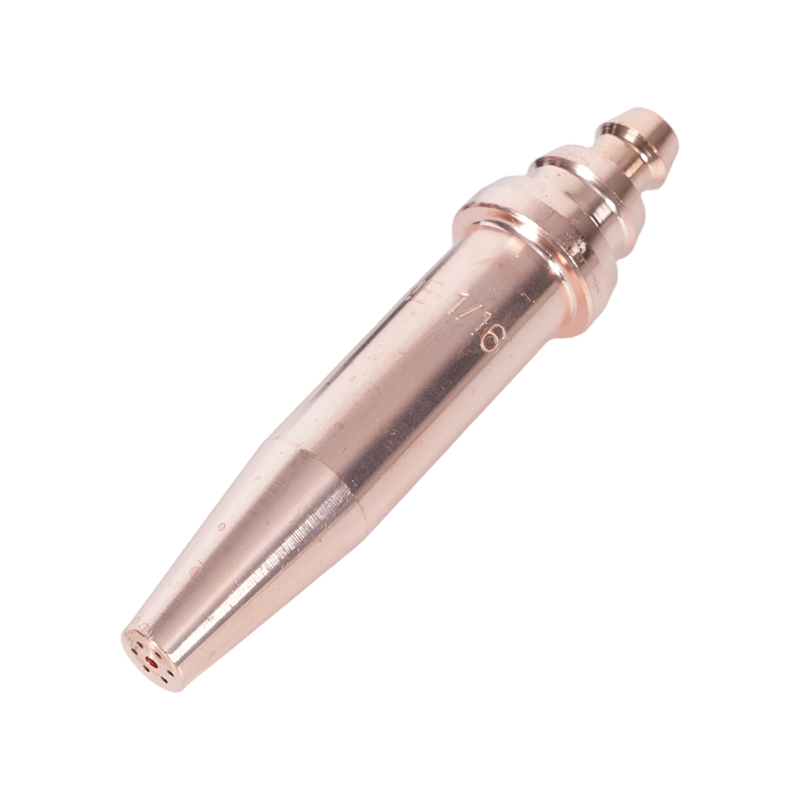
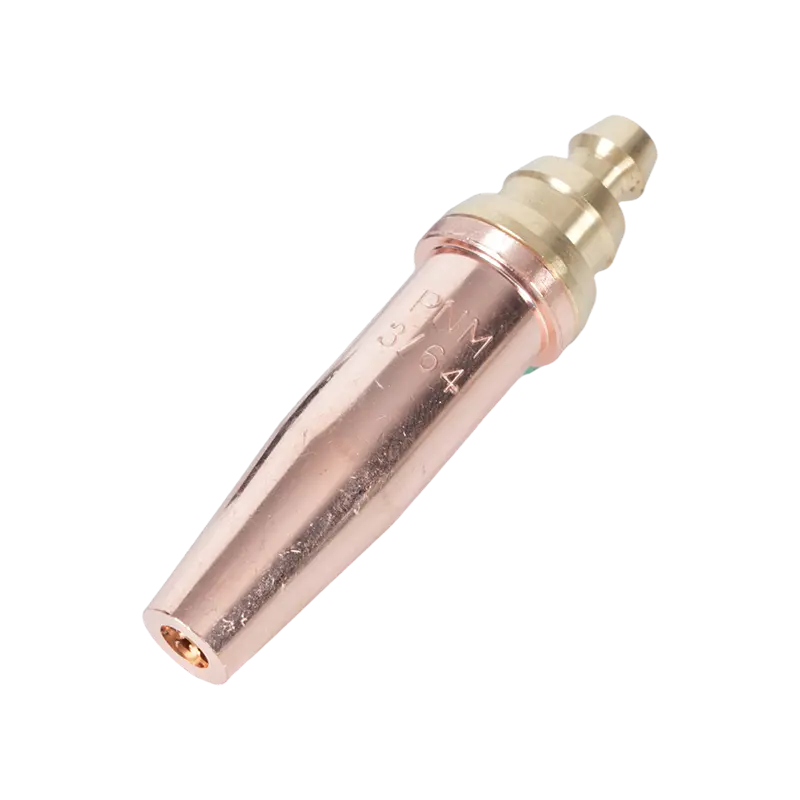
Näiden muuttujien takia kaupat pitävät laatikossa erilaisia kärkikokoja. Raskaaseen leikkaukseen puhtaalla teräksellä sopivan kokoinen amerikkalaisen standardin mukainen asetyleenikärki, kuten 6290-sarja, tuottaa esilämmityksen ja leikkaussuihkun työn tarpeisiin.
 6290-sarjan asetyleenileikkaussuutin amerikkalaistyylisiin taskulamppuihin Tämä asetyleenikärki kattaa leikkauspaksuudet 1–300 mm ja sopii A735- ja A623-polttimiin, joten se on monipuolinen valinta liikkeille, jotka tarvitsevat yhden suuttimen erilaisiin terästöihin. Näytä tuote →
Valitse soihtu, joka pitää liekin yhtenäisenä
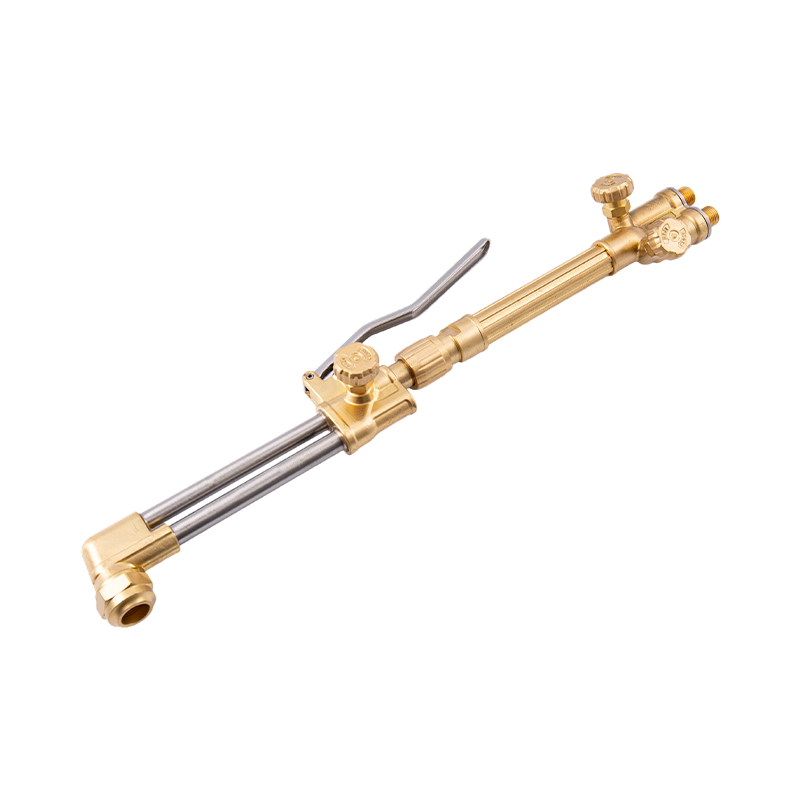
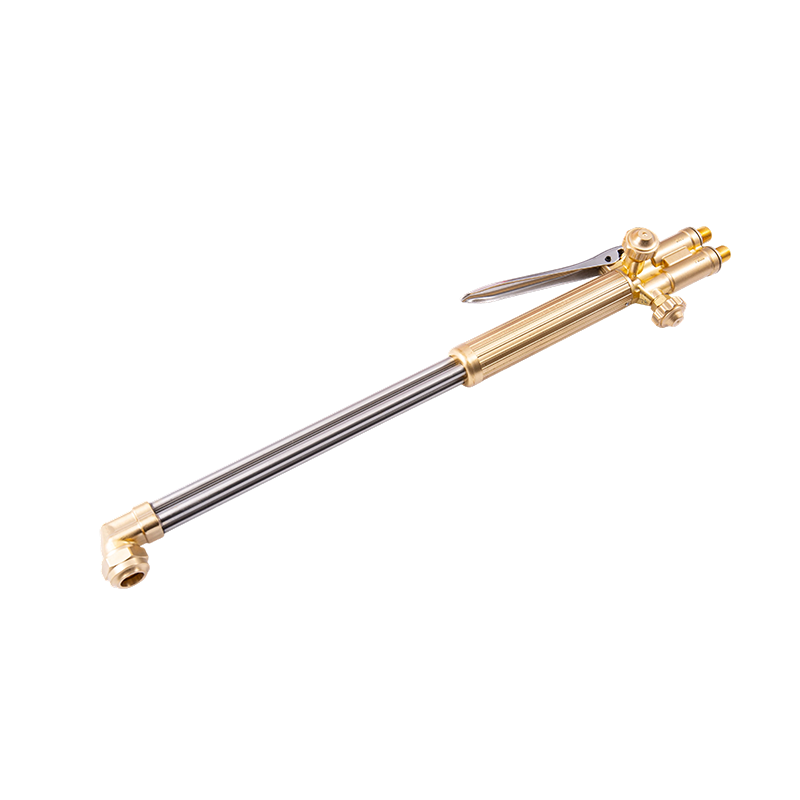
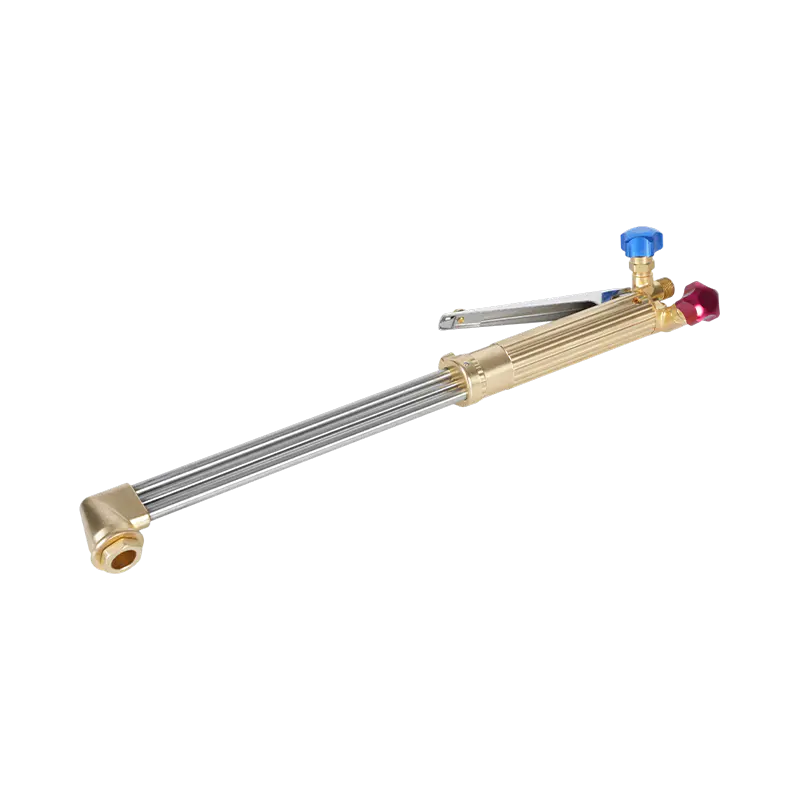
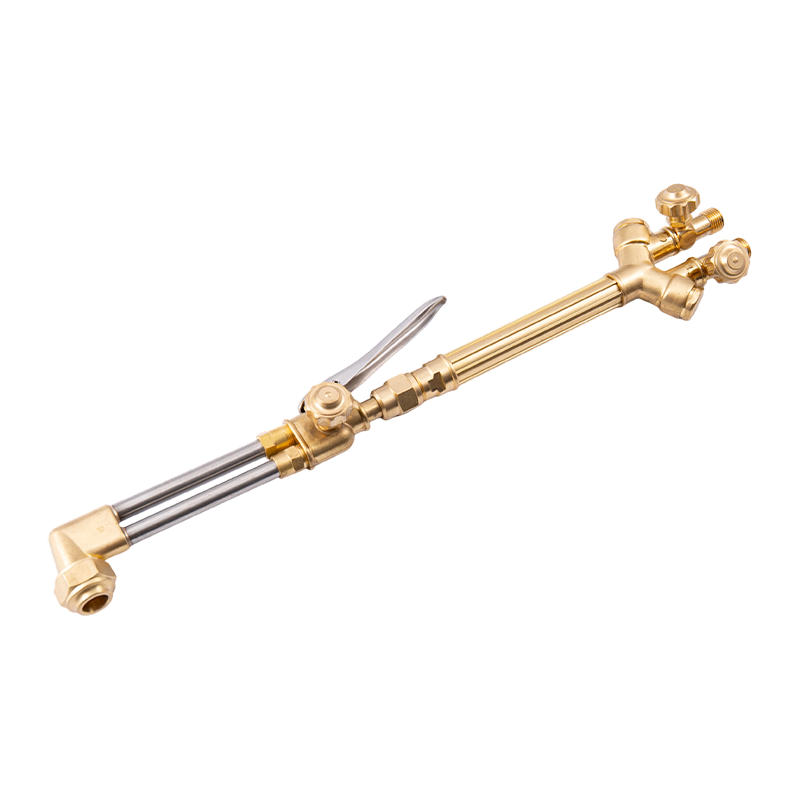
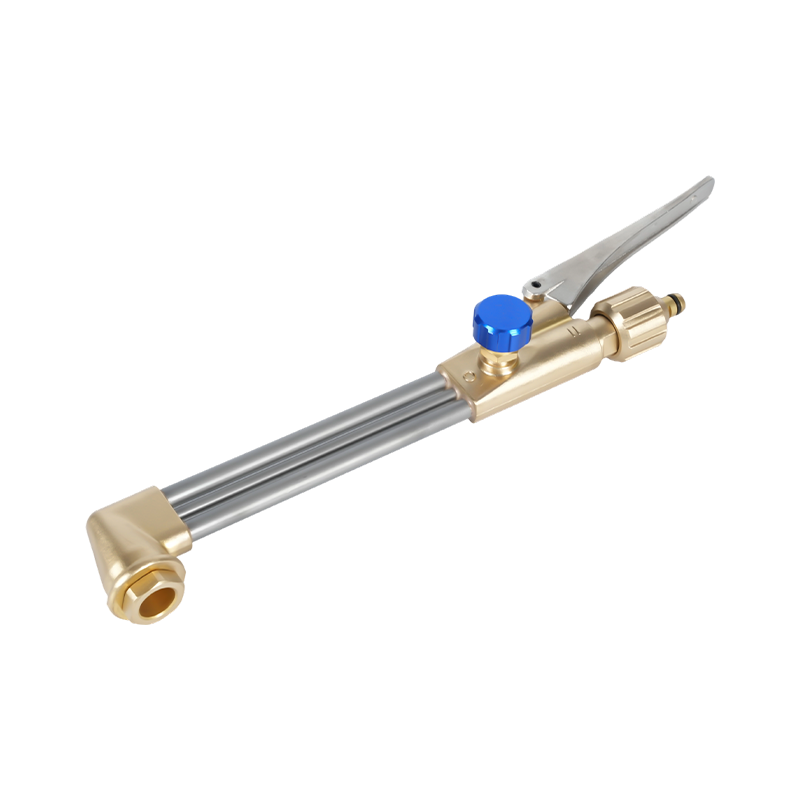
Polttimen runko ja kahva ovat vastuussa kaasujen sekoituksesta oikeassa suhteessa ja liekin pitämisestä tasaisena. Hyvin rakennettu käsipoltin tiivistää venttiilit kunnolla, pitää kärjen tiukasti kiinni ja tuottaa samat liekkiominaisuudet vuosia. Kädessä pidettäviin leikkauksiin, korjauksiin ja huoltotöihin B400-luokan raskas happiasetyleenikäsipoltin tarjoaa mukavan kahvan pituuden ja kaasuvirtauksen, jota useimmat kaupat tarvitsevat.
 B400 Heavy Duty Handheld Oxy-Acetylene-leikkauspoltin Taottu messinkipää ja kaksiputkirakenne tukevat jopa 300 mm paksun teräksen leikkaamista, vaihdettavat asetyleeni- ja propaanisuuttimet joustavaan raskaaseen käyttöön. Näytä tuote →
Valitsetpa minkä tahansa taskulampun, pidä kulutusosat sopivana työhön. Leikkuulaite ja käsipoltin voivat hyväksyä saman kärkiperheen, mutta niiden sisäiset kaasukanavat eroavat toisistaan, joten käytä valmistajan kärkitaulukkoa. Samaa kärjen valintaa ja hoitoa koskevaa periaatetta käsitellään tarkemmin kohdassa leikkauspolttimen kärkien valinta ja huolto .
Lämpö- ja takaiskuturvallisuus
6 000 °F:n lämpötilat eivät vain leikkaa terästä. Ne sytyttävät kaiken syttyvän lähellä olevan ja tekevät takaiskusta todellisen riskin. Takaisku tapahtuu, kun liekki katoaa takaisin kärkeen ja palaa jatkuvasti polttimen rungon tai letkun sisällä, mikä voi tuhota laitteita ja vahingoittaa käyttäjää sekunneissa. Suorin suoja on takaiskusuoja, joka on asennettu polttimen ja säätimen väliin. Happiasetyleenityössä laatumalli, kuten B288-sarja, pysäyttää vastavirtauksen ja sammuttaa liekin ennen kuin se kulkee linjaa pitkin.
 B288-sarjan happi-asetyleeni takaiskusuoja Polttimen ja säätimen väliin asennettu pysäytin estää liekin etenemisen ja käänteisen kaasuvirran, mikä tarjoaa olennaisen turvallisuuden happiasetyleenileikkaus- ja hitsausoperaatioissa. Näytä tuote →
Käsittele jokaista sylinteriä korkeapainelähteenä: avaa asetyleeniventtiiliä noin kolme neljäsosaa kierrosta, huuhtele letkut ennen sytytystä äläkä koskaan käytä öljyä tai rasvaa happiliittimien lähellä. Jos taskulamppu syttyy takaisin toistuvasti, sammuta kaikki ja tarkasta kärki, istuin ja letkut ennen uudelleensytytystä. Noudata tavallisia leikkauspolttimen turvaohjeita vaihe vaiheelta ja pidä palosammutin käden ulottuvilla.
Asetyleenipoltin kuumenee tarpeeksi, noin 5 600–6 300 °F, kun se yhdistetään happeen, hitsaamaan yleisimpiä metalleja, leikkaamaan teräslevyä ja käsittelemään juotos- ja lämmitystöitä, joihin sähkötyökalut eivät helposti sovi. Todellinen taito on muuttaa liekin lämpötila hyödylliseksi lämmöksi työkappaleessa: oikea kärki, oikeat kaasuasetukset sekä poltin ja turvajohto, joihin voit luottaa ja joita tukee valmistaja, joka rakentaa hitsaus- ja leikkauslaitteet talon sisällä.