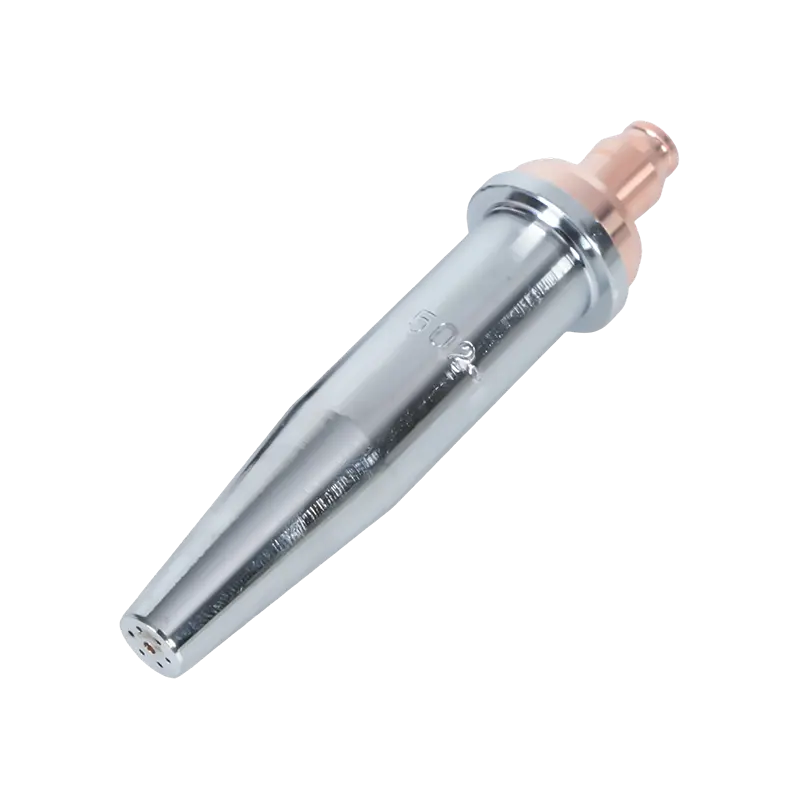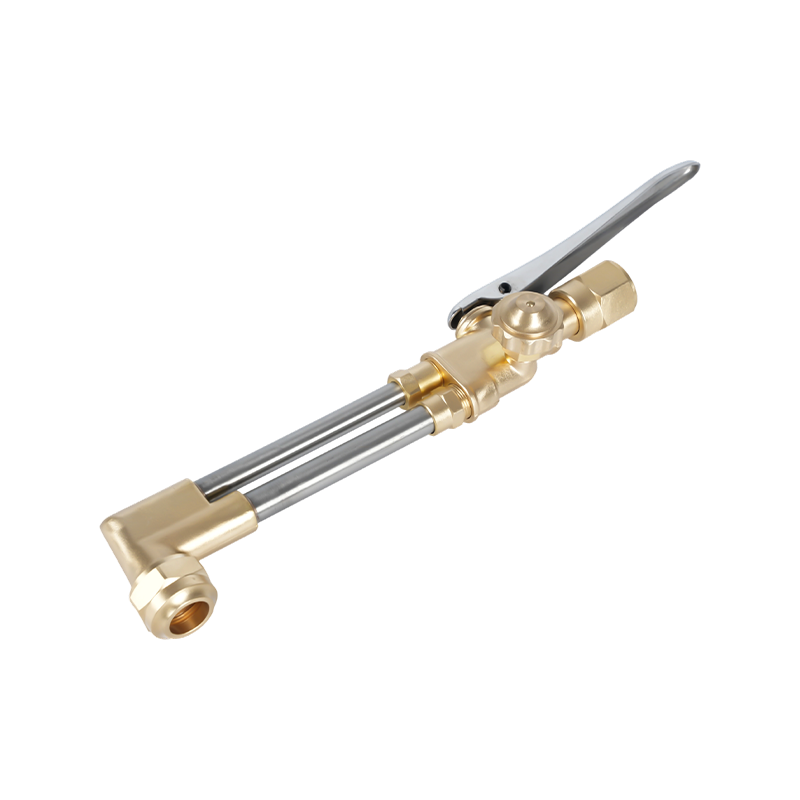
Myymälässä on erä 20 mm:n levyä odottamassa leikkuupöydällä. Työnjohtaja asettaa säätimet samalle paineelle kuin edellisenä päivänä 6 mm:n levylle, sytyttää polttimen ja saa leikkauksen, joka ponnahtaa, roiskuu ja jättää syvät vetoviivat. Hän yrittää toista pientä säätöä, sitten toista, ja jokainen leikkaus on hieman huonompi.
Nopeampi tapa on lopettaa sokea säätäminen ja tarkistaa happiasetyleenipolttimen asetustaulukko. Kaavio yhdistää kärjen koon, metallin paksuuden ja säätimen paineet niin, että poltin on asetettu oikein ennen liekin syttymistä. Kun oikea kärki yhdistetään oikeaan paineeseen, leikkaus on puhdas, kuona on kevyttä ja kärki säilyy paljon pidempään.
Mitä taskulamppuasetustaulukko todellisuudessa sisältää
Happipolttoaineleikkauksen kaavio painetaan yleensä kortille, julisteelle tai suoraan polttimen kahvaan. Siinä luetellaan kärjen numerot sarjassa, materiaalin paksuusalue, jonka kukin kärki voi käsitellä, sekä suositellut paineet hapen ja polttokaasun leikkaamiseen. Joissakin kaavioissa näkyy myös, tuottaako kärki kevyen, keskisuuren vai voimakkaan esilämmitysliekin, millä on merkitystä, kun teräksessä on ruostetta, hilsettä tai maalia.
Painearvot taataan vain taulukossa mainituille kärkisarjoille. Kärkien numerointijärjestelmät vaihtelevat valmistajien välillä, ja jopa kahdella samalla numerolla leimatulla kärjellä voi olla erikokoisia aukkoja. Käsittele yhden merkin kaaviota karkeana ohjeena vain, kun käytät toisen merkin kärkeä.
Sovita kärki ensin metallin paksuuden mukaan
Kärjen numero, joka yleensä leimataan kuusikulmaiseen runkoon, ohjaa happiaukon kokoa ja esilämmitysliekin kokoa. Asenna terän paksuutta vastaava kärki ennen kuin kosket säätimiin. Liian pieni kärki ei pysty toimittamaan tarpeeksi leikkaushappea paksulle levylle, joten leikkausvirta menettää vauhtinsa puolivälissä. Liian suuri kärki avaa leveän uurteen, hukkaa kaasua ja lisää yläreunan sulamisriskiä.
Alla oleva taulukko näyttää tyypilliset lähtökohdat keskitehoiselle happi-asetyleeni-leikkauskärjesarjalle, joka työskentelee miedolla teräksellä. Arvot ovat lähellä yleisissä valmistajataulukoissa olevia lukuja, mutta vahvista ne aina polttimen valmistajan toimittamaa taulukkoa vasten.
| Kärjen koko | Materiaalin paksuus | Leikkaava happi (psi) | Asetyleeni (psi) |
|---|---|---|---|
| 00 | Jopa 3 mm | 20-25 | 3-5 |
| 0 | 3-10 mm | 25-30 | 3-7 |
| 1 | 10-25 mm | 30-40 | 5-8 |
| 2 | 25-50 mm | 35-45 | 6-10 |
| 3 | 50-100 mm | 40-50 | 7-10 |
Jos kaavio puuttuu, leimattu kärjen numero on edelleen lähtökohta. 1101-sarjan asetyleenileikkauskärjet kattavat yleiset myymäläkoot vaaleista levyistä keskikokoisiin levyihin ja ne on merkitty riittävän selvästi tunnistaakseen ennen säätimien säätämistä. Tästä käytännön oppaasta saat laajemman kuvan siitä, miten kärjen rakenne vaikuttaa asennukseen ja käyttöikään leikkauspolttimen kärjen valinta, asennus ja huolto .
 1-101-sarjan asetyleenipolttimen kärkien toimittajat, tukkumyyntiyritys - NINGBO WELDMAN WELDMAN on Kiinan suosituin 1-101-sarjan asetyleenipolttimen kärkien toimittaja ja yritys, tukkumyynti 1-101-sarjan asetyleenipolttimen kärjet, 1-101-sarjan asetyleenipolttimen kärkien myynti. Näytä tuote →
Painealueet toiminnan mukaan
Leikkauskaavio on vain osa kuvaa. Samaa poltinta käytetään hitsaukseen, juottamiseen, lämmittämiseen ja leikkaamiseen, ja jokainen työ vaatii erilaisen painetasapainon. Alla olevassa taulukossa on yhteenveto vaihteluvälistä, jotka näkyvät useimmiten pienten ja keskisuurten vihjeiden valmistajataulukoissa.
| Toiminta | Happi (psi) | Asetyleeni (psi) |
|---|---|---|
| Hitsaus, pieni kärki | 5-10 | 3-7 |
| Juottaminen ja lämmitys | 3-5 | 3-5 |
| Leikkaus, pieni kärki | 20-40 | 5-10 |
| Leikkaava, painava kärki | 40-50 | 7-10 |
Huomaa, että leikkaushapen paine on aina sarjan korkein arvo. Leikkaava happivirta tekee kaksi tehtävää: se hapettaa raudan urassa ja puhaltaa sulan oksidin ulos leikkauksesta. Kumpaakaan työtä ei tehdä kunnolla, jos paine on liian alhainen. Asetyleenipuoli pysyy kapealla kaistalla, koska esilämmitysliekki tarvitsee vain tarpeeksi polttokaasua pitääkseen pienen alueen metallia syttymislämpötilassa.
On yksi kova raja, joka koskee jokaista asetyleenikokoonpanoa. Asetyleeni muuttuu epästabiiliksi yläpuolella noin 15 psi ja voi hajota räjähdysvoimalla. Tämän arvon ylittävät säätimen paineet ovat vaarallisia riippumatta siitä, mitä kaavio ehdottaa. Jos kärki vaatii enemmän asetyleenipainetta kuin turvaraja, kärki on liian suuri jakelujärjestelmään tai letkut ovat liian pitkiä.
Miksi kaavio on lähtökohta, ei takuu
Kartat on kehitetty uudella kärjellä, puhtaalla leikkuulaitteella ja kohtuullisen lyhyillä letkuilla. Todelliset työpajan olosuhteet vaihtelevat. Kärrystä kaatuneen säätimen paine voi olla 5 psi. Pitkä letkun juoksu alentaa painetta sylinterin ja polttimen välillä, varsinkin kun hapentarve on suuri. Kärki, jonka reiässä on hiilikerrostumia, tuottaa vääristyneen liekin jopa kaaviossa esitetyllä tarkkuudella.
Aloita kaaviosta ja hienosäädä sitten pienin askelin. Aseta ensin neutraali esilämmitysliekki leikkaushappi pois päältä ja lisää sitten leikkausvirta. Jos leikkaus on hidasta tai yläreuna sulaa, nosta leikkaushappea noin 5 psi. Jos kuonaa on vaikea poistaa, kärki on luultavasti liian suuri tai teräksessä on runsaasti hilsettä. Dokumentoi, mikä toimii laitteessasi; kokeneet kuljettajat kirjoittavat usein korjatut paineet työpajan seinälle olevan taulukon viereen.
Kun leikkuulaite ja polttimen kahva eivät ole yhteensopivia, karttaan kohdistuvia paineita on vaikeampi toistaa. A raskas happiasetyleenin ja propaanin leikkauspoltin puhtaalla venttiilivasteella, kuten A212, pitää liekin ennustettavana ja helpottaa kartta-asetusten toistamista.
 A212 Heavy Duty Oxy Asetyleeni Propaani Katkaisupolttimen lisälaitteiden toimittajat, kokonaiset WELDMAN on Kiinan paras A212 Heavy Duty Oxy Acetylene Propane -leikkauspolttimen lisälaitteiden toimittaja ja yritys, tukkumyynti A212 Heavy Duty Oxy A... Näytä tuote →
Yleisiä leikkausvirheitä
Useimmat huonot leikkaukset voidaan jäljittää yhteen muutamasta vältettävistä virheistä. Tarkista nämä ennen kuin muutat paineita.
- Asetyleenin asetus yli 15 psi:n. Tämä on vaarallisin virhe happipolttoainetyössä, eikä se koskaan paranna leikkausta.
- Kaavion lukeminen eri vihjesarjasta. Kärkien numerointijärjestelmät eivät ole yleisiä valmistajien välillä.
- Säätimien asettaminen polttimen venttiilien ollessa täysin kiinni. Lukema ajautuu, kun kaasu alkaa virrata; aseta paineet taskulampun ollessa auki juuri sen verran, että tunnet kevyen virtauksen.
- Käytä kärkeä, joka on liian pieni lautaselle. Esilämmitysliekki ei voi nostaa reunaa syttymislämpötilaan, ja leikkausvirta menettää vauhtinsa ennen kuin se saavuttaa leikkauksen pohjan.
- Kärjen istukan ja porauksen kunto huomioimatta. Vaurioitunut istuin vuotaa esilämmityskaasua kierteiden ohi ja likainen poraus vääristää leikkausvirtaa.
- Leikkaus aloitetaan ennen kuin teräs saavuttaa syttymislämpötilan. Ylimääräisen sekunnin odottaminen reunassa on halvempaa kuin epäonnistunut leikkaus.
Liekki itsessään on paras reaaliaikainen indikaattori. Neutraali liekki, jossa on terävä valkoinen sisäkartio ja ilman höyheniä asetyleenipuolella, antaa puhtaimman leikkauksen puhtaimpiin teräksiin. Jos liekki palaa takaisin kärkeen, lopeta, anna kärjen jäähtyä ja tarkasta istuin ja reikä ennen kuin sytytät uudelleen.
Ota kaavio käyttöön myymälässäsi
Edes paras kaavio ei voi kompensoida yhteensopimattomia komponentteja. Leikkuulaite, jossa on kuluneita venttiilikartioita, kahva, jossa on vaurioituneet kierteet, tai kärki, joka ei asetu kunnolla paikalleen, vääristää liekin painetta. Yhden valmistajan kärkisarjan pitäminen ja leikkuulaitteen sovittaminen kahvaan vähentää muuttujien määrää.
Täydellinen asu, kuten A217K raskas leikkauspoltinsarja Sisältää leikkuulaitteen, happivarusteet ja yhteensopivat kärjet yhdessä paketissa, joten taulukon paineet voidaan toistaa ilman eri lähteistä peräisin olevien osien sekoittamista.
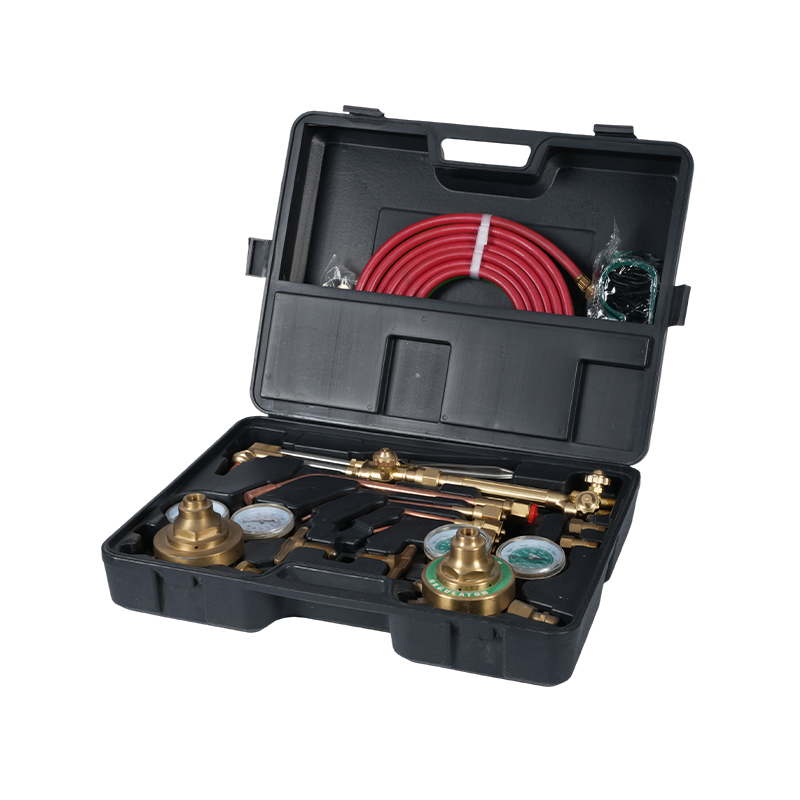 A217K Heavy Duty -leikkauspoltinsarja Propaani-leikkauslisälaite Happi-asetyleeni T WELDMAN on Kiinan paras A217K Heavy Duty -leikkauspoltinsarja propaanileikkausliitin Happi-asetyleenipoltinsarjan toimittaja ja yritys, koko... Näytä tuote →
Jos myymäläsi tarvitsee apua kärkisarjan tai leikkuulaitteen valinnassa normaalisti käsittelemäsi levypaksuuden mukaan, ota meihin yhteyttä taskulamppumallisi ja materiaalivalikoimasi kanssa, niin osoitamme sinulle oikeat komponentit.