Hitsaaja poimii koon 2 kärjellä varustetun polttimen, sytyttää sen, asettaa neutraalin liekin ja päättää työvuoron silti hiottavaa leikatulla reunalla ja varpaa pitkin halkeilevalla helmellä. Paineet olivat kirjan mukaan, levy oli puhdas, eikä mikään mittarissa näyttänyt väärältä. Se, mikä ajautui, oli itse happiasetyleeniliekki, hieman liian pitkälle happeen tai hieman liian kauas asetyleeniin.
Lyhyt versio: liekin määrää happi-asetyleeni-suhde kärjessä, ei pelkästään säätimen lukuja. Tästä suhteesta tulee kolme liekkiä, neutraali, hiilettävä ja hapettava, ja jokaisella on erilainen lämpötila, erilainen kemia sulassa metallissa ja erilaiset tehtävät, jotka se tekee hyvin. Opi lukemaan kartioita, ja useimmat leikkaus- ja hitsausvirheet diagnosoidaan ennen ensimmäistä läpikulkua.
Miksi suhde on tärkeämpi kuin mittarin lukema
Puhtaassa hapessa poltettu asetyleeni saavuttaa noin 3 200 - 3 500 °C (5 790 - 6 330 °F), kuumempi kuin propaani, propeeni tai maakaasu samassa polttimessa. Tämä otsikkonumero pätee vain sekoituksessa, joka on lähellä 1:1. Syötä lisää asetyleeniä ja liekki jäähtyy hieman samalla kun sisäkartio kasvattaa palamattoman hiilen höyhenen. Syötä enemmän happea ja kartio lyhenee, liekki kovenee ja vapaa happi alkaa hyökätä teräkseen.
Säätimen mittari näyttää, mitä on saatavilla tuloaukossa, ei mitä tulee aukkoon. Letkun pituus, kärjen koko ja osittain tukossa oleva kärki muuttavat toimitusta. Siksi jokainen ääniprosessi päättyy samaan ohjeeseen: säädä visuaalisesti, taskulampun kohdalla, liekin syttyessä ja soittaessa teokseen.
Kolme happiasetyleeniä liekit vierekkäin
| Liekki | Happi asetyleeniksi | Mitä näet | Tyypillistä työtä | Riski väärin käytettynä |
|---|---|---|---|---|
| Neutraali | Noin 1:1 | Kaksi terävästi rajattua kartiota, kirkkaan valkoinen-sininen sisäkartio, ei höyhentä | Pehmeän teräksen leikkaus ja hitsaus, juottaminen juoksuttimella, yleislämmitys | Matala riski; vähäistä hapettumista alumiinissa |
| Carburizing | Asetyleenirikas, noin 0,8-0,9:1 | Kolme vyöhykettä: sisäkartio, valkeahko höyhen, ulkokuori; saattaa nokea | Alumiini, nikkeliseokset, valuraudan korjaus, kovapinnoitus, korkeahiilinen teräs | Hiilenpoisto, noki urassa, kovat halkeamisherkät hitsit |
| Hapettava | Happirikas, noin 1,2:1 tai enemmän | Lyhyt, terävä, vaaleampi sisäkartio, voimakkaampi suhina, pienempi kirjekuori | Messinki ja pronssi, talttaus, huivi, nopea leikkaus | Hiilenpoisto, palaneet seosaineet, huokoiset hitsit, leveä karkea rako |
Käsittele keskimmäistä saraketta lähtökohtana. Kaksi käyttäjää voivat asettaa saman nimellissuhteen ja silti nähdä erilaiset kartiopituudet, koska kärjen kuluminen ja kaasun puhtaus siirtävät näkyvää rajaa. Kartiot, eivät numerot, ovat todellinen instrumentti.
Neutraali liekki: perusviiva, joka hallitsee ensin
Avaa asetyleeni, sytytä se ja lisää sitten happea, kunnes höyhen vain katoaa ja jäljelle jää kaksi puhdasta kartiota: kirkas sisäkartio ja vaaleampi ulkovaippa. Ei suhinaa, ei nokea, ei kirkastumista kärjessä. Se on neutraalia.
Se on liekki, johon putoat takaisin, koska se ei lisää hiiltä eikä poista sitä. Pehmeä teräsleikkaus, useimmat sulatushitsaukset, juoksutteen juottaminen ja yleislämmitys ovat kaikki mukavasti siinä. Leikkauksessa neutraali on turvallinen oletus. Hieman hapettava liekki leikkaa nopeammin, mutta uurteiden seinämät tulevat karheammiksi ja reuna kovettuu, mikä maksaa työstövaiheessa aikaa.
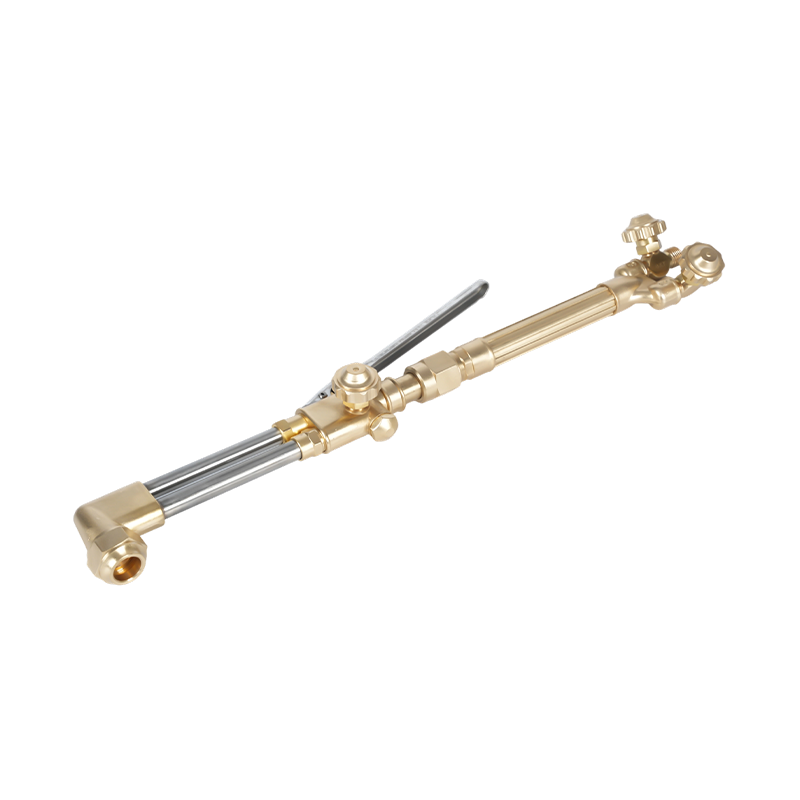
Kiinnitys on yhtä tärkeä kuin asetus. Kaksiosainen leikkuulaite, kuten A212, käsittelee levyä muutamasta millimetristä painavaan osaan yhdellä kädensijalla, mikä pitää käyttäjien ja vuorojen välisen suhteen yhtenäisenä.
 A212 Heavy Duty -leikkuri happiasetyleenille ja propaanille Taottu messinkirunko ja ruostumattomasta teräksestä valmistetut venttiilit takaavat kestävyyden jopa 200 mm:n raskaiden levyjen leikkaamiseen ja tasaisen suorituskyvyn käyttäjille ja vuoroille. Näytä tuote →
Jos leikkauspinnassa on kapea, puhdas vetoviiva ja terävä yläreuna, liekki oli lähellä neutraalia. Rohkeat reunat ja raskas kuona tarkoittavat yleensä, että liekki oli väärä ennen kulkunopeutta.
Hiilettävä liekki: ylimääräistä asetyleeniä, erityistä huolellisuutta
Avaa asetyleeni murto-osan hapen ohi ja kolmas vyöhyke ilmestyy, valkeahko höyhen, joka istuu sisemmän kartion ja ulkovaipan väliin. Tuo höyhen on palamatonta hiiltä, ja se tekee kaksi asiaa kerralla: se alentaa happipotentiaalia altaassa ja se tallentaa hiiltä metalliin.
Tarkoituksenmukaisesti käytettynä se on oikea valinta alumiinin, nikkelin ja runsaan nikkelipitoisuuden omaavien metalliseosten, valuraudan korjaukseen ja pinnoittamiseen, joissa lievästi pelkistävä ilmakehä suojaa sulaa allasta. Hiilipitoisilla teräksillä ja työkaluteräksillä lyhyt sulka kompensoi hiilen palamista hitsauksen aikana.
Loukku kiinnittää sen vähähiiliseen teräkseen, koska se näyttää hellävaraisemmalta. Hiilenpoisto kovettaa hitsin ja tekee siitä herkemmän halkeilulle, ja uraan jäänyt noki aiheuttaa epätäydellistä sulamista seuraavassa ajossa. Pidä höyhen lyhyt, enintään noin puolitoista kertaa sisäkartio ja pyyhi työkappale, jos siinä ilmenee nokea.
Hapettava liekki: lyhyt, terävä ja helppo liioitella
Lisää liikaa happea ja sisäkartio lyhenee ja terävöityy, nuotti nousee ja ulompi kuori vetää sisään. Monet käyttäjät aiheuttavat tämän liekin vahingossa, kun he avaavat hapen liian aikaisin tai asettavat paineita kärkitaulukon yläpuolelle.
Tarkoituksenmukaisesti se kuuluu messingille ja pronssille, joissa hapettava ilmakehä vaimentaa sinkin savuamista, sekä talttaukseen ja leikkauskohteisiin, joissa halutaan aggressiivista lämpöä. Teräksessä se on syövyttävää. Hiili palaa pois pintakerroksesta, seosaineet hapettuvat ja tuloksena on huokoinen hitsi, jonka reunojen alle jää kuonaa. Rakeinen harmaa iho leikatussa pinnassa ja kaaviossa ennakoitua leveämpi uurre ovat molemmat merkkejä siitä, että seos on heilunut liian pitkälle.
Liekin asettaminen, lukeminen ja sammuttaminen
- Tarkasta kärki: aukko pyöreä, istuin puhdas, O-renkaat ehjät. Puhdista sopivalla kärjenpuhdistusaineella, ei koskaan poranterällä.
- Aseta säätimen paineet polttimen valmistajan kärkitaulukosta pitäen asetyleeni 1 baarissa tai sen alapuolella (noin 15 psi).
- Tyhjennä molempia putkia sekunnin tai kahden ajan ilman ja vanhentuneiden kaasujen poistamiseksi.
- Avaa asetyleenipolttimen venttiiliä noin neljänneskierros ja sytytä iskulla, ei sytyttimellä.
- Lisää happea, kunnes höyhen katoaa, ja hienosäädä sitten samaa terästä olevaa romupalaa.
- Säädä työhön: lyhyt höyhen hiiletystöihin, lyhyempi kartio hapetustöihin.
- Sulje ensin asetyleeni, sitten happi, ilmaa sitten letkut ja sulje sylinterin venttiilit.
Kaksi tapaa estää useimmat yllätykset. Tarkista ensin liekki uudelleen jokaisen kärjen vaihdon tai letkun liittämisen jälkeen, koska toimitus muuttuu. Toiseksi, pidä testikuponki varsinaisesta materiaalista lähellä; Liekki, joka näyttää täydelliseltä ulkoilmassa, voi lukea hyvin eri tavalla lämpöä vaimentavaa levyä vasten.
Laitteisto, joka pitää liekin toistettavana
Liekki on yhtä vakaa kuin sitä ruokkivat osat. Kulunut kärjen istuin vetää ilmaa kierteen ohi, turvonnut O-rengas muuttaa sekoitusta kierrosten välillä, ja yhteensopimaton kärki ja kiinnitys muuttaa suhdetta kaikille, jotka tarttuvat polttimeen. Tuotantopenkillä tämä varianssi näkyy epäjohdonmukaisena uurreleveydenä kauan ennen kuin kukaan epäilee kaasua.
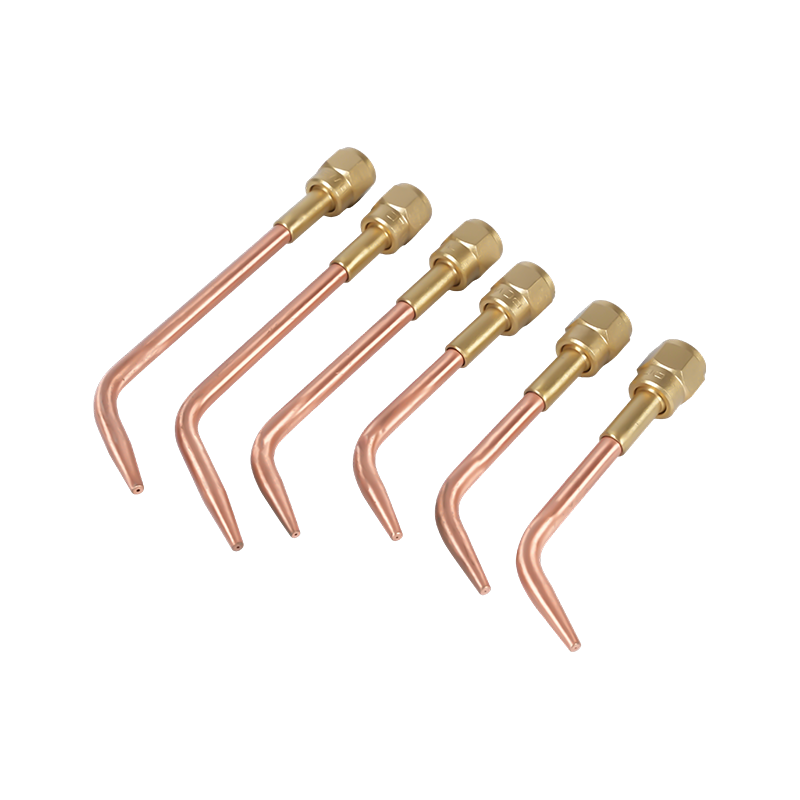
Asetyleenikärjet on mitoitettu aukon ja käyttötarkoituksen mukaan. Yleiskäyttöinen sarja, kuten 1101, kattaa yleiset levypaksuudet valmistus- ja korjaamoissa, kun taas raskaat sarjat sopivat paksummille osille ja pidempiin jatkuviin leikkauksiin.
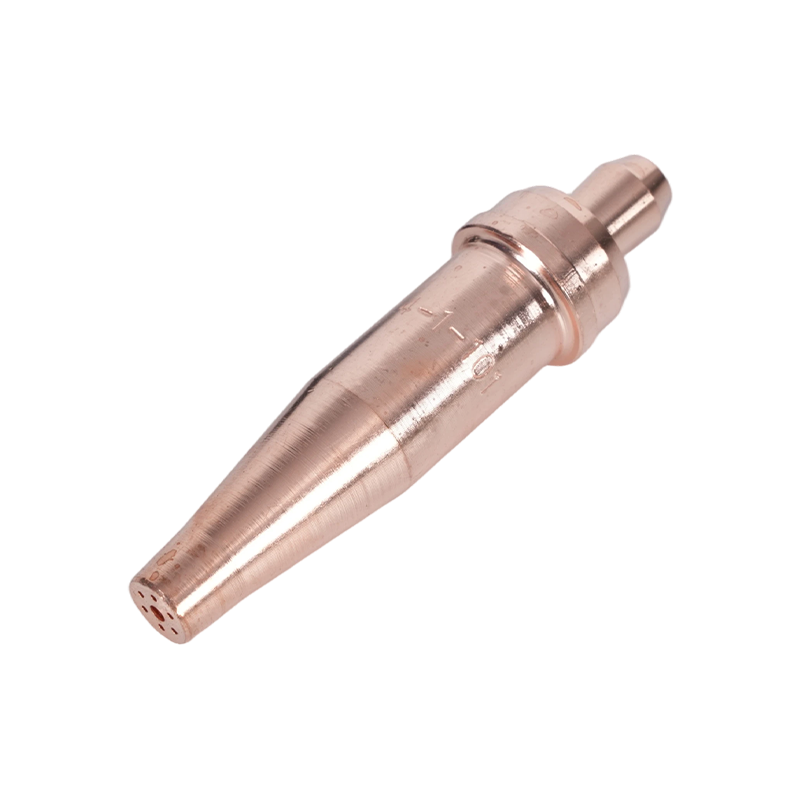 1-101-sarjan asetyleenipolttimen kärjet 5–200 mm:n leikkaamiseen Peittää 5–200 mm levyn, jonka pituus on 76 mm ja sopii A217, A218, A219, A246, A212 ja A800 taskulamppuihin valmistus- ja korjaustöihin. Näytä tuote →
Kulutustarvikkeet ansaitsevat saman huomion kuin polttimen runko. Tässä oppaassa käsitellään tarkemmin oikean koon valintaa, neliön asettelua ja vaihtamista ensimmäisten halkeilun merkkien yhteydessä. leikkauspolttimen kärkien valinta ja huolto , joka kannattaa lukea vihjetaulukon rinnalla.
Ostajille, jotka määrittävät sarjat eri työpajoissa, käytännön tarkistus on yhtenäisyys: sama kahvaliitäntä, sama kiinnityssarja, sama kärjen numerointi, joten yhdelle penkille tallennettu liekkiasetus voidaan toistaa toisella.
Turvakohdat, jotka muuttavat liekin käyttäytymistä
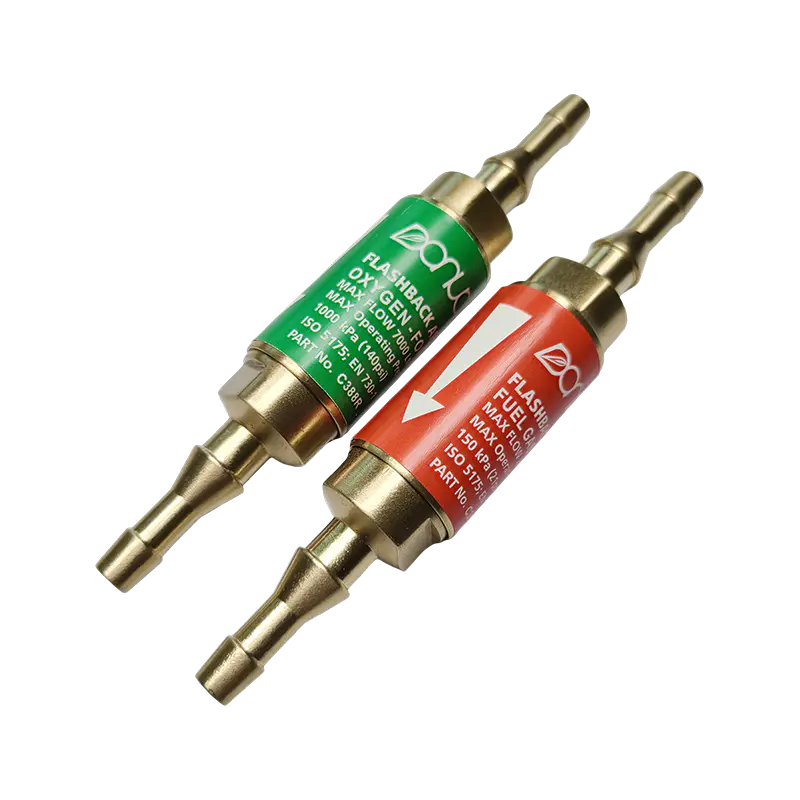
Flashback on vikatila, jolla on eniten merkitystä, ja se on liekkiongelma pikemminkin kuin kaasuongelma. Liekin etuosa, joka kulkee takaisin letkua pitkin, muuttaa pienen virheen sylinteritapahtumaksi. Takaiskuventtiilit hidastavat kaasun suunnanvaihtoa, mutta eivät pysäytä liekin eturintamaa; vain kunnollinen pysäyttäjä tekee. Asenna ne säätimen ulostuloon ja riskinarvioinnin niin vaatiessa myös polttimen sisääntuloon.
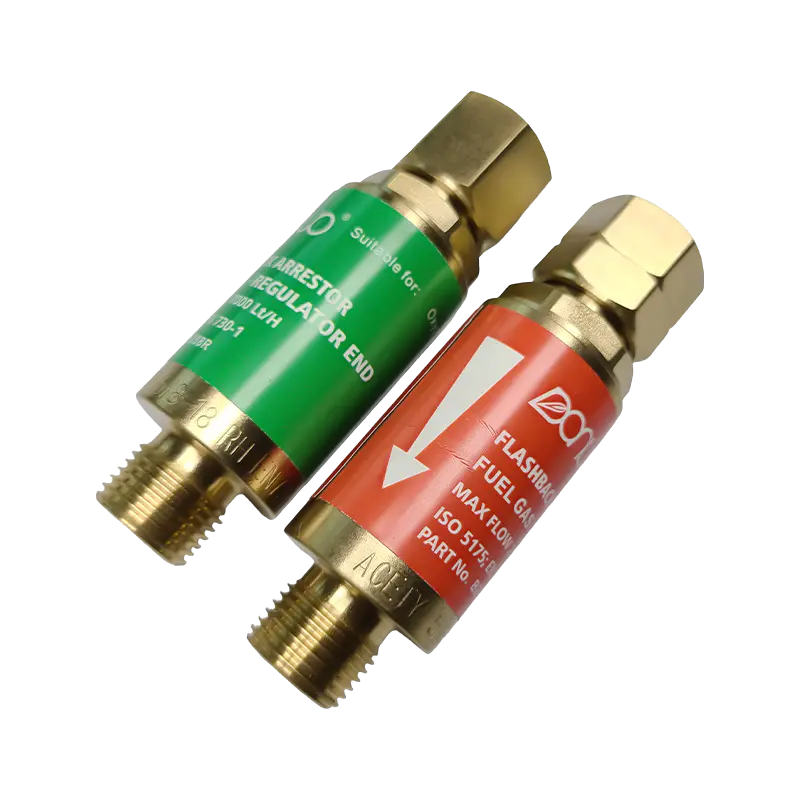 B288-sarjan oksi-asetyleenin takaiskusuoja Estää takaiskun ja käänteisen kaasun virtauksen hapen (7000 l/h) ja polttokaasun (2600 l/h) malleilla useissa eri kierrekokoissa, mikä suojaa käyttäjiä ja laitteita. Näytä tuote →
Älä koskaan käytä asetyleeniä yli noin 1,5 baarin (noin 15 psi) letkussa, koska vapaa asetyleeni muuttuu epävakaaksi korkeammassa paineessa. Pidä sylinterit pystyasennossa ja kiinnitettyinä, pidä rasva ja öljy poissa happiliittimistä ja käytä työhön sopivaa suodatinlinssiä. Liekki, joka poksahtaa, viheltää tai muuttaa väriä itsestään, on työskentelyn pysäytysmerkki, ei säädettävä.
Liekin asettaminen on sekunneissa mitattu taito, mutta se ratkaisee leikkauslaadun, hitsauksen kestävyyden ja kulutusosien käyttöiän koko konepajassa. Jos olet standardoimassa polttimia, kärkiä ja pysäyttimiä tuotantolinjalle tai tarvitset osia omien piirustusten ja kaasuspesifikaatioiden mukaan, voit tavoittaa tiimin yhteydenottosivu tietosi kanssa.