Mitä happi-asetyleenihitsauspoltin itse asiassa tekee
Soihtuliekki, joka polttaa asetyleeniä puhtaassa hapessa, saavuttaa karkeasti 6000°F , tarpeeksi kuuma sulattamaan teräksen, valuraudan ja useimmat ei-rautametalliseokset sekunneissa. Lämpö tulee kaksivaiheisesta palamisprosessista: sisäkartio palaa kuumimmin siellä, missä happi ja polttoaine sekoittuvat kärjessä, kun taas ulompi vaippa viimeistelee palamisen ympäröivässä ilmassa. Tämä sisäkartio on paikka, jossa varsinainen hitsaus tapahtuu – täyttösauva sulaa yhteiseksi sulaksi, kun käyttäjä siirtää poltinta liitosta pitkin.
Toisin kuin kaariprosesseissa, siinä ei ole sähköpiiriä. Juuri tästä syystä laitteet pysyvät merkityksellisinä työmailla, joissa ei ole sähköä, liikkuvissa korjausautoissa sekä juottamista tai metallin muovausta tekevissä liikkeissä, joissa liekinhallinta on tärkeämpää kuin pinnoitusnopeus. Kompromissi on lämmön vaikutuksen alaisen vyöhykkeen koko – happiasetyleeni kulkee kuumemmin ja hitaammin kuin MIG- tai TIG-kaari, joten se sopii ohuempiin osiin ja korjaustöihin paremmin kuin suuren volyymin tuotantohitsaus.
Polttimen anatomia: kahva, kärjet ja liitteet
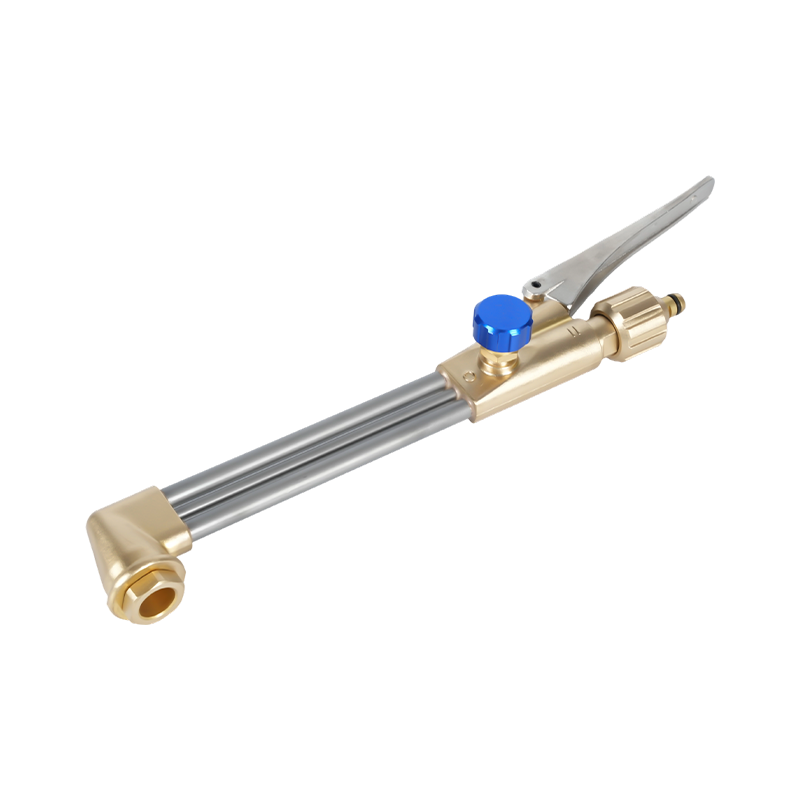
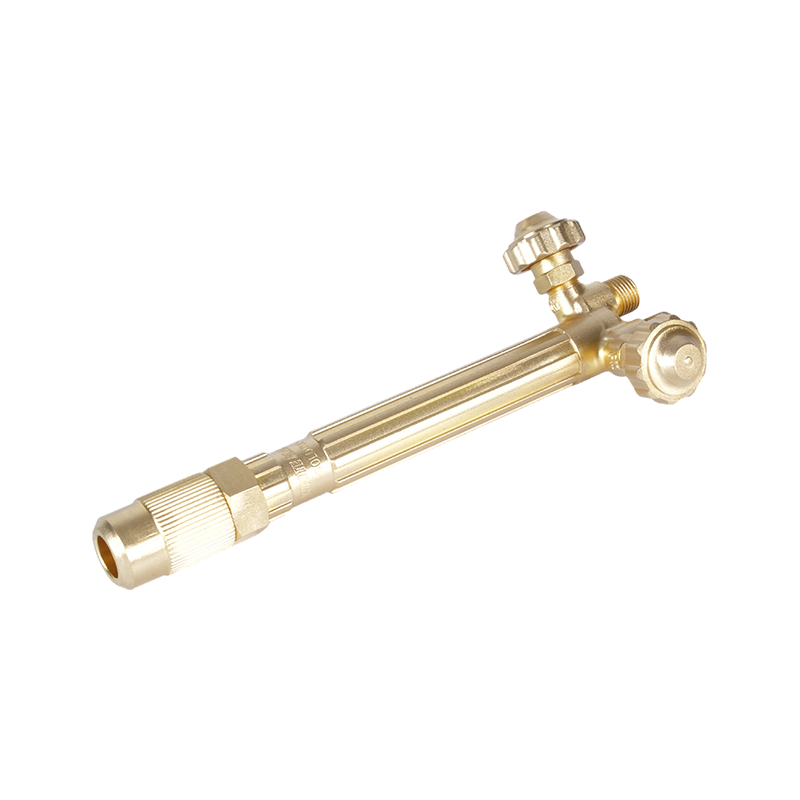
Jokainen asennus alkaa polttimen kahvasta, rungosta, joka sekoittaa hapen ja asetyleenin ennen kuin ne saavuttavat kärjen. Kahvoja on saatavana kevyinä, keskikokoisina ja raskaina, ja luokituksen tulee vastata todellista leikkaamaasi tai hitsaamaasi paksuusaluetta – alimitoitettu kahva tukahduttaa kaasun virtauksen paksuun materiaaliin, kun taas ylimitoitettu kahva tuhlaa polttoainetta hienossa työssä. Messinkirakenne on vakio, koska se vastustaa asetyleenin syövyttävää vaikutusta paremmin kuin useimmat vaihtoehdot ja se haihduttaa lämpöä pois käyttäjän kädestä pitkäaikaisen käytön aikana.
Liikkeet, joissa on useita liitoskokoja samalla kokoonpanolla, messinkiset hitsauspolttimen kahvat, jotka on rakennettu jatkuvaan asetyleenin käyttöön kestävät paremmin toistuvissa sytytysjaksoissa kuin kevyemmät vaihtoehdot, koska venttiilin istukat kuluvat vähemmän ajan myötä.
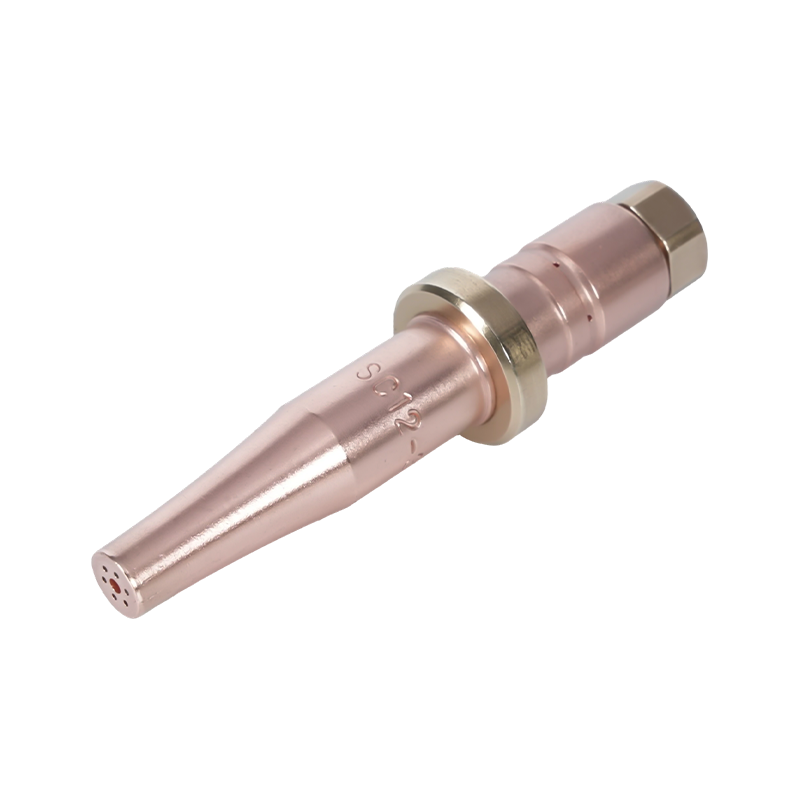
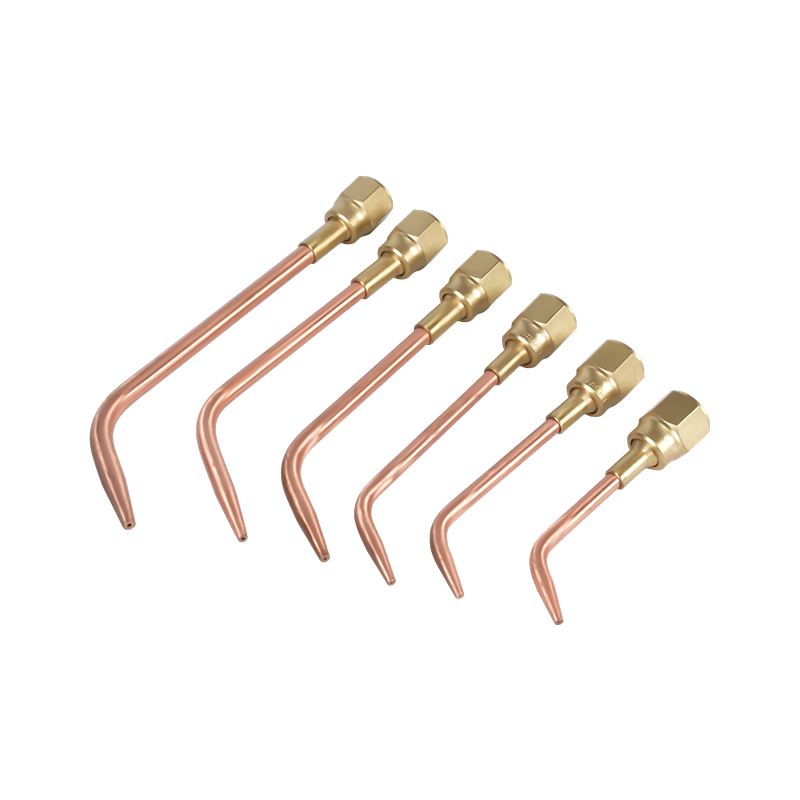
Lisävarusteet vaihdetaan kädensijaan toimintoa muuttamaan: hitsauskärki sulatustöihin, leikkuulaite happipuhallusliipasimella tai ruusunupun kärki laajan alueen lämmittämiseen. Jokainen kiinnike kiertyy samaan kädensijan runkoon, joten yksi kahva voi kattaa hitsaus-, leikkaus- ja lämmitystyöt osien vaihdolla varusteiden vaihdon sijaan.
Oikean taskulampun kärjen valitseminen työhön
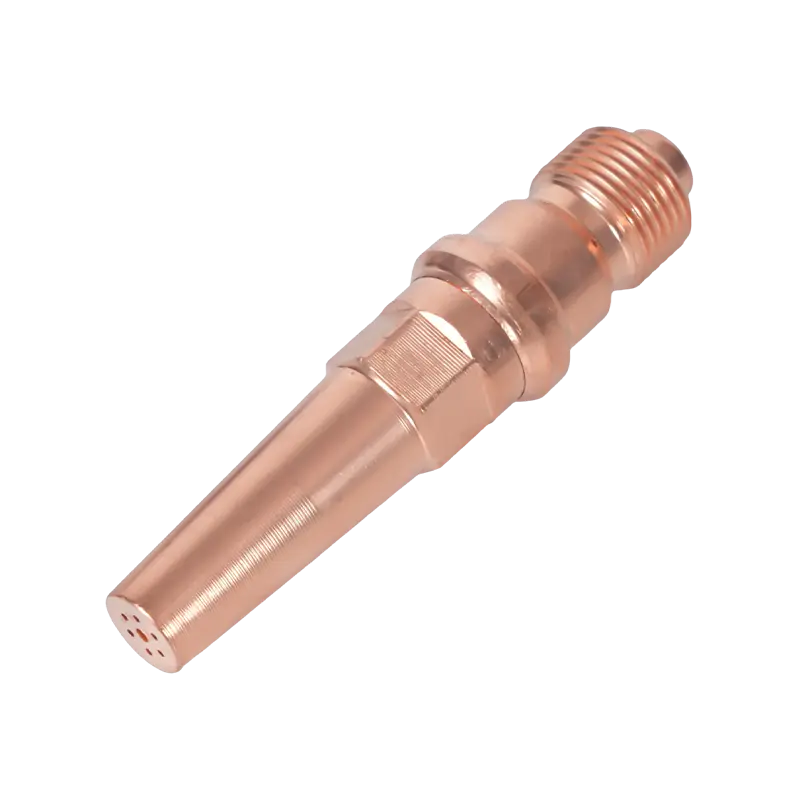
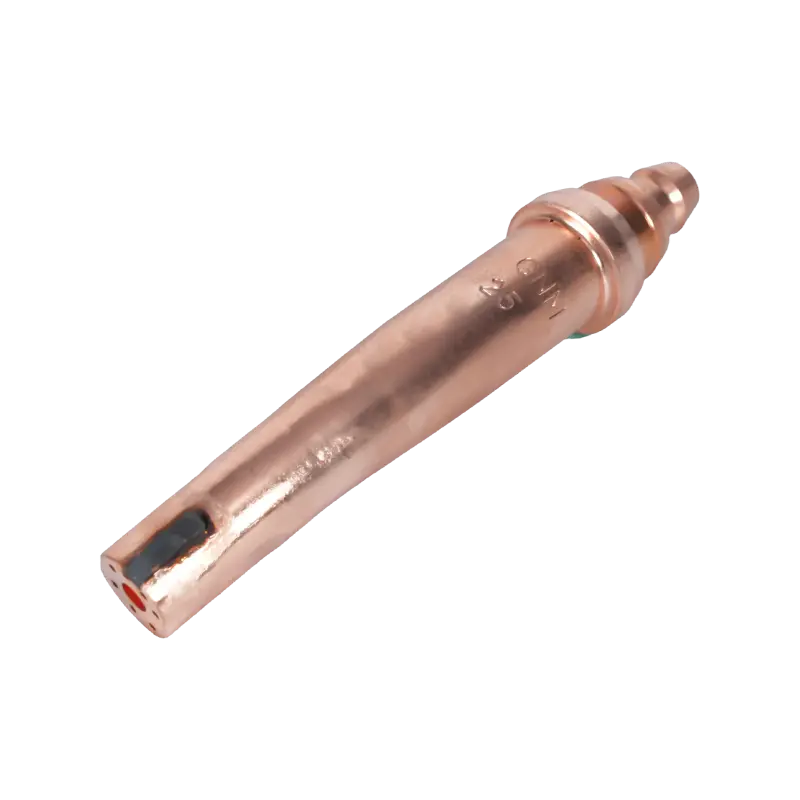
Kärjen koko määrittää kaasun virtausnopeuden ja kaasun virtausnopeus sen, kuinka paljon lämpöä saavuttaa työkappaleen. Ei ole olemassa yhtä alan laajuista numerointijärjestelmää eri valmistajilla, joten kärkien koot vastaavat yleensä metallin paksuutta yleisen numeron sijaan – toimittajan kaavio muuntaa paksuuden oikeaksi suutinkooksi kyseiselle kärkiperheelle. Materiaalille liian pienen kärjen käyttäminen vähentää lämpöä ja tuottaa huonon sulatuksen; Liian iso juoksu ylikuumenee ohuen massan ja palaa läpi.
- Ohut levy (alle 1/16"): pienin saatavilla oleva kärki, pienempi työpaine
- Keskikokoinen levy (1/16" - 1/4"): keskialueen kärki, kohtalainen paine molemmissa kaasuissa
- Raskas levy (yli 1/4"): suurin kahvalle mitoitettu kärki, suurempi happivirtaus
Kärjen materiaali ja suutinrakenne vaikuttavat myös liekin vakauteen. raskaat hitsauspolttimen kärjet, jotka on suunniteltu vakaaseen liekinhallintaan vastusta poksahtelua ja takaisinsytytystä, joille alimittaiset tai kuluneet kärjet ovat alttiita, erityisesti pitkillä hitsausajoilla, joissa liekin tasaisuus on tärkeintä.
Juotoksissa, ruostuneiden kiinnikkeiden esilämmittämisessä tai taivutusmassassa erityinen lämmityspoltin toimii paremmin kuin tavallinen hitsauskärki, koska se on suunniteltu leveämmälle, hitaamman nopeuden liekille tiivistetyn leikkaus- tai sulatussuihkun sijaan. A kompakti lämmityspoltin, joka sopii juotto- ja esilämmitystehtäviin antaa tasaisemman lämmön jakautumisen laajemmalle alueelle kuin hitsauskärjen käyttäminen uudelleen samaa työtä varten.
Taskulamppujen asentaminen ja sytytys turvallisesti
Ennen kuin mitään kytkeytyy polttimeen, halkeile jokaista sylinterin venttiiliä lyhyesti puhaltaaksesi pöly pois ulostuloaukosta. Kiinnitä säätimet jakoavaimella, älä koskaan pihdeillä, ja tarkista, että letkuliitännät ovat täysin paikoillaan – happiliittimet ja asetyleeniliittimet käyttävät eri kierresuuntia ristiliitosten estämiseksi.
Säätimen paine tulee asettaa kärjen valmistajan kaavion mukaan, ei arvailla. Happiasetyleenin käyttöpaine on alhaisempi kuin useimmat käyttäjät odottavat, eikä asetyleenin paine saa koskaan ylittää 15 psig missään olosuhteissa – mikä lisää sen hajoamisriskiä itse sylinterin sisällä. Vakaa kaksivaiheinen säädin pitää paineen laskun sylinterin tyhjentyessä, mikä on pitkissä töissä tärkeämpää kuin useimmat käyttäjät ymmärtävät. kaksivaiheiset säätimet, jotka on rakennettu vakaaseen happiasetyleenipaineen säätöön vähentää painevirumista, joka saa liekin luonteen ajautumaan hitsin puolivälissä.
Polttimen sytytys: avaa asetyleeniventtiiliä hieman, sytytä iskulla (ei koskaan sytytintä tai tulitikkuja, joita ei pidetä lähellä kärkeä) ja avaa sitten hitaasti happiventtiili samalla kun säädät asetyleenin virtausta, kunnes liekki lakkaa jättämästä mustaa savua. Oikein viritetyssä neutraalissa liekissä on terävä, hyvin rajattu sisäkartio, jonka reunassa ei ole höyhentä – se on liekki, jolla hitsaat useimmissa terästöissä.
Backfire vs Flashback: Tiedä ero
Näitä kahta termiä käytetään vuorotellen työmailla, mutta ne kuvaavat erilaisia vikoja, joilla on erilaiset seuraukset. A takaisku on hetkellinen poksahdus tai napsahdus kärjessä – liekki sammuu tai syttyy uudelleen välittömästi, mikä johtuu yleensä siitä, että kärki koskettaa työkappaletta, osittain tukkeutunut aukko tai väärä paine. Se on hätkähdyttävää, mutta ei yleensä vaarallista, jos liekki palaa normaalisti.
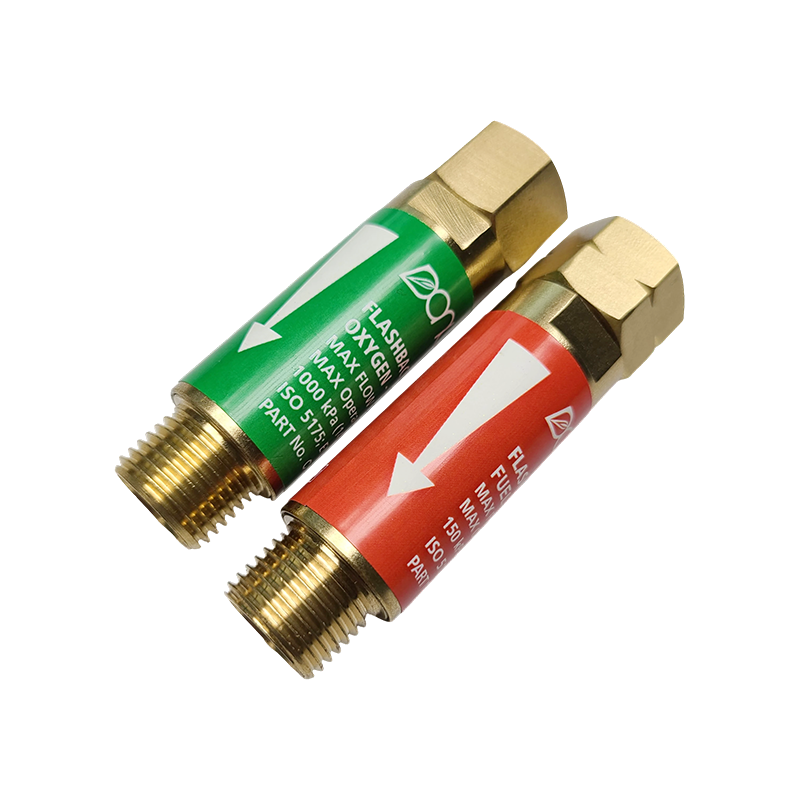
A takauma on paljon vakavampi: liekki etenee taaksepäin polttimen runkoon, letkuun tai säätimeen tuottaen usein korkean vihellyksen tai sihisevän äänen. Tämä tapahtuu, kun kaasun sisäinen nopeus laskee alle liekin palamisnopeuden, jolloin palaminen etenee vastavirtaan. Jos sitä ei valvota, takaisku voi sytyttää letkun tai saavuttaa itse sylinterin. Takaiskusuojat ovat ensisijainen suoja – takaiskuventtiilit yksin pysäyttävät vastakkaissuuntaisen kaasunvirtauksen, mutta eivät estä liekin eturintamaa, joten molemmat laitteet palvelevat eri tarkoitusta yhteensopivassa asennuksessa.
takauma arrestors that block reverse flame travel into the hose sen tulee istua sekä happi- että polttoaine-kaasulinjojen säätimen päässä, ei vain polttimen kahvassa, jotta se suojaa koko letkun pituudelta.
Happipolttoainejärjestelmien asetyleenin painerajat ja suojavarustusvaatimukset on esitetty kohdassa liittovaltion happi-polttoainekaasun hitsaus- ja leikkausmääräykset , jota myymälöiden tulisi pitää asennuksen ja koulutuksen perustana, ei valinnaisena viitteenä.
Huolto, joka pidentää polttimen käyttöikää
Useimmat polttimen ongelmat juontavat juurensa likaiseen tai vaurioituneeseen kärkeen. Roiskeet ja hiilen kerääntyminen kaventavat aukkoa ja vääristävät liekin muotoa kauan ennen kuin kärki pettää kokonaan, joten puhdistaminen sopivan kokoisella kärjenpuhdistusaineella – ei poranterällä, joka suurentaa ja pyöristää suutinta – tulee tehdä säännöllisesti, ei vain silloin, kun liekki näyttää selvästi väärältä.
Itse kärjen lisäksi kolme tapaa pitävät taskulampun toiminnassa luotettavasti vuosia:
- Tyhjennä letkut jäännöskaasusta ennen jokaista käyttöä ja sen jälkeen kontaminoitumisen estämiseksi
- Tarkista letkujen halkeamien tai pehmeiden kohtien varalta, erityisesti niiden liitosten läheltä, joissa taipuminen lisää kulumista
- Säilytä poltinta ja säätimiä kuivassa tilassa venttiilit kiinni ja paine vapautettu, ei vain sammutettu
Tällä tavalla hoidettu taskulamppu säilyttää kalibrointinsa paljon pidempään, millä on merkitystä, koska ajelehtivaa liekkiä pidetään usein paineongelmana, kun se on itse asiassa kulunut istuin tai osittain tukossa oleva kärki.
Happi-asetyleeni vs. muut hitsausmenetelmät
Happiasetyleeni ansaitsee pysyvyyden, kun kannettavuus ja liekinhallinta ovat tärkeämpiä kuin nopeus. Se ei vaadi sähkövirtaa, hoitaa ohut korjaustyöt anteeksiantavammin kuin kaariprosessit ja toimii lämmitys- ja juotostyökaluna ilman laitteiden vaihtoa. Maatilakorjauksissa, siirrettävässä valmistuksessa ja myymälätyössä tätä monipuolisuutta on vaikea verrata.
Se jää alle tuotantonopeuden ja metallityypin. Alumiini ja ruostumaton teräs eivät reagoi hyvin happi-polttoaineliekkiin samalla tavalla kuin TIG:hen tai plasmaan, koska molemmat hapettavat ennen kuin liekki ehtii sulattaa liitoksen kunnolla. Noin kahden tuuman levyllä plasma- ja laserleikkaus tuottavat puhtaammat reunat suuremmalla nopeudella, ja MIG-hitsaus ohittaa happiasetyleenin kaikissa töissä, joissa tilavuus on tärkeämpää kuin liekin tarkkuus.
Käytännön sääntö, johon useimmat kaupat päätyvät: säilytä happiasetyleeniasennus teräksen korjaus-, juotos- ja lämmitystehtäviä varten ja kurkota valokaari- tai plasmalaitteita, kun työ vaatii alumiinia, ruostumatonta terästä, paksua levyä tai suuria tuotantomääriä.