Kun seisot tuotantoaikataulun edessä ja hitsaaja odottaa oikeaa poltinta, ensimmäinen kysymys ei ole, kumpi prosessi näyttää paremmalta paperilla. Se on se, kumpaa operaattorisi voivat käyttää johdonmukaisesti, ja mitä tämä valinta maksaa sinulle uudelleentyöstämisestä. Lyhyt vastaus on: MIG:ssä jatkuvasti syötetty lanka sulaa liitokseen, mikä nopeuttaa ja helpottaa oppimista. TIG:ssä volframielektrodi pysyy kiinteänä ja täyttötanko lisätään erikseen, mikä antaa enemmän hallintaa, mutta vaatii enemmän taitoa. Tämä yksittäinen ero ohjaa kaikkia muita vertailuja niiden välillä.
Mitä kaaressa todella tapahtuu
MIG tulee sanoista Metal Inert Gas ja sitä kutsutaan myös nimellä GMAW. Umpilankakela syötetään pistoolin läpi, langan ja työkappaleen väliin muodostuu kaari ja lanka itse sulaa hitsiin. Asetat langansyöttönopeuden ja -jännitteen; suojakaasu, joko argon, CO2 tai seos, suojaa sulaa allasta ilmalta. Tämä luo puhtaan, korkean kerrostumisen prosessin.
TIG tulee sanoista Tungsten Inert Gas ja sitä kutsutaan myös nimellä GTAW. Volframielektrodin ja työkappaleen väliin syntyy kaari, mutta volframi ei sula. Hitsausuima valmistetaan sulattamalla epäjaloa metallia ja täyteaine lisätään erillisestä tangosta vapaalla kädellä. Puhdas argon on tavallinen suojakaasu, ja jalkapoljin tai liipaisin ohjaa ampeeria hitsin edetessä.
Koska täyteaine on erillinen TIG:ssä, lämmönsyöttö on paremmin hallittavissa. Koska lanka syöttää itsensä MIG:ssä, langansyöttö ylläpitää kaaria ja käyttäjällä on vähemmän ajateltavaa. Tämä selittää sen, miksi MIG soveltuu luonnollisesti pidempään, paksumpaan ja suurempiin töihin, kun taas TIG löytää paikkansa tarkoissa ohuissa tai vaikeasti hitsattavissa metalleissa.
| Aspekti | MIG-hitsaus | TIG-hitsaus |
|---|---|---|
| Elektrodi | Kuluva lanka, syötetään jatkuvasti | Ei-kuluva volframielektrodi |
| Täyteaine | Sulamislanka on täyteaine | Täyttötanko lisätty käsin erikseen |
| Suojakaasu | Argon, CO2 tai kaasuseos | Argon tai argon-helium |
| Ampeerin säätö | Jännitteen ja langansyöttöasetukset | Jalkapoljin tai sormenpääohjaus |
| Ammattitaitovaatimus | Matalampi, anteeksiantavampi | Korkeampi, vaatii käsi-silmä-jalka koordinaatiota |
Miten ero vaikuttaa kauppaasi
Hitsausnopeus ja saostusnopeus
MIG täyttää liitoksen nopeasti, koska lanka toimittaa metallia taukoamatta. 5 mm:n hiiliteräksessä pätevä MIG-käyttäjä voi usein tehdä yhden kiinteän ajon, kun taas TIG vaatisi useita ajoja ja enemmän aikaa. MIG toimii hyvin myös suuremmilla ajonopeuksilla, minkä vuoksi se on tavallinen valinta rakenteiden valmistukseen ja koripaneeleihin.
Laatu, uudelleentyöstö ja operaattorin oppimiskäyrä
TIG ei tuota roiskeita eli ei hiomista tai teräsharjaa käyntien välillä ja jättää puhtaan, maalaukseen sopivan ja kiillotetun ruostumattoman pinnan. MIG roiskuu joskus ja roiskeet tulevat kalliiksi, kun tuote vaatii kosmeettista viimeistelyä. TIG:tä on helpompi hallita juurikäytävissä ja lämpöherkissä metalleissa, mutta sitä on vaikeampi oppia, koska se käyttää molempia käsiä ja toista jalkaa.
Missä jokainen prosessi on järkevämpi
- Ohut noin 0,5-3 mm levy suosii yleensä TIG:tä, koska pienempi lämmöntuotto vähentää läpipalamista.
- Noin 3 mm paksu ja paksumpi levy suosii yleensä MIG:tä, koska tuottavuus on tärkeämpi ja materiaali pystyy imemään lämpöä nopeammin.
- Alumiini paksummissa mittareissa on usein MIG:tä kelapistoolilla; ohuemmat alumiiniosat ovat usein TIG-hitsausaltaan paremman hallinnan vuoksi.
- Ruostumaton teräs, jonka tulee näyttää yhtenäiseltä putken tai astian sisäpuolelta, on TIG-sovellus.
Laitteet ja kulutustarvikkeet: Kustannukset vierekkäin
Koneen ostohinta on vain osa kuvaa. Tuotannossa kulutustarvikkeet, kaasu ja työtunnit päättävät yleensä, kumpi prosessi on edullisempi myymälällesi.
| Kustannustekijä | MIG | TIG |
|---|---|---|
| Virtalähteen tyyppi | Vakiojännite / langansyöttö | Vakiovirta |
| Ylimääräinen kone | Langansyöttölaite ja ase | Taskulamppu; vesijäähdytys suuriin käyttösykleihin |
| Kulutustarvikkeet | Lankakelat, kosketuskärjet, vuoraukset | Volframielektrodi, täyttösauvat, kaasukupit |
| Kaasun kulutus | 15-25 CFH argon/CO2 | 10-20 CFH puhdasta argonia |
| Operaattorin kustannukset | Vähemmän kokemattomilla käyttäjillä | Korkeampi, kun tarvitaan ammattitaitoisia hitsaajia |
Jos työ on kallista ja suorituskyky on kriittinen, MIG voittaa useimmissa teräksissä ja joissakin ruostumattoman teräksen töissä. Jos uudelleentyöstö ja ulkonäkö ohjaavat budjettia, TIG osoittautuu usein halvemmaksi hyväksyttävää hitsausta kohden, vaikka se maksaa enemmän per tunti.
Esilämmitys, kaasun ohjaus ja hitsin ympärillä olevat laitteet
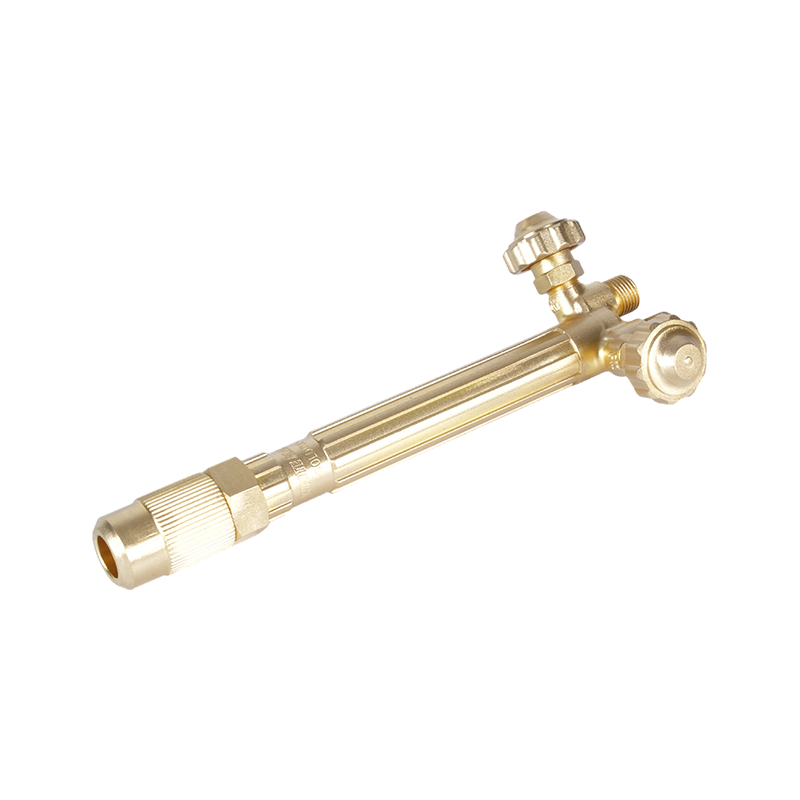
Vaikka varsinainen fuusio on MIG tai TIG, työkenno ei koskaan ole vain hitsauskone. Tyypillinen esimerkki on raskas alumiininen tai paksu ruostumaton osa, joka tarvitsee esilämmityksen ennen juuren läpikulkua, jotta hitsaushalkeamien riski vähenee ja altaan istuvuus saadaan kunnolla kiinni. Kompakti happi-asetyleenilämmityspoltin on yleinen tapa nostaa osa lattian lämpötilaan ilman, että se vaikeuttaa hitsausasetuksia.
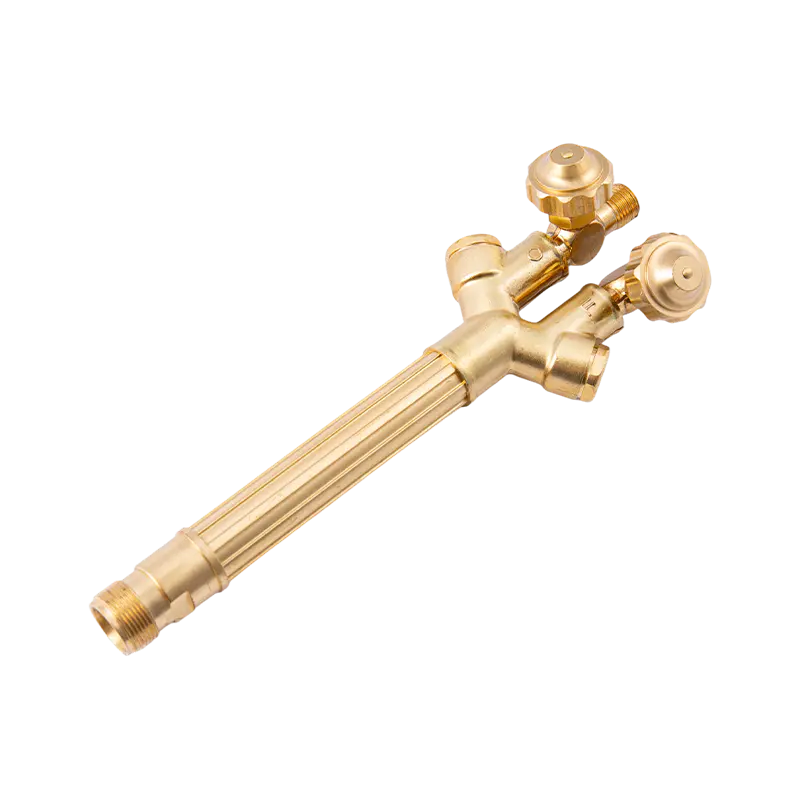
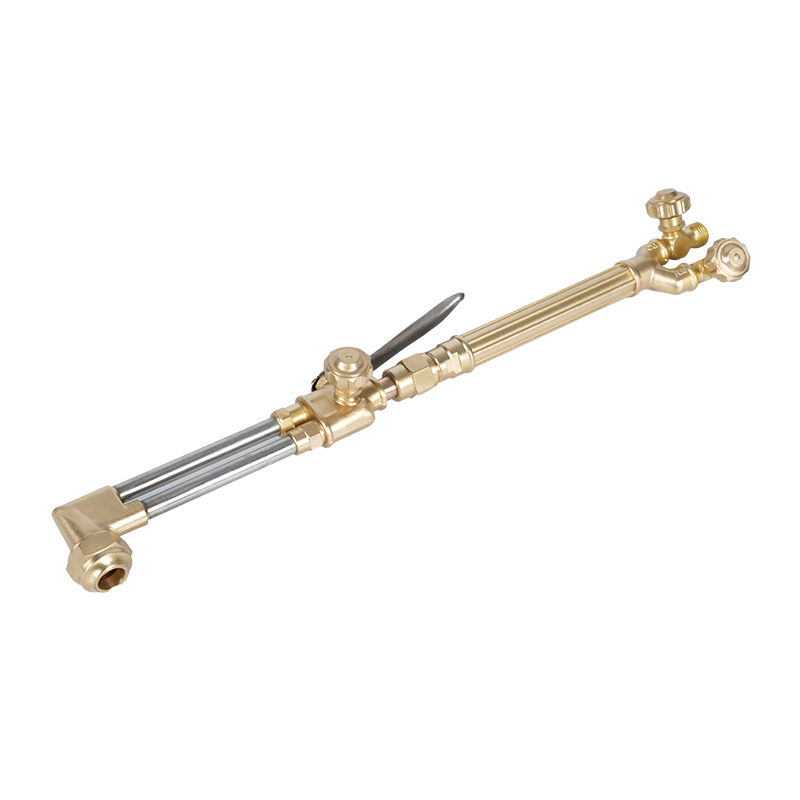
 HE-505 Heavy Duty happiasetyleenilämpöpoltin esilämmitykseen ja hitsaukseen Tämä kompakti poltin tarjoaa hallitun liekin paksujen metallien esikuumentamiseen ennen hitsausta, mikä vähentää halkeamisriskiä. Se käsittelee myös juottamista, hehkutusta, oikaisua ja sulatusta, joten se on monipuolinen lisä työsoluisi. Näytä tuote →
Lämmityspolttimet ja kaasunsäätölaitteet toimittavat usein sama valmistaja, joka valmistaa leikkuutarvikkeita, polttimen kahvoja ja paineensäätimiä. Valitsemasi prosessi ei ole ainoa päätös: tukityökalujen on oltava luotettavia, kun aikataulu on tiukka.
Päätöksen tekeminen: Mitä kerrot ostotiimillesi
Valitse MIG, kun tuotantomäärä on suuri, materiaalin paksuus on yli noin 3 mm, roiskeet ovat sallittuja ja sinulla on rajallinen joukko erittäin ammattitaitoisia käyttäjiä. Valitse TIG, kun hitsin ulkonäkö on edellytys, seinämän paksuus on pieni, materiaali on lämpöherkkä tai valmiin liitoksen on toimittava syövyttävässä tai mekaanisesti vaativassa kunnossa.
Sekakaupassa monet tiimit pitävät molemmat prosessit saatavilla. TIG pystyy käsittelemään putken juurensiirron ja ruostumattoman teräksen työn, jonka tulee näyttää sileältä, kun taas MIG kantaa raskaat fileet. Kompromissi ei ole yhden täydellisen prosessin löytäminen; kyse on prosessin sovittamisesta käytettävissä olevaan osaan, tilavuuteen ja operaattoriin.
Kun arvioit hitsaus- tai leikkauslaitteiden toimittajaa OEM-tuotantolinjalle, arvo on löytää valmistaja, joka hallitsee koko koneistus- ja taontaprosessia. Mahdollisuus rakentaa mukautettuja polttimen kahvoja, lämmityspolttimia ja kaasuleikkauskomponentteja talon sisällä tekee hankinnasta ennakoitavampaa. Jos keskustelet mukautetusta toimitusjärjestelystä, keskustele suunnittelutiimimme kanssa piirustuksistasi ja tuotantovaatimuksistasi.